Шнековые конвейеры производство 2026: купить у завод
2026-08-28 17:24:49
- Реальность рынка 2026: почему «сделано в России» больше не гарантирует качество
- Технические нюансы: на что смотреть в спецификации 2026 года
- Экономика вопроса: цены, сроки и скрытые расходы
- Скрытые угрозы: о чем молчат продавцы
- Практический чек-лист перед подписанием договора
- Прогноз: куда движется отрасль шнековых транспортеров?
Когда вы ищете шнековые конвейеры производство 2026, чтобы купить их напрямую у завода, вы наверняка ожидаете услышать стандартную рекламу о «высокой эффективности» и «немецких технологиях». Но давайте будем честны: рынок промышленного оборудования в России сейчас переживает такую турбулентность, что старые мантры про «качество» уже не работают так, как раньше. Я потратил последние три месяца, объезжая цеха от Екатеринбурга до Нижнего Новгорода, и то, что я увидел, заставило меня пересмотреть многие убеждения. Покупка шнека сегодня — это не просто транзакция «деньги-товар», это лотерея с высокими ставками, где цена ошибки измеряется простоями производственной линии и миллионами рублей убытков.
Почему именно 2026 год? Потому что контракты, которые заключаются сейчас, будут исполняться в условиях совершенно новой реальности. Санкции сместились из фазы шока в фазу привычки, но цепочки поставок комплектующих (подшипники, редукторы, двигатели) все еще хрупки. Заводы, которые вчера кричали о «полном импортозамещении», сегодня тихо шепчутся о том, где достать качественную сталь для винта, которая не сотрется через полгода работы с абразивным песком. В этой статье я не буду продавать вам воздух. Мы разберем, какие заводы действительно готовы предложить рабочий продукт, а какие просто переклеили этикетки на китайском оборудовании, выдавая его за собственное производство.
Реальность рынка 2026: почему «сделано в России» больше не гарантирует качество
Вы могли заметить, что в поисковой выдаче Yandex стало появляться подозрительно много предложений от новых игроков. Компании с названиями вроде «ПромСнабТех» или «АгроШнекСервис», которые еще два года назад торговали офисной мебелью, вдруг стали лидерами в нише производство шнековых конвейеров. Это тревожный звонок. Рынок наполнился посредниками, которые маскируются под производителей. Они берут базовый чертеж, заказывают вал в одном месте, трубу в другом, собирают все в гаражном кооперативе и выдают это за заводское изделие с гарантией.
Проблема усугубляется тем, что реальные заводы, такие как легендарные гиганты советской школы, либо обанкротились, либо были поглощены холдингами, где скорость принятия решений упала до уровня геологической эрозии. Что остается? Средний бизнес. Небольшие машиностроительные предприятия, которые выжили благодаря гибкости. Именно они сейчас диктуют правила игры в сегменте шнековые конвейеры купить у завода. Но есть нюанс, о котором молчат менеджеры по продажам.
Главная боль 2025-2026 годов — это не отсутствие станков. Станки есть. Проблема в металле. Качественная конструкционная сталь, особенно марки 09Г2С или нержавеющие аналоги для пищевой промышленности, стала дефицитом. Многие «заводы» переходят на более дешевые аналоги, часто сомнительного происхождения. Результат? Шнек работает отлично первые три месяца, а потом начинает «вести» винт. Перекос всего на 2-3 миллиметра на длине 6 метров приводит к тому, что шнек начинает тереться о трубу. Итог предсказуем: заклинивание, сгоревший двигатель, разорванный корпус.
Я лично видел акт списания на одном из цементных заводов в Белгородской области. Там поставили «инновационный» шнек от нового производителя. Через четыре месяца эксплуатации винт просто сточился до состояния прута. Почему? Потому что вместо закалки ТВЧ (токами высокой частоты) витки просто наплавили дешевой проволокой без контроля твердости. Менеджер сказал: «Ну, мы же цену снизили на 15%». А клиент потерял неделю простоя линии. Стоит ли эта экономия таких рисков?
Китайский след и иллюзия независимости
Нельзя игнорировать слона в комнате. Огромная часть того, что продается под маркой «Российское производство», на самом деле является глубоким SKD-сборкой (полуразобранным комплектом) из Китая. Это не всегда плохо. Китайские компоненты за последние пять лет сделали огромный скачок. Но беда в том, что российские «производители» часто не адаптируют эти решения под наши реалии.
Что я имею в виду? Возьмите редукторы. Китайские мотор-редукторы отличные. Но они рассчитаны на работу в температурном диапазоне, который типичен для Шанхая, а не для Норильска или даже Москвы в январе. Смазка в редукторе густеет, пусковой момент растет, и при холодном пуске зимой вы рискуете срезать шпонку или, что хуже, сломать вал. Заводы, которые действительно занимаются адаптацией, меняют смазку на морозостойкую, ставят подогреваемые картеры или используют специальные стали. Те, кто просто крутит отверткой, — нет.
Поэтому, когда вы ищете производство шнековых транспортеров, первый вопрос, который вы должны задать инженеру на заводе, не «сколько стоит?», а «какая марка стали используется для вала и как она обработана?» и «как ваш привод ведет себя при -40°C?». Если менеджер начинает плавать в ответах или переводит разговор на «гарантию 12 месяцев», бегите. Гарантия в нашем поле — это понятие растяжимое. Пока они признают случай гарантийным, ваша линия будет стоять.
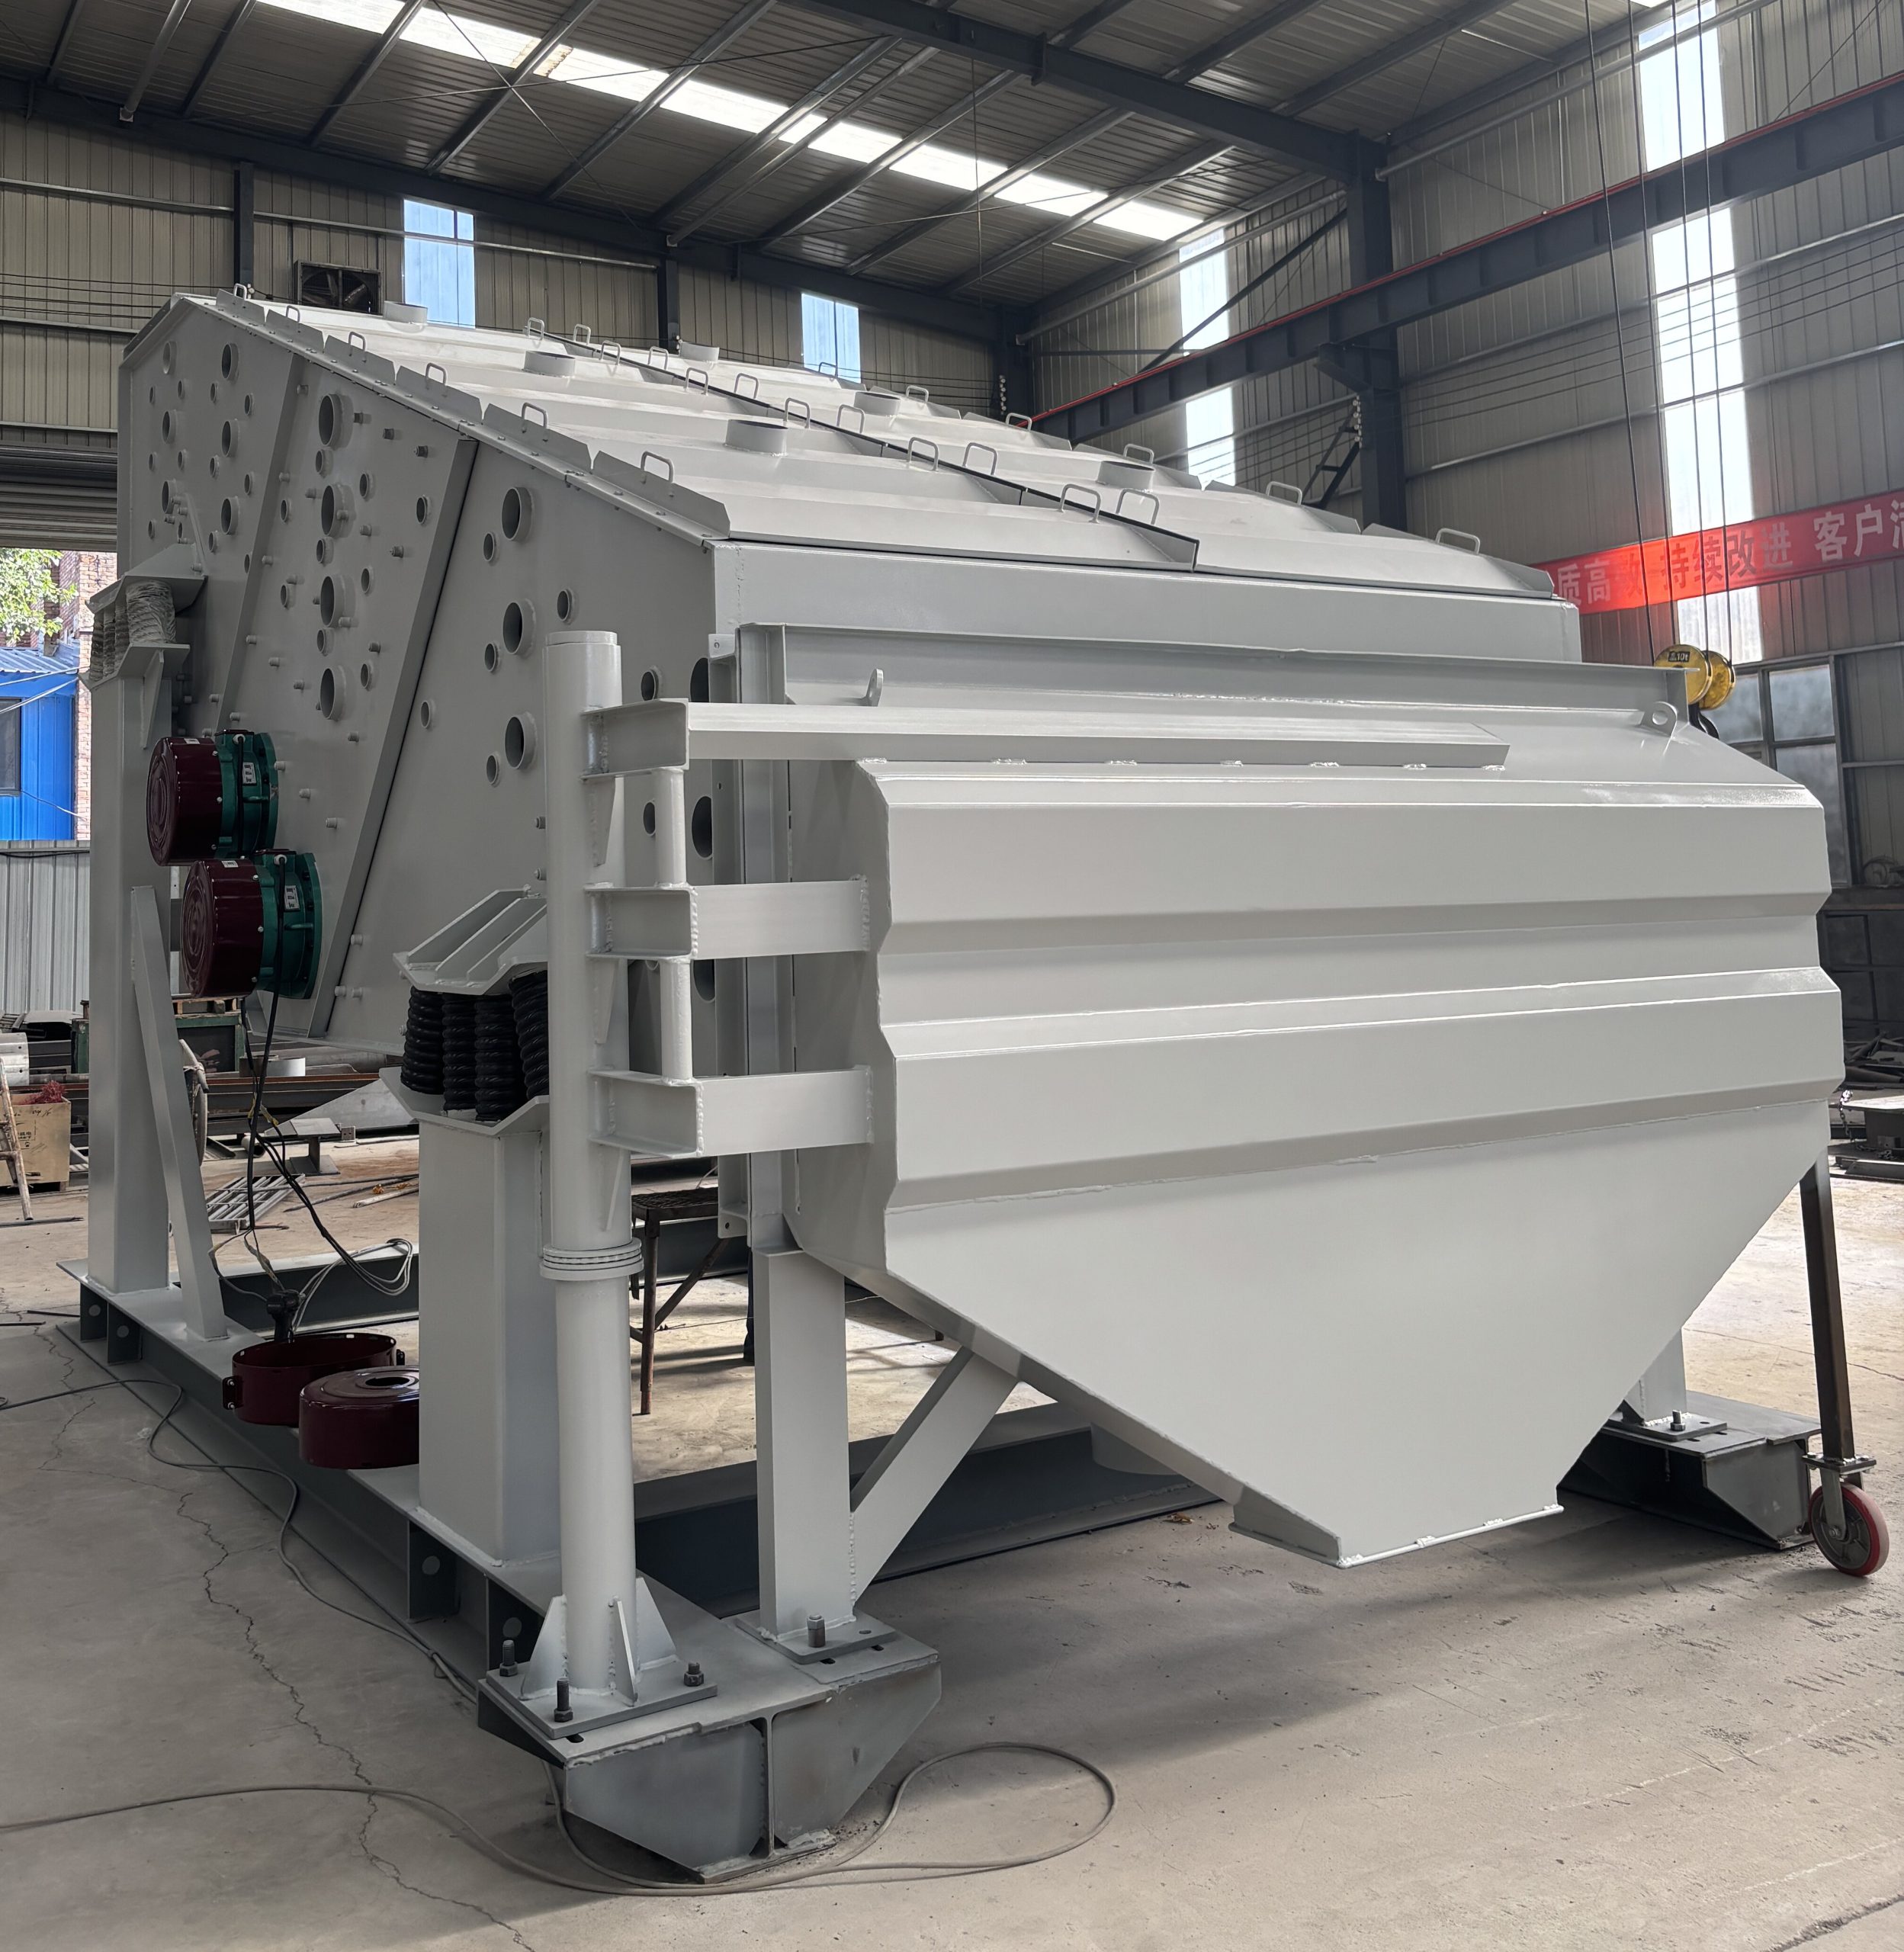
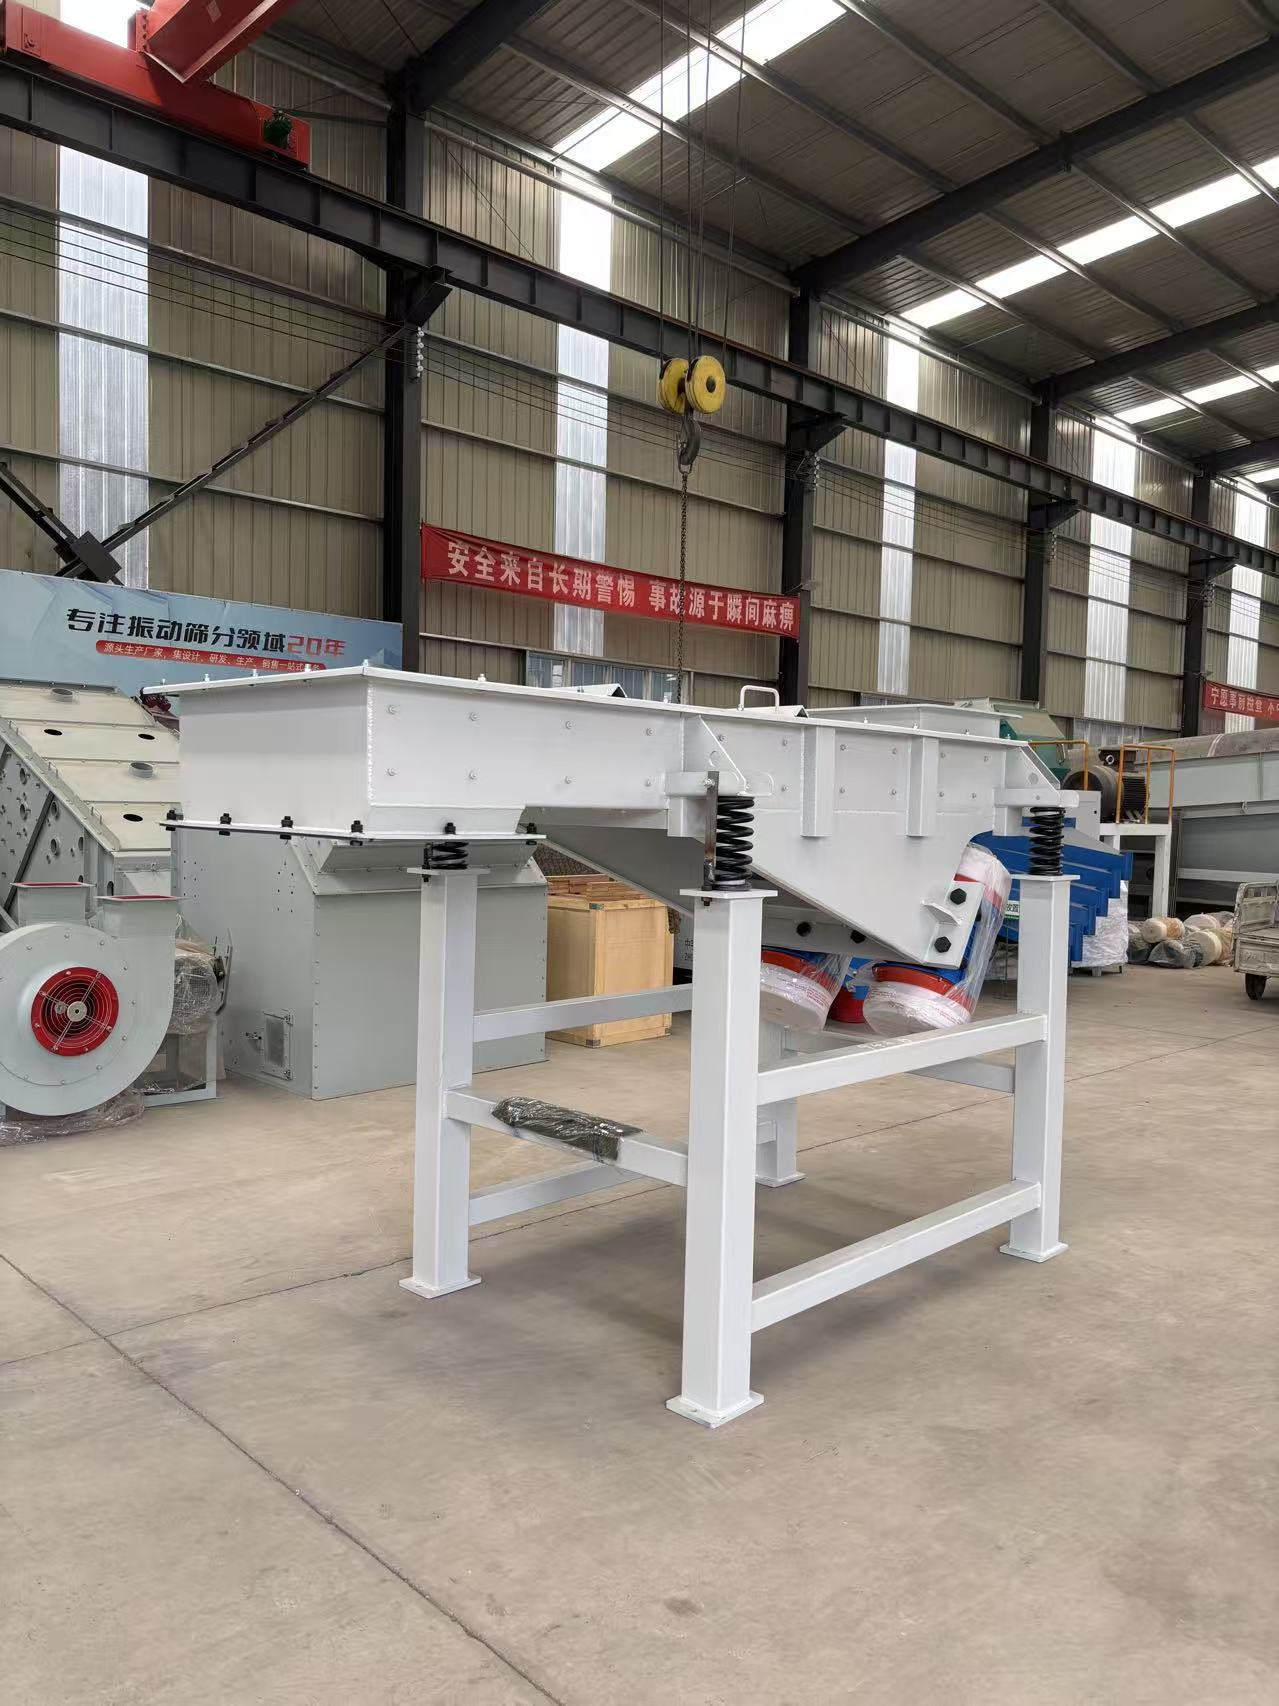
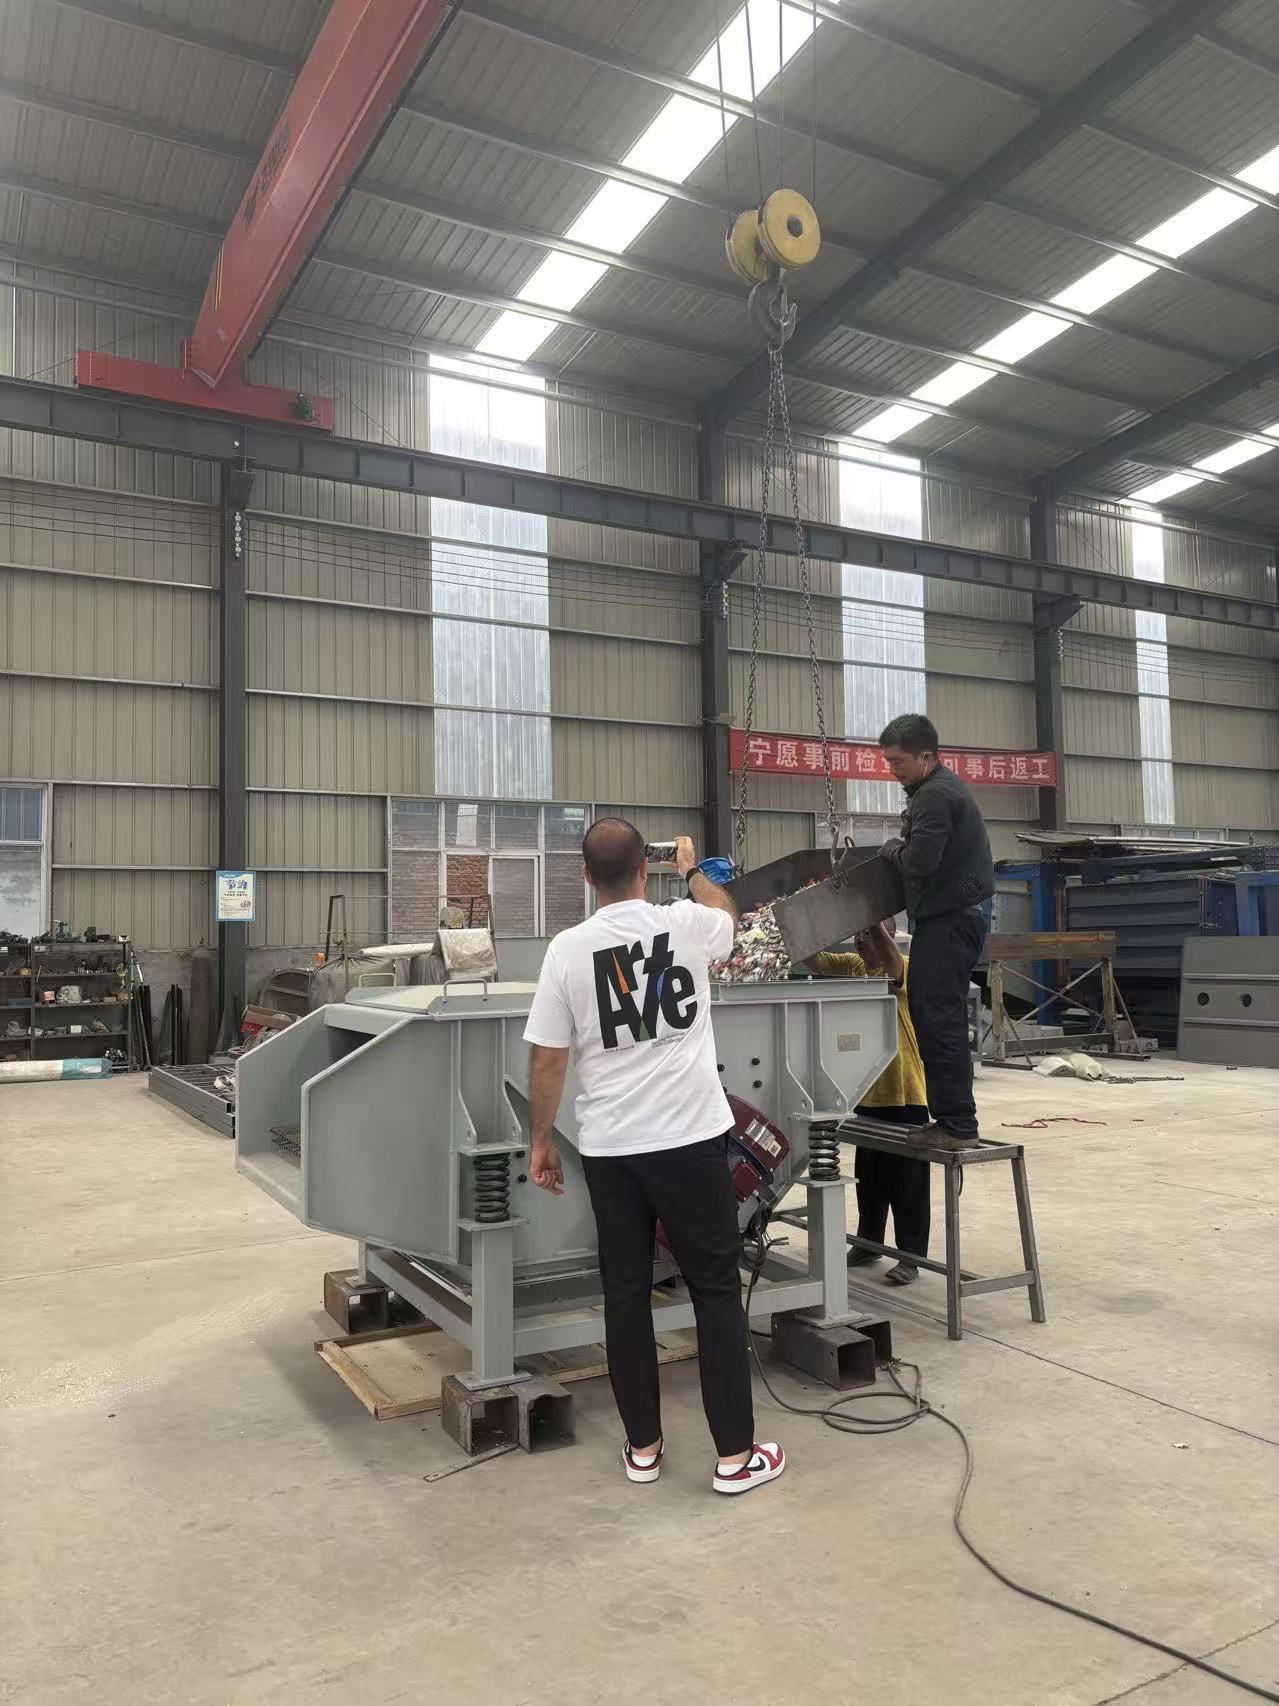
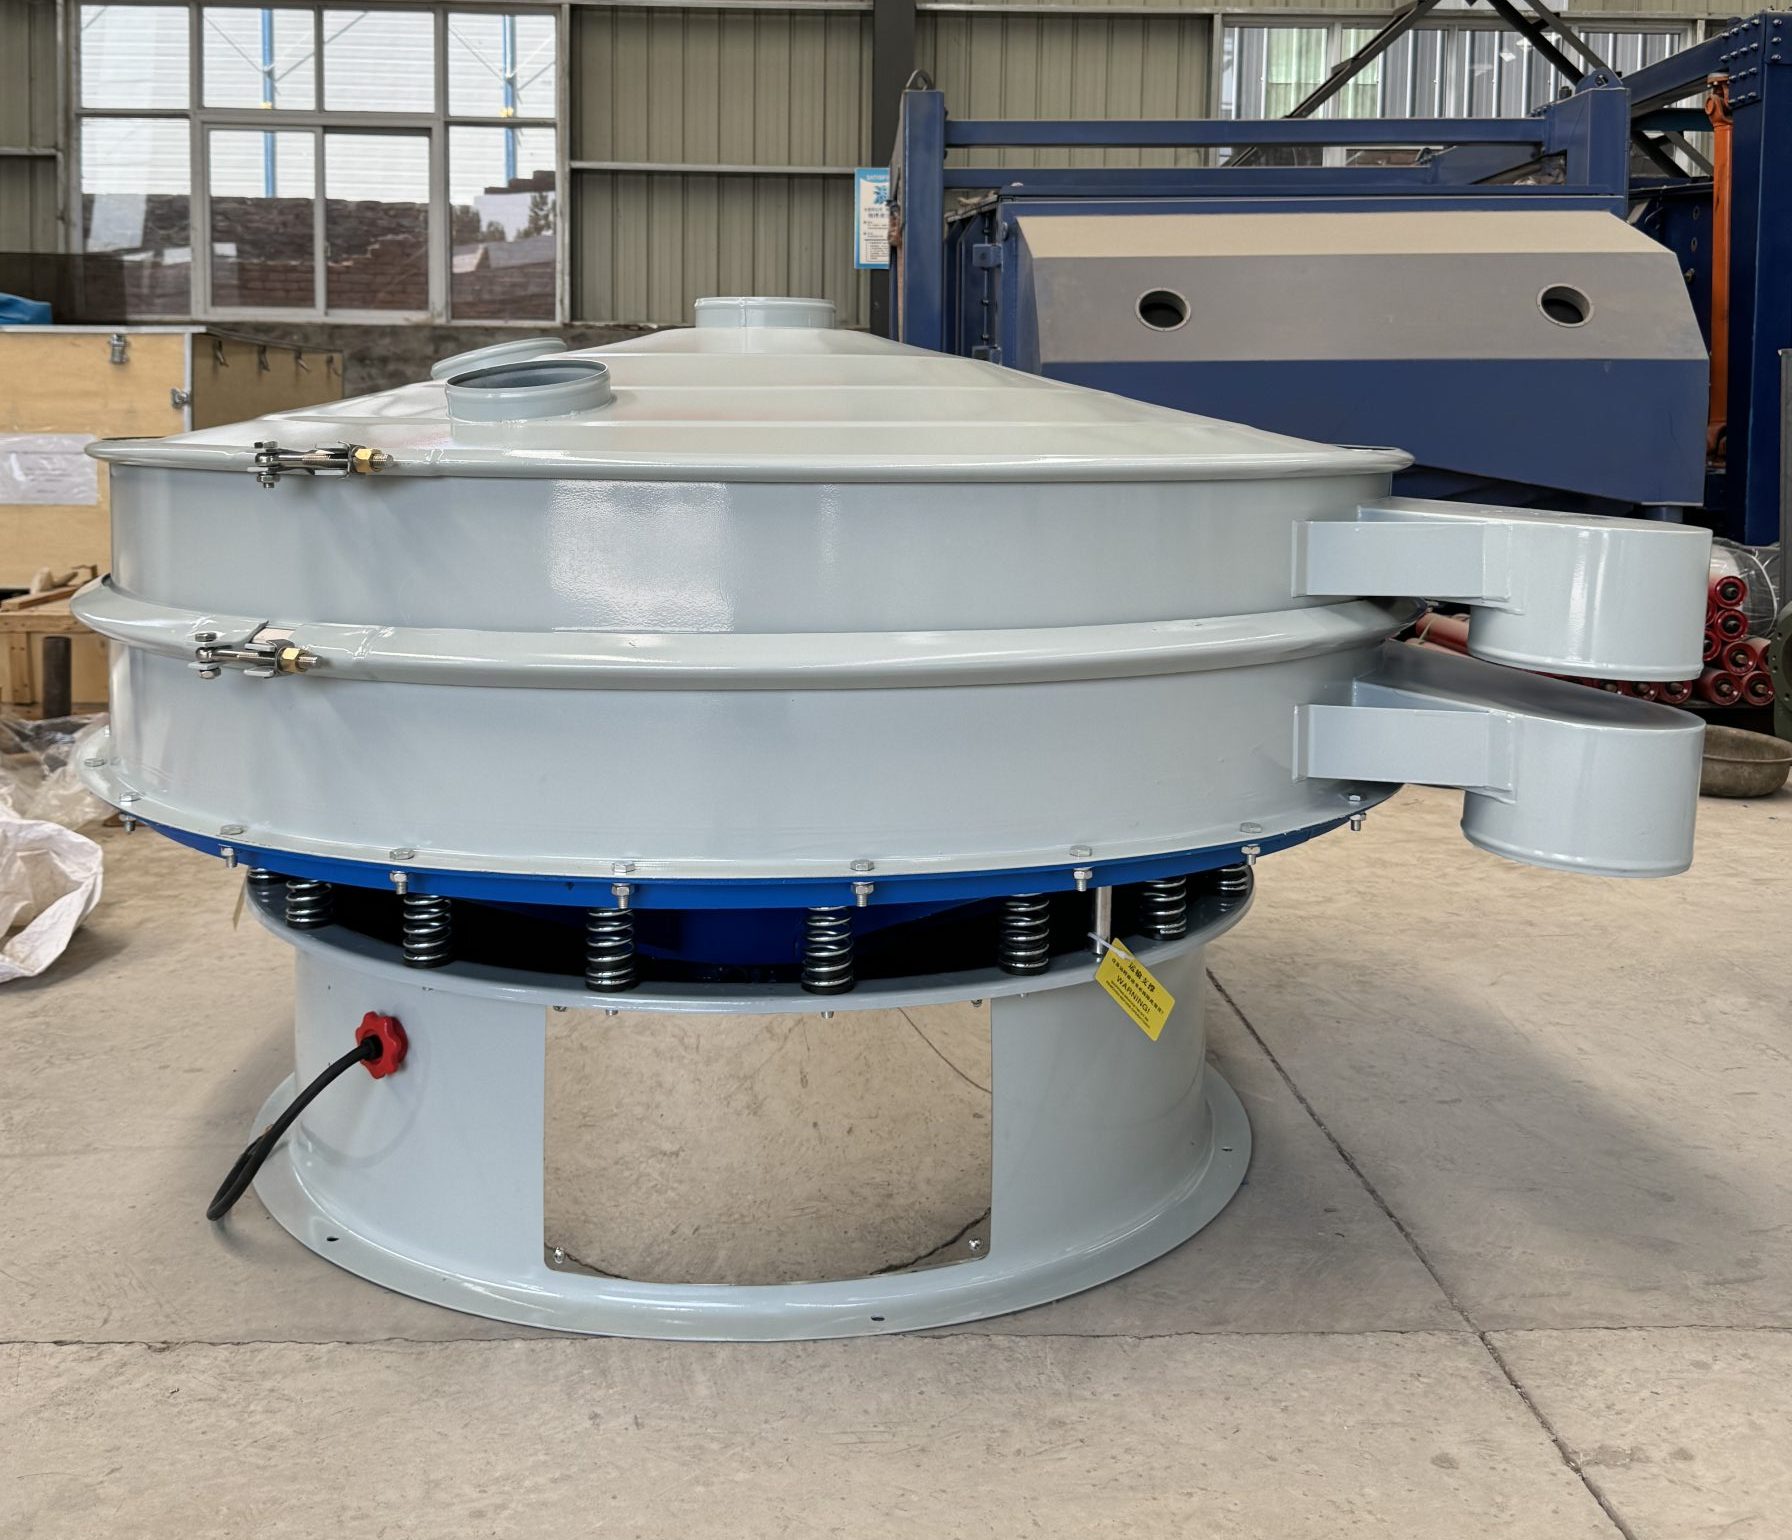
Однако справедливости ради стоит отметить, что среди китайских производителей есть исключения — компании с полным циклом производства и серьезной инженерной школой, которые не просто собирают детали, а разрабатывают собственные решения. Яркий пример такого подхода — Синьсянское ООО по механическому оборудованию Чжунъюй. Расположенное в городе Синьсян, ключевом промышленном узле провинции Хэнань, это предприятие объединяет научные исследования, проектирование и производство на площади свыше 8000 квадратных метров. В отличие от типичных сборочных цехов, «Чжунъюй» обладает собственным фондом в 12 миллионов юаней и строгой системой контроля качества на всех этапах — от входной проверки сырья до финальных испытаний.
Такие заводы понимают, что простое копирование чертежей недостаточно. Их портфель включает более 20 серий оборудования и 300 типоразмеров, охватывающих не только стандартные конвейеры, но и сложные системы вибрационного просеивания, пылеудаления и транспортировки для горнодобывающей, химической и пищевой отраслей. Наличие развитой логистической инфраструктуры (железные дороги Пекин–Гуанчжоу, скоростные магистрали) позволяет им обеспечивать стабильные сроки поставок даже в условиях глобальных disruptions. Когда вы имеете дело с подобным партнером, вы получаете не просто «коробку с железом», а технически обоснованное решение, где учтены нюансы динамики валов и совместимости компонентов, что критически важно для избежания проблем, описанных выше.
Технические нюансы: на что смотреть в спецификации 2026 года
Давайте спустимся с небес маркетинга на грешную землю инженерии. Шнековый конвейер кажется простым устройством: труба, внутри которой крутится винт. Примитивизм конструкции обманчив. Дьявол, как всегда, кроется в деталях. В 2026 году требования к энергоэффективности и надежности выросли кратно. Старые подходы «сварил и поехал» больше не проходят.
Первое, на что нужно обратить внимание — это шаг винта. Классическое соотношение шага к диаметру (обычно 0.8D или 1.0D) подходит не для всех материалов. Если вы планируете транспортировать влажную глину или липкие органические отходы, стандартный шаг приведет к тому, что материал начнет налипать на валу, создавая пробку. Современные заводы предлагают варианты с переменным шагом или специальной геометрией витка, которая способствует самоочищению. Но такие решения стоят дороже. Готовы ли вы переплатить 20% за то, чтобы не чистить шнек ломом каждые две смены?
Второй критический момент — подшипниковые узлы. Промежуточные опоры вала — это самое слабое место длинных шнеков. В старых моделях использовались скольжения, которые требовали постоянной смазки и быстро изнашивались. В 2026 году стандартом становятся шариковые подшипники в герметичных корпусах, вынесенные за пределы трубы. Но тут снова всплывает проблема качества. Российские подшипники? Китайские? SKF, которые остались на складах? Разница в ресурсе может достигать десяти раз. Требуйте паспорт на подшипниковый узел. Если там написано «аналог» без указания конкретного завода-изготовителя — это красный флаг.
Не забываем про привод. Частотные преобразователи стали обязательным элементом для любого серьезного проекта. Плавный пуск спасает механику от ударных нагрузок. Но вот парадокс: многие заводы ставят дешевые китайские частотники, которые начинают глючить от помех в российской электросети. Я знаю случаи, когда на объектах с нестабильным напряжением частотники уходили в ошибку каждые два часа. Хороший завод предложит решение с фильтрами помех или порекомендует проверенные бренды, доступные параллельным импортом.
Сравнительная таблица: Типичные решения vs Реальное качество
Чтобы вам было проще ориентироваться в потоке коммерческих предложений, я составил таблицу, основанную на анализе десятков проектов, реализованных в прошлом году. Обратите внимание на разницу в деталях, которые часто игнорируются в брошюрах.
| Параметр | «Бюджетное» решение (Гаражная сборка) | Заводское исполнение (Уровень 2026) | Последствия выбора бюджета |
|---|---|---|---|
| Материал винта | Сталь Ст3, без дополнительной обработки | Сталь 40Х или 09Г2С, закалка витков ТВЧ или наплавка сплавом типа Сормайт | Быстрый износ витков, потеря производительности на 30% за полгода |
| Подшипниковые узлы | Скольжения, открытые, требуют регулярной смазки | Шариковые в герметичных корпусах (RS/2RS), вынесенные наружу | Загрязнение продукта смазкой, частые остановки для обслуживания |
| Соединение секций | Фланцы на болтах, уплотнение картон/паронит | Сварное соединение или фланцы с резиновыми манжетами повышенной износостойкостью | Пыление, просыпание материала, нарушение санитарных норм |
| Привод | Прямой пуск, редуктор цилиндрический общего назначения | Мотор-редуктор с частотным преобразователем, защита IP54/IP65 | Высокие пусковые токи, риск поломки при заклинивании |
| Адаптация к климату | Отсутствует (стандартная смазка) | Морозостойкая смазка, утепленные кожухи, опциональный подогрев | Отказ оборудования при температурах ниже -20°C |
Как видите, разница не только в цене, но и в самой философии подхода. Бюджетное решение решает задачу «переместить груз сегодня». Заводское решение решает задачу «перемещать груз надежно следующие 10 лет».
Экономика вопроса: цены, сроки и скрытые расходы
Разговор о деньгах неизбежен. Сколько реально стоит купить шнековый конвейер у завода в текущих реалиях? Если вы откроете прайс-листы на сайтах, то увидите цифры, которые могут варьироваться в разы. Давайте внесем ясность. Стоимость погонного метра шнека диаметром 219 мм в базовой комплектации (без привода) колеблется от 15 000 до 25 000 рублей в зависимости от толщины стенки трубы и качества стали. Но это только верхушка айсберга.
Приводная станция — это отдельная статья расходов. Хороший мотор-редуктор мощностью 3-4 кВт с частотником обойдется еще в 80 000 – 120 000 рублей. Монтаж, шеф-монтаж, пусконаладочные работы — это еще 15-20% от стоимости оборудования. Многие покупатели совершают фатальную ошибку, сравнивая только стоимость «железа». Они выбирают предложение, где шнек дешевле на 10%, но забывают, что доставка из другого конца страны съест всю экономию, а срок поставки составит 45 дней вместо 14.
Сроки поставки в 2026 году — это больная тема. Металлопрокат может лежать на складе, но очередь на гибку и сварку на заводе может быть расписана на месяц вперед. Честный завод сразу скажет: «Реальный срок — 3 недели». Нечестный пообещает «завтра», чтобы подписать договор, а потом начнет кормить завтраками. Мой совет: включайте в договор жесткие штрафные санкции за просрочку. В российском правовом поле это работает лучше, чем любые устные заверения.
Также стоит учитывать логистику. Шнеки длиной более 6 метров часто приходится перевозить разобранными на секции. Это значит, что на объекте потребуется квалифицированная сварка для стыковки. Если у вас нет своего сварщика с допусками, придется нанимать стороннюю бригаду. А качество сварного шва напрямую влияет на соосность всего конвейера. Экономия на доставке цельной конструкции может вылиться в проблемы при монтаже.
География производства: где искать честного партнера?
Россия огромна, и география имеет значение. Исторически сложилось несколько кластеров машиностроения. Урал (Екатеринбург, Челябинск) — это традиционная школа тяжелого машиностроения. Там умеют работать с металлом, но часто консервативны в подходах к автоматике. Поволжье (Казань, Самара, Нижний Новгород) — более гибкий регион, здесь много предприятий, работающих на агропром и пищепром. Они лучше понимают требования к гигиене и аккуратности исполнения. Юг России (Краснодар, Ростов) силен в аграрном секторе, но их оборудование часто заточено под сезонные работы и может быть менее надёжным для круглосуточного цикла.
Если ваш объект находится в Сибири, имеет смысл искать производителя поблизости. Логистика тяжелого оборудования через всю страну — это дорого и рискованно. Кроме того, местный завод быстрее приедет на рекламацию. Представьте ситуацию: у вас остановилась линия, а сервисный инженер должен лететь из Москвы с пересадкой. Пока он доберется, вы потеряете тонны продукции. Локальный сервис — это не опция, это необходимость.
Однако есть и обратная сторона медали. В удаленных регионах меньше конкуренции, и местные заводы могут диктовать свои цены, понимая, что вам деваться некуда. Поэтому идеальный вариант — это федеральный игрок с филиалами или дилерской сетью, который может обеспечить единый стандарт качества и быструю логистику запчастей. Или же надежный международный партнер с отлаженной экспортной логистикой, такой как упомянутый ранее «Чжунъюй», чье расположение в транспортном хабе Китая позволяет минимизировать риски задержек при международных поставках.
Скрытые угрозы: о чем молчат продавцы
Пришло время обсудить то, о чем обычно не пишут в красивых буклетах. Есть одна проблема, которая становится все актуальнее в 2026 году, и которую я называю «кризисом компетенций». Советская школа инженеров уходит. Молодые специалисты приходят, но часто их знания ограничены работой в CAD-программах без глубокого понимания физики процессов. Вы можете получить идеально начерченный шнек, который в реальности будет вибрировать как отбойный молоток.
Почему это происходит? Потому что расчет динамики вала — сложная задача. При определенных длинах и скоростях вращения возникает резонанс. Если критическая скорость вращения совпадает с рабочей, вал начнет бить, разрушая подшипники и корпус. Хороший завод делает расчет на критические скорости. Плохой — просто копирует чертеж из интернета или от предыдущего заказа, не задумываясь, что изменилась длина или материал.
Еще один скрытый риск — это электромагнитная совместимость. В современном цеху полно чувствительной электроники. Дешевые частотные преобразователи на шнеках могут создавать помехи, которые глушат сигналы датчиков веса, уровнемеров или даже систему безопасности. Я видел случаи, когда включение шнека вызывало ложное срабатывание пожарной сигнализации во всем корпусе. Это мелочь? Нет, это остановка производства на час для выяснения причин.
И наконец, вопрос запчастей. Купить шнек — это полдела. Через год-два вам понадобятся подшипники, манжеты, возможно, сегменты винта. Убедитесь, что завод хранит чертежи и готов изготовить запчасти по запросу. Если завод исчезнет (а в нынешней экономике это вполне вероятно), вы останетесь с уникальным оборудованием, которое невозможно отремонтировать. Стандартизация узлов — ваш друг. Старайтесь выбирать решения, где используются унифицированные подшипники и редукторы, которые можно купить в любом магазине промышленной автоматики, а не только у производителя.
Практический чек-лист перед подписанием договора
Прежде чем перевести предоплату, пройдитесь по этому списку. Он сэкономит вам нервы и деньги.
- Запросите видео с производства. Не красивые рендеры, а живое видео цеха. Попросите показать процесс сварки вашего конкретного заказа. Если отказываются — это плохой знак.
- Проверьте отдел ОТК. Спросите, как контролируется соосность вала. Измеряют ли они биение на каждом этапе? Есть ли у них поверенные измерительные приборы?
- Уточните условия гарантии. Что именно покрывается? Только замена детали или также работы по демонтажу/монтажу? Кто оплачивает доставку бракованной детали обратно?
- Потребуйте расчет мощности двигателя. Не верьте на слово. Попросите показать методику расчета нагрузки для вашего конкретного материала. Плотность, угол естественного откоса, коэффициент трения — все это должно быть учтено.
- Обсудите постгарантийное обслуживание. Есть ли у них склад запчастей? Какой срок поставки редких компонентов?
Помните, что в переговорах с заводом вы не проситель, а партнер. Ваша задача — получить надежный инструмент для бизнеса. Их задача — продать. Баланс интересов достигается только через жесткий технический контроль.
Прогноз: куда движется отрасль шнековых транспортеров?
Глядя в будущее, я вижу несколько трендов, которые станут мейнстримом к концу 2026 года. Первый — это модульность. Заводы будут переходить на создание конструкторов, где секции шнеков стыкуются быстро и без сварки, на специальных замках. Это упростит монтаж и расширение линий. Второй тренд — цифровизация. Датчики вибрации, температуры подшипников и потребления тока будут встраиваться прямо в корпус шнека на этапе производства. Данные будут передаваться в облако, позволяя прогнозировать поломки до их возникновения. Предиктивная аналитика станет нормой для среднего класса оборудования, а не только для премиум-сегмента.
Но самый важный тренд — это возвращение к качеству металла. Рынок насытился дешевым металлом, и потребители начали бунтовать. Заводы, которые смогут доказать использование сертифицированной стали с полным трекингом происхождения, получат преимущество. В условиях санкций возможность предоставить паспорт качества на каждую тонну металла станет конкурентным преимуществом №1.
Покупка шнекового конвейера в 2026 году — это инвестиция в стабильность вашего производства. Не гонитесь за самой низкой ценой. Дешевый шнек — это бомба замедленного действия, тикающая в центре вашего цеха. Выбирайте тех, кто не боится показать свои цеха, кто говорит на языке инженерии, а не маркетинга, и кто понимает, что такое русская зима и российские реалии эксплуатации. Только такой партнер поможет вашему бизнесу расти, а не выживать.
В конечном счете, решение остается за вами. Но помните: скупой платит дважды, а в промышленном оборудовании — трижды. Сначала за покупку, потом за ремонт, и в третий раз — за простой, который мог бы принести миллионы прибыли. Делайте выбор осознанно.
Источники и данные для проверки
- MetalInfo: Обзор цен на конструкционную сталь в РФ (Январь 2026)
- Machinery.ru: Тренды развития шнекового транспорта в условиях импортозамещения
- PromPortal: Логистические риски при поставке промышленного оборудования в регионы
- StandartGost: Новые требования к безопасности шнековых конвейеров (ГОСТ Р 2025)