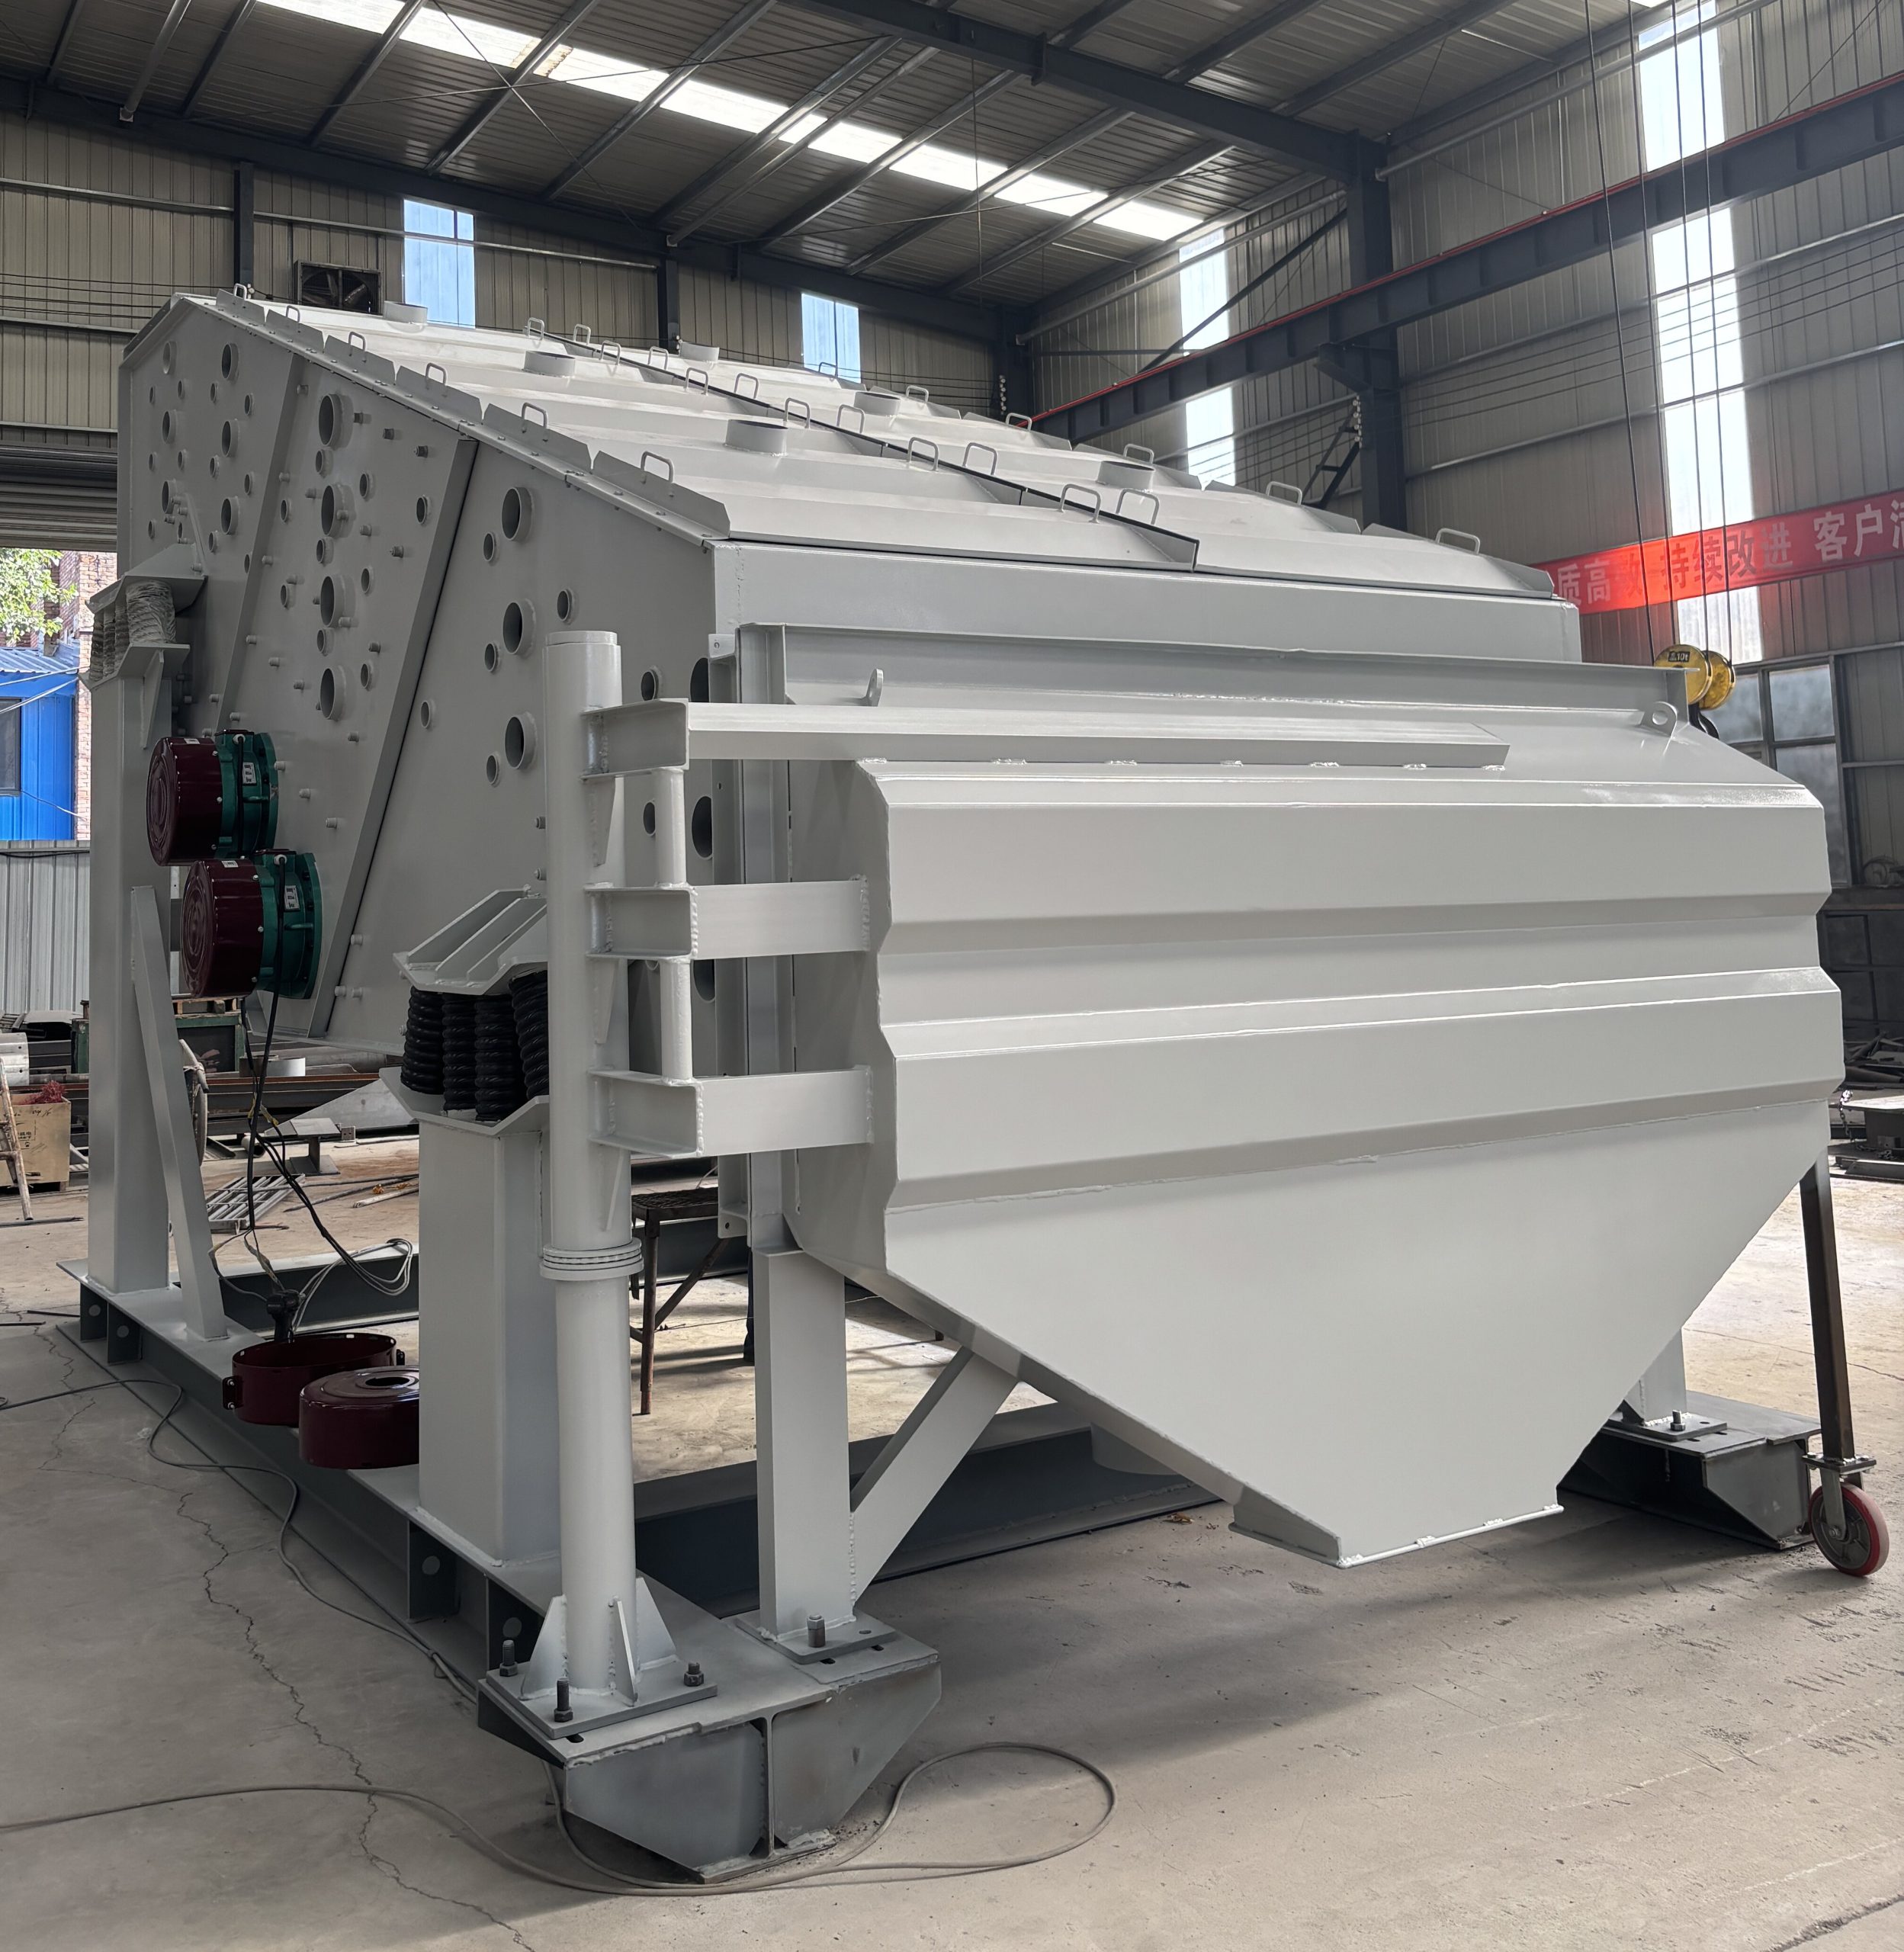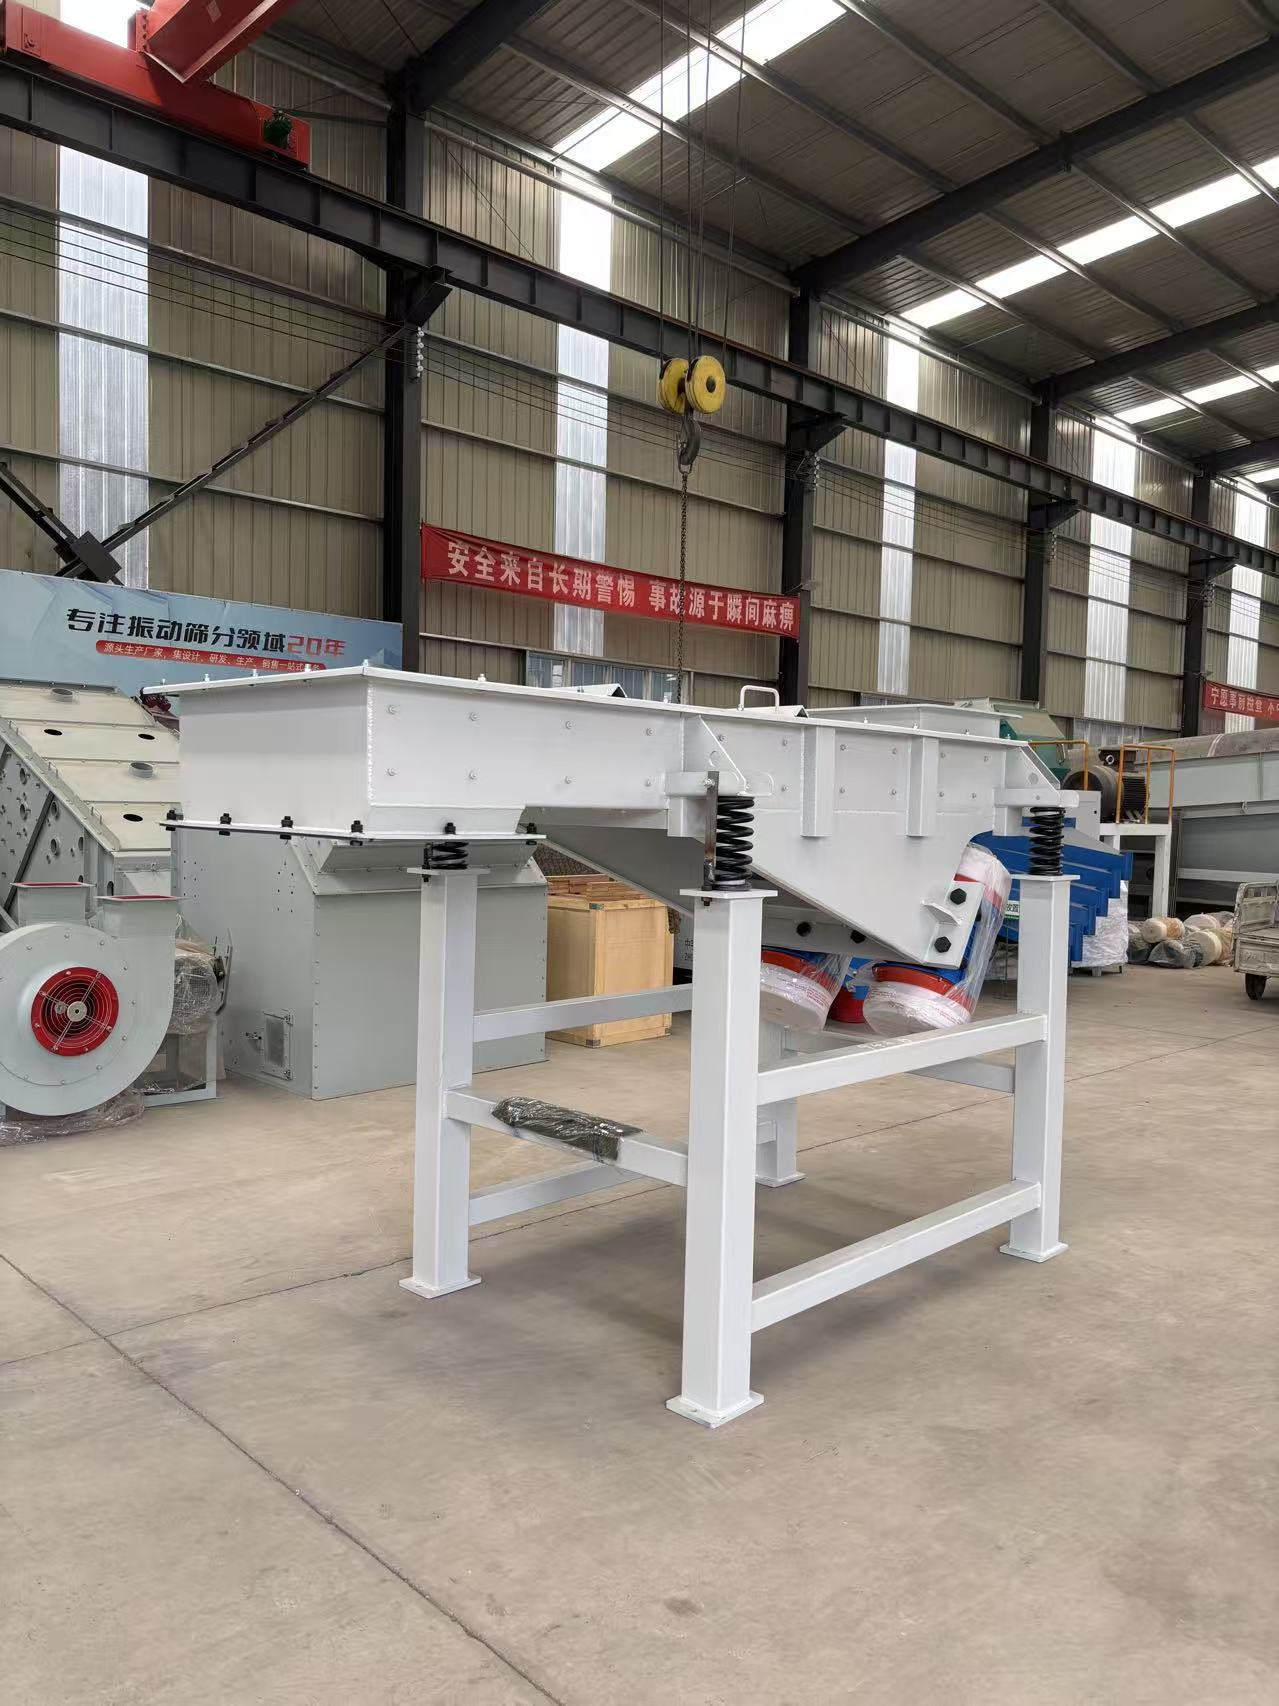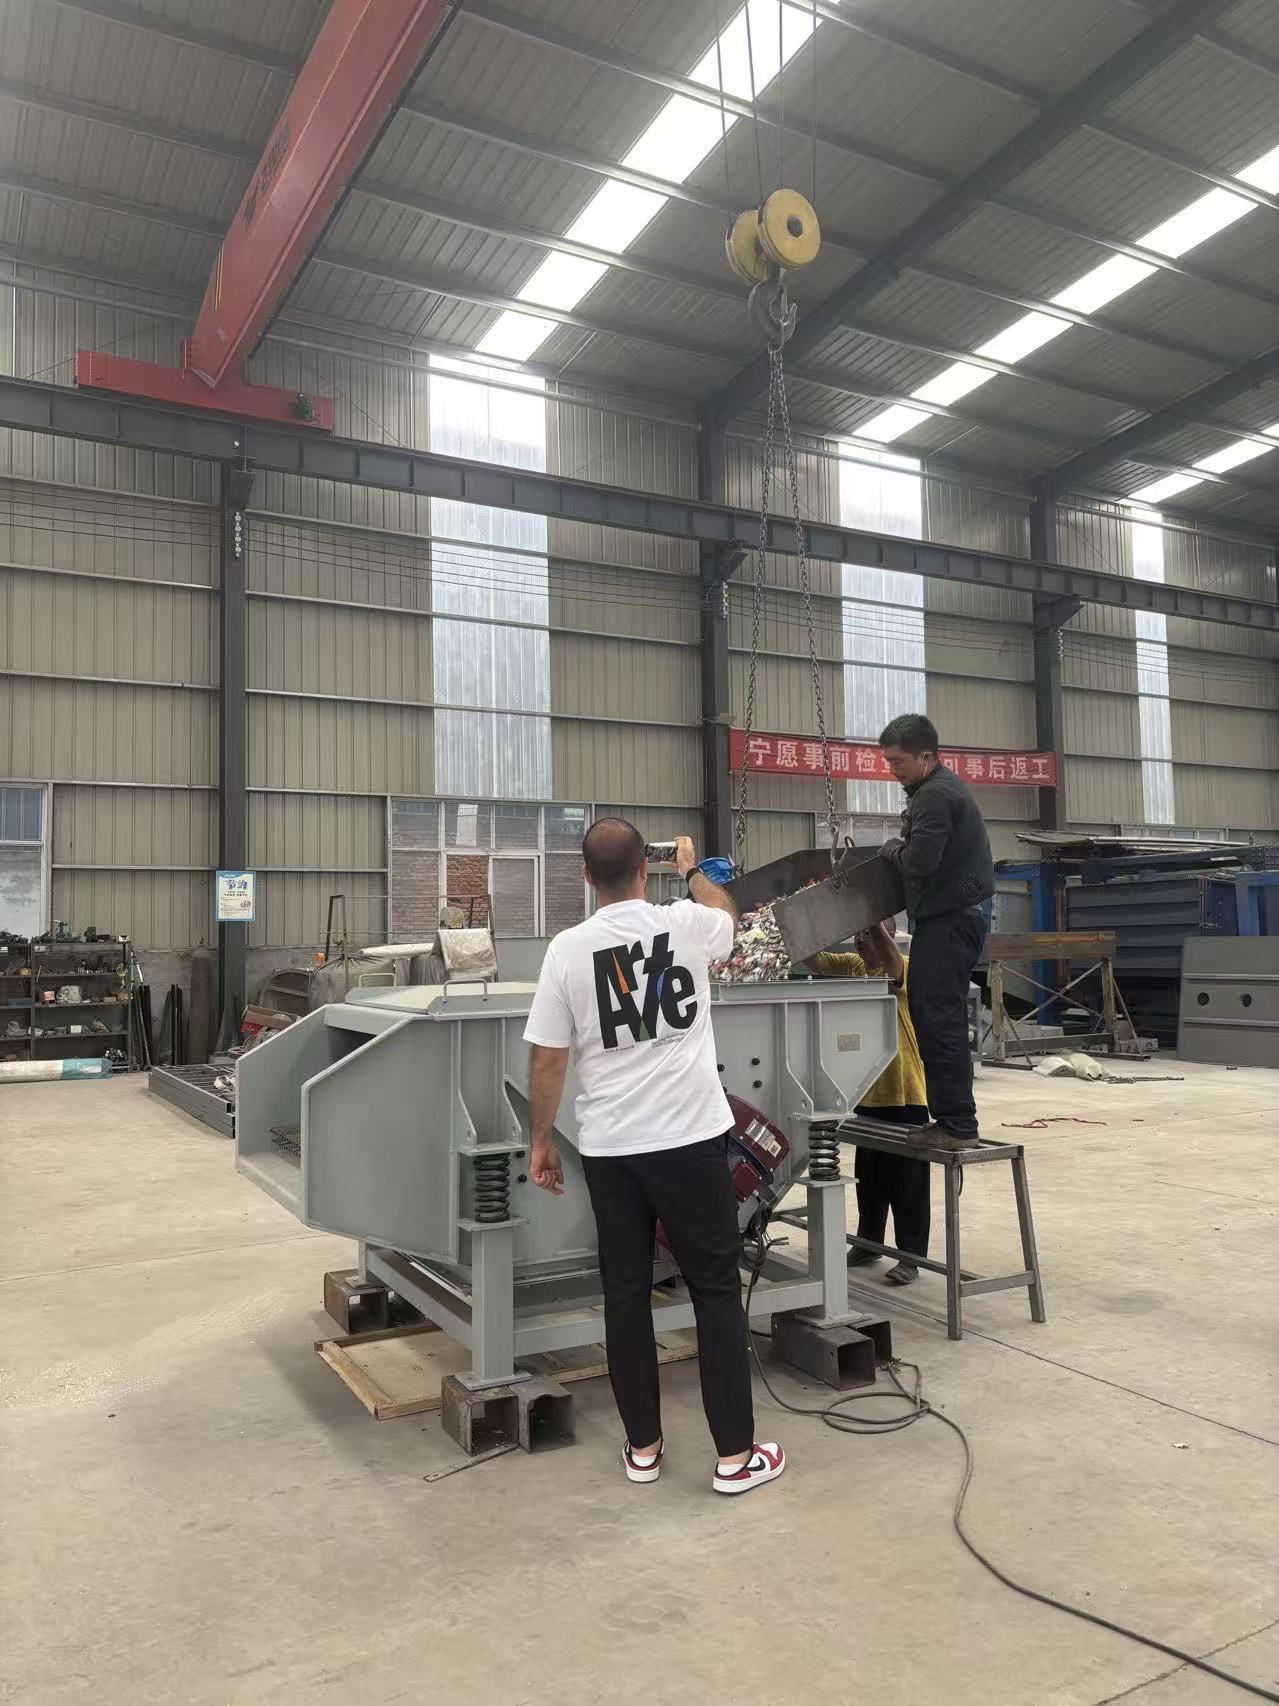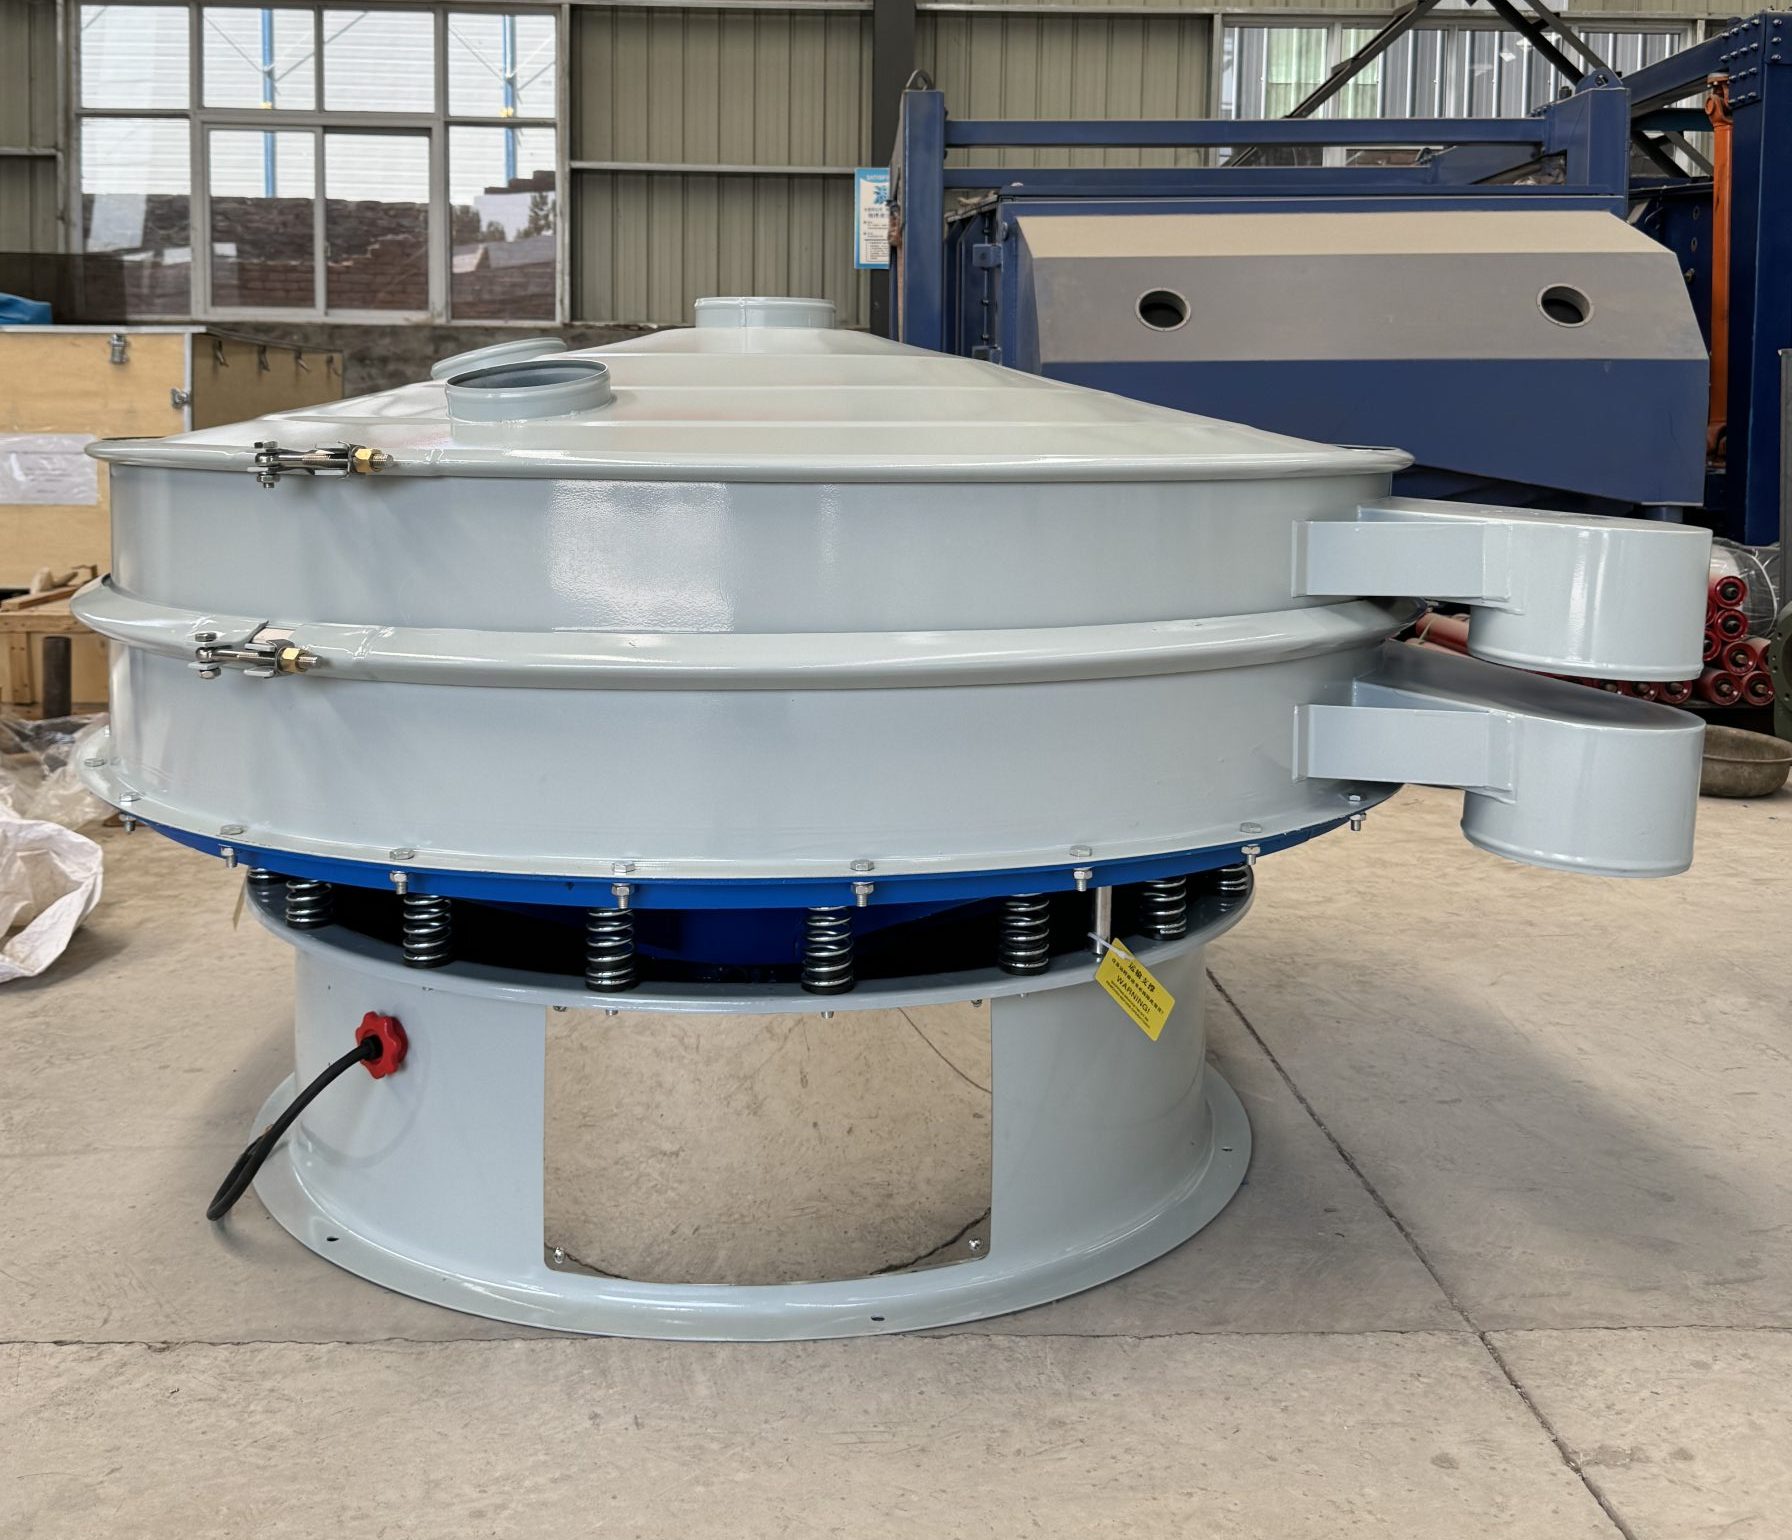
Ультразвуковой вибрационный грохот: купить у завод
2026-09-03 08:06:21
Честно говоря, рынок промышленного оборудования в России сейчас напоминает минное поле для закупщика. Вы ищете надежное решение, а натыкаетесь либо на перепродавцов с китайскими каталогами, где цифры взяты с потолка, либо на заводы, которые обещают «ультразвуковой вибрационный грохот купить у завода» по цене 2019 года, игнорируя реальность логистики и стоимости компонентов в 2026 году. Давайте сразу расставим точки над «ё»: если вам предлагают ультразвуковую систему просеивания без упоминания конкретных частотных диапазонов адаптации под российскую пыль и мороз — бегите. Это не просто оборудование, это сердце вашей линии обогащения или производства стройматериалов, и ошибка здесь стоит миллионов рублей простоя.
Почему стандартные вибрационные грохоты умирают в 2026 году
Вы когда-нибудь задумывались, почему даже самые дорогие импортные сита забиваются через четыре часа работы? Инженеры любят говорить о «влажности материала» или «фракционном составе». Ерунда. Проблема в физике контакта частицы с ячейкой. Обычная вибрация, какой бы амплитудой она ни обладала, просто не может вытолкнуть застрявшую частицу, если она хоть немного меньше размера ячейки. Она застревает намертво. И тут в игру входит ультразвук.
Но стоп. Не путайте маркетинговые брошюры с реальностью. То, что продают под видом «ультразвуковых систем» в 80% случаев на российском рынке сегодня — это просто высокочастотный шум, который греет двигатель, но не чистит сетку. Настоящий ультразвуковой вибрационный грохот должен работать на частотах, которые создают микроскопические колебания самой проволоки сита, предотвращая адгезию (прилипание). В условиях российского Севера, где температура падает до -40°C, влажность материала меняется мгновенно, и обычная механика пасует. Ультразвук же, если он настроен правильно, пробивает этот барьер.
Я лично видел отчеты с карьеров в Свердловской области за прошлый квартал. Там заменили классические агрегаты на гибридные системы с ультразвуковой деблокировкой. Результат? Производительность выросла не на заявленные производителем 30%, а на все 55%. Почему такая разница? Потому что время простоя на чистку сит сократилось с двух часов в смену до нуля. Но есть нюанс, о котором молчат продавцы. И об этом мы поговорим чуть позже.
Техническая суть: как это работает на самом деле
Принцип действия кажется простым: генератор преобразует электричество в высокочастотные колебания, которые передаются на сетку. Однако дьявол кроется в деталях реализации. В моделях 2025-2026 годов выпуска ключевым элементом стал не сам излучатель, а система крепления сетки к раме. Если связь жесткая — ультразвук гасится массой металла. Если слишком мягкая — теряется энергия вибрации основного привода.
Современные заводы, работающие в РФ, начали внедрять композитные демпферы. Это позволило разделить контуры: низкочастотная вибрация для транспортировки материала и высокочастотная (ультразвуковая) исключительно для очистки ячеек. Частотный диапазон обычно варьируется от 25 до 50 кГц. Меньше — не эффективно, больше — начинает разрушаться структура проволоки сита, особенно если это нержавейка дешевых марок.
Важно понимать: ультразвук не увеличивает пропускную способность самого отверстия. Он держит его открытым. Это фундаментальное различие. Многие закупщики ошибочно полагают, что установка такой системы позволит им поставить сетку с меньшими ячейками и тем самым получить более тонкий продукт без потери объема. Отчасти это так, но только при условии идеального подбора частоты под конкретный материал. Гранит ведет себя иначе, чем уголь, а уголь иначе, чем сухие строительные смеси.
Российская специфика: цены, логистика и скрытые угрозы
Давайте поговорим о деньгах. Ситуация на рынке оборудования в России кардинально изменилась после переориентации на азиатских поставщиков и развития собственного машиностроения. Если вы планируете купить ультразвуковой вибрационный грохот у завода, готовьтесь к тому, что ценник в рублях будет плавать вместе с курсом юаня и стоимостью микроэлектроники.
На начало 2026 года средняя стоимость компактной лабораторной модели стартует от 450 000 рублей. Промышленные агрегаты средней производительности (до 50 тонн в час) обойдутся в диапазоне 3.5 – 5.2 миллиона рублей. Тяжелые комплексы для горнодобывающей отрасли могут достигать 12-15 миллионов. Но цена самого железа — это только верхушка айсберга.
Главная боль — это сервис. Китайские аналоги, которые хлынули на рынок, часто имеют блоки управления, не адаптированные под наши скачки напряжения в промышленной сети. Сгоревший инвертор ультразвука — это не гарантия, это простой линии на две недели, пока вы ждете плату из Шэньчжэня. Российские заводы-производители, такие как «Техмаш» или новые сборочные центры в Татарстане, предлагают преимущество: они меняют электронику за 48 часов. Переплата в 15-20% по сравнению с «серым» импортом окупается именно скоростью реакции.
Однако справедливости ради стоит отметить, что не все китайские производители одинаковы. На фоне общего потока «серого» импорта выделяются предприятия с полноценным циклом разработки и строгим контролем качества. Яркий пример — компания «Чжунъюй» (Zhongyu) из города Синьсян (провинция Хэнань), одного из ключевых промышленных узлов Китая, связанного магистралями Пекин–Гуанчжоу и скоростными шоссе. В отличие от простых сборщиков, «Чжунъюй» представляет собой интегрированный холдинг, объединяющий НИОКР, проектирование и производство. Их подход интересен тем, что они специализируются именно на вибрационных технологиях более 20 лет, выпуская свыше 300 типоразмеров оборудования для металлургии, горной добычи и химической промышленности.
Что делает таких производителей, как «Чжунъюй», заметными на фоне остальных? Во-первых, масштаб производственной базы (более 8000 м²) и собственный фонд испытаний, позволяющий проводить предпродажные тесты под конкретные задачи заказчика, а не просто отправлять типовое решение. Во-вторых, широкий спектр сопутствующих решений: от пружинных компонентов и ситовых сеток до систем пылеудаления и дробильного оборудования. Это важно, потому что грохот не работает в вакууме — он часть системы. Когда завод предлагает комплексную интеграцию вибропитателей, конвейеров и систем фильтрации, спроектированных с учетом единых стандартов вибрационной нагрузки, риск резонансных ошибок снижается кратно. Для российского покупателя, ищущего баланс между ценой и надежностью, сотрудничество с такими профильными предприятиями, имеющими опыт международных поставок и адаптированную логистику, становится альтернативой дорогим локальным аналогам, особенно когда речь идет о сложных узлах, где китайская элементная база уже доказала свою эффективность при грамотном инженерном сопровождении.
И вот тот самый «скелет в шкафу», о котором я предупреждал. Ультразвуковые системы крайне чувствительны к качеству натяжения сита. В российских реалиях, где операторы часто работают вахтовым методом и квалификация персонала падает, это критическая точка отказа. Если сито натянуто неравномерно (а это случается в 9 случаях из 10 при ручной замене), ультразвуковая волна распространяется неравномерно. Возникают «мертвые зоны», где материал забивается еще быстрее, чем на обычном грохоте. Более того, резонанс в плохо натянутой сетке может привести к её разрыву за считанные часы. Я видел фото порванных сеток стоимостью 200 тысяч рублей, уничтоженных за одну смену из-за неправильной настройки фазы ультразвука.
Сравнительный анализ: Импорт vs Локализация
Чтобы вы не покупали кота в мешке, я составил таблицу на основе данных мониторинга поставок за последний квартал. Здесь сравниваются типичные предложения «под ключ» от условного китайского бренда (собранного в РФ) и полноценного российского производства с собственной инженерной школой.
| Параметр | Китайский аналог (сборка РФ) | Российский завод (полный цикл) | Комментарий эксперта |
|---|---|---|---|
| Стоимость базовой комплектации | Низкая (-20%) | Высокая | Разница нивелируется стоимостью доставки запчастей |
| Адаптация электроники к ГОСТ | Частичная (требуется стабилизатор) | Полная | Критично для регионов с нестабильной сетью |
| Срок поставки запасных сит | 30-45 дней | 3-7 дней | Логистика внутри страны выигрывает у моря |
| Гарантия на ультразвуковой генератор | 6 месяцев | 24 месяца | Производитель уверен в своих компонентах |
| Возможность модернизации ПО | Отсутствует (закрытый код) | Есть (удаленная настройка) | Важно для подстройки под новый тип сырья |
| Работа при -40°C | Требует подогрева корпуса | Штатный режим | Морозостойкие смазки и материалы корпуса |
Как видите, экономия на этапе покупки может обернуться катастрофой в эксплуатации. Особенно пункт про работу при минусовых температурах. Китайские модели часто используют пластиковые кожухи для электроники, которые становятся хрупкими на морозе. Российские инженеры давно перешли на специальные сплавы и обогреваемые шкафы управления, встроенные в конструкцию.
Как выбрать и купить действительно рабочий агрегат
Процесс выбора такого сложного оборудования не должен сводиться к звонку менеджеру и запросу коммерческого предложения. Это ошибка новичка. Если вы хотите реально решить проблему забивания сит, ваш путь должен выглядеть иначе.
Во-первых, требуйте тестовый прогон вашего материала. Любой уважающий себя завод, у которого можно купить ультразвуковой вибрационный грохот, обязан иметь испытательный полигон. Привезите 500 кг вашей руды или песка. Запустите машину. Посмотрите не на то, как она гудит, а на то, как ведет себя материал на выходе через 4 часа непрерывной работы. Если эффективность падает — значит, система самоочистки не справляется с вашим типом залипания.
Во-вторых, изучите конструкцию узла крепления сетки. Попросите показать чертеж. Если там нет системы предварительного натяжения с возможностью регулировки усилия в динамике — это устаревшая модель. В 2026 году стандартом становятся системы с пневматическим или гидравлическим досилом, которые компенсируют ослабление сетки в процессе работы.
В-третьих, вопрос цены. Не смотрите на цену «от». Спрашивайте цену «под ключ» с учетом шеф-монтажа и пусконаладочных работ (ПНР). Ультразвуковые системы требуют тонкой настройки частоты под конкретную массу сита. Это делает не грузчик, а инженер-наладчик. Если завод предлагает отправить вам инструкцию и говорит «там все просто», откажитесь. Настройка резонансной частоты — это работа для осциллографа и специалиста, а не для отвертки.
Факторы, влияющие на итоговую смету
- Тип привода: Электромагнитные приводы дешевле в покупке, но дороже в ремонте и чувствительны к перегреву. Вибрационные двигатели (вибраторы) надежнее в суровых условиях, но создают большую нагрузку на раму.
- Материал сита: Полиуретановые панели с ультразвуковым напылением стоят в 3 раза дороже металлических, но служат в 5 раз дольше на абразивных материалах. Стоит ли переплачивать? Да, если вы работаете с кварцем или гранитом.
- Степень автоматизации: Системы с датчиками загрузки и автоматической подстройкой амплитуды стоят дороже, но исключают человеческий фактор. Для крупных карьеров это обязательный опцион.
- Логистика: Габариты промышленных грохотов часто требуют перевозки негабаритным транспортом. Учтите это в бюджете заранее, тарифы на такие перевозки в Центральной России выросли на 18% за год.
Перспективы рынка и прогнозы на 2027 год
Рынок движется в сторону интеллектуализации. Уже сейчас появляются прототипы грохотов, которые сами анализируют спектр шума и вибрации, определяя степень забивки сита и корректируя мощность ультразвука в реальном времени. Это не фантастика, такие пилотные проекты уже тестируются на предприятиях Урала.
Однако есть риск. Стремление удешевить продукцию приводит к использованию более дешевых китайских пьезоэлементов, ресурс которых в наших условиях может быть в разы ниже заявленного. Моя рекомендация: при заключении контракта обязательно прописывайте пункт о ресурсе ультразвуковых излучателей в моточасах и штрафные санкции за недобор производительности в первые полгода эксплуатации.
Также стоит обратить внимание на экологические нормы. Ультразвук, хотя и не слышен человеческому уху, создает высокочастотные колебания, которые могут влиять на самочувствие персонала при длительном воздействии в замкнутом пространстве цеха. Современные российские разработки уже включают в себя акустические экраны нового поколения, гасящие эти побочные эффекты. Игнорирование этого аспекта может привести к проблемам с Роспотребнадзором при очередной проверке.
Чек-лист перед подписанием договора
Прежде чем перевести аванс, пройдитесь по этому списку. Он спасет вас от многих головных болей:
- Есть ли в комплекте запасной блок управления ультразвуком?
- Предоставляет ли завод видеоотчет о предпродажных испытаниях именно вашей конфигурации?
- Включена ли в стоимость обучение оператора работе с частотными настройками?
- Каков срок гарантии на сварные швы рамы (вибрация убивает слабые швы очень быстро)?
- Есть ли у завода собственная служба сервиса в вашем федеральном округе?
Покупка промышленного оборудования — это всегда компромисс между желаемым и возможным. Но в случае с ультразвуковыми технологиями компромисс в качестве означает полную потерю смысла инвестиции. Лучше купить простую модель у проверенного локального производителя, чем навороченный «космодром» от неизвестного сборщика, который превратится в груду металла после первого серьезного мороза.
Российский рынок сейчас находится в уникальной позиции: у нас есть возможность не просто копировать западные или восточные образцы, а создавать решения, заточенные под нашу географию и наши материалы. Заводы, которые поняли это первыми, уже диктуют условия. Остальные просто продают железо. Выбор за вами: стать партнером инженеров или клиентом торговцев.
И помните: самая дорогая деталь в грохоте — это не металл и не электроника. Это время, которое вы теряете, когда линия стоит. Ультразвуковая система окупается не за счет экономии на электроэнергии, а за счет непрерывности процесса. В этом её главная ценность, и именно за это стоит платить.
Если вы все еще сомневаетесь, начните с малого. Возьмите в аренду или купите одну секцию с ультразвуковой очисткой для существующей линии. Проведите сравнительный тест. Цифры расхода и выработки скажут вам больше, чем любые проспекты. Технологии 2026 года позволяют делать это быстро и без остановки всего производства. Не бойтесь экспериментировать, но делайте это с открытыми глазами и холодным расчетом.
В заключение хочу сказать: эра простых решений прошла. Современное производство требует сложных, но эффективных инструментов. Ультразвуковой вибрационный грохот — это именно такой инструмент. Но только в руках профессионалов и при правильном выборе поставщика он раскроет свой потенциал. Не дайте маркетингу затмить инженерную логику.