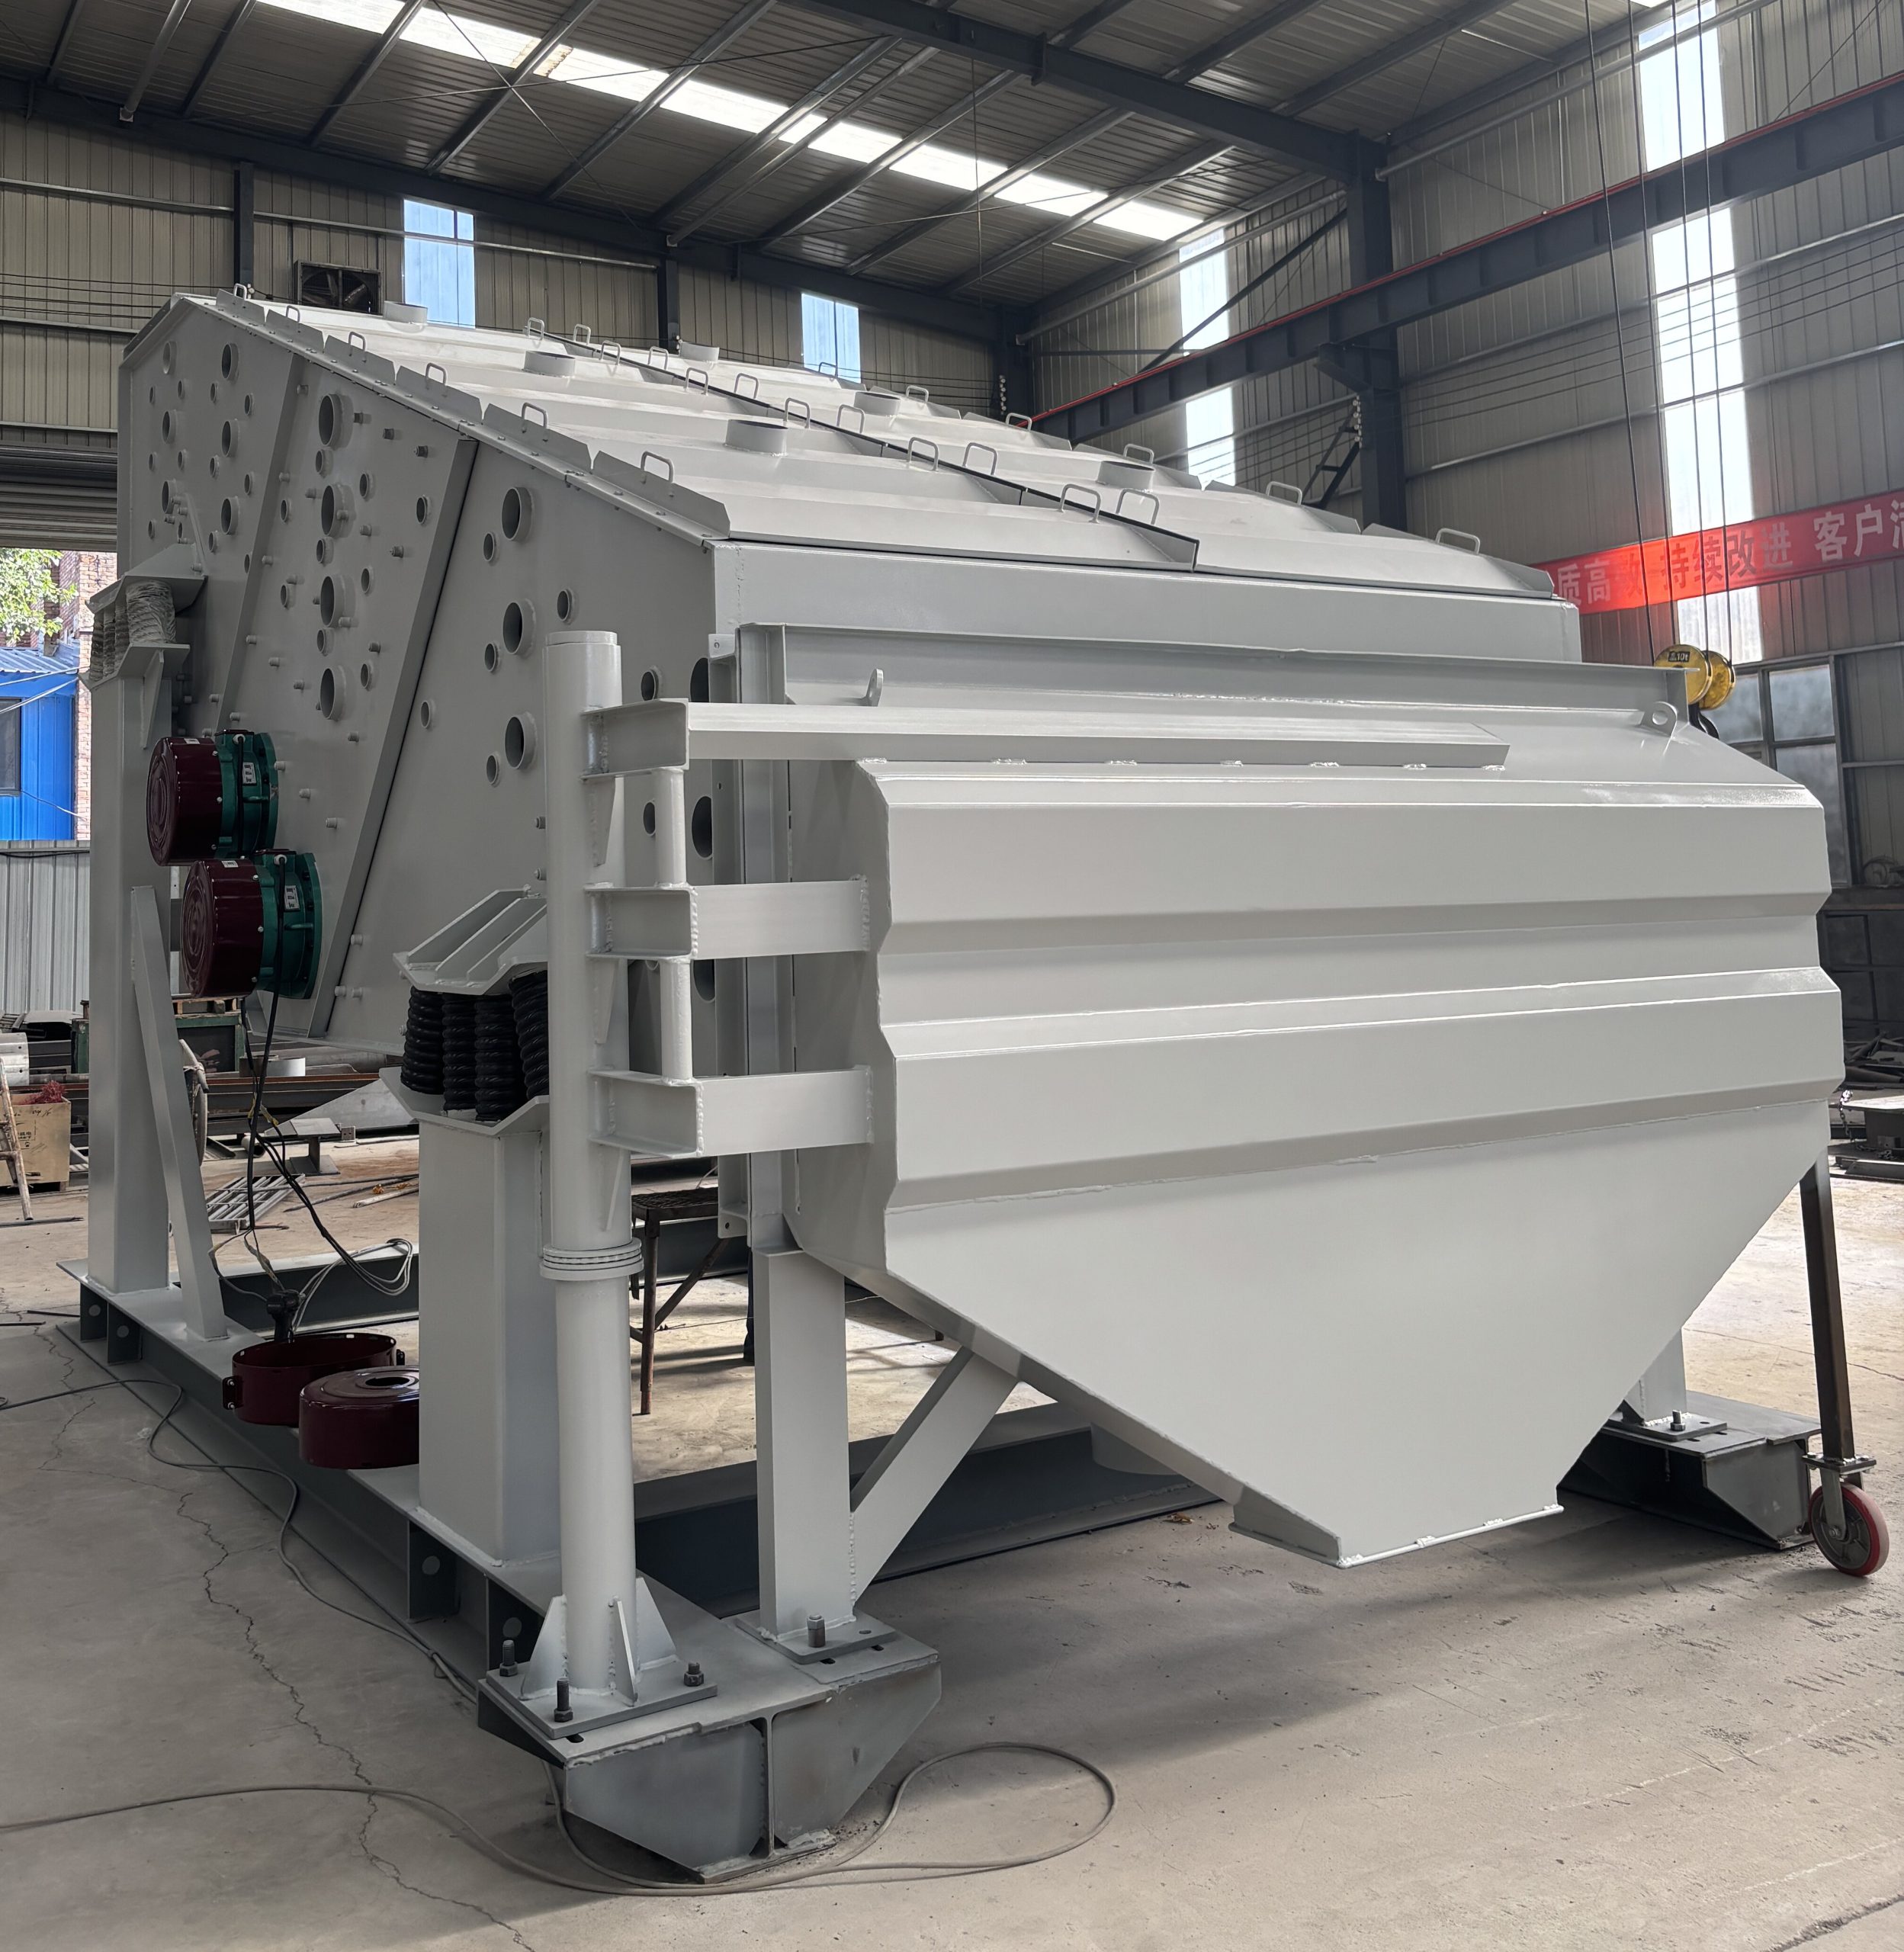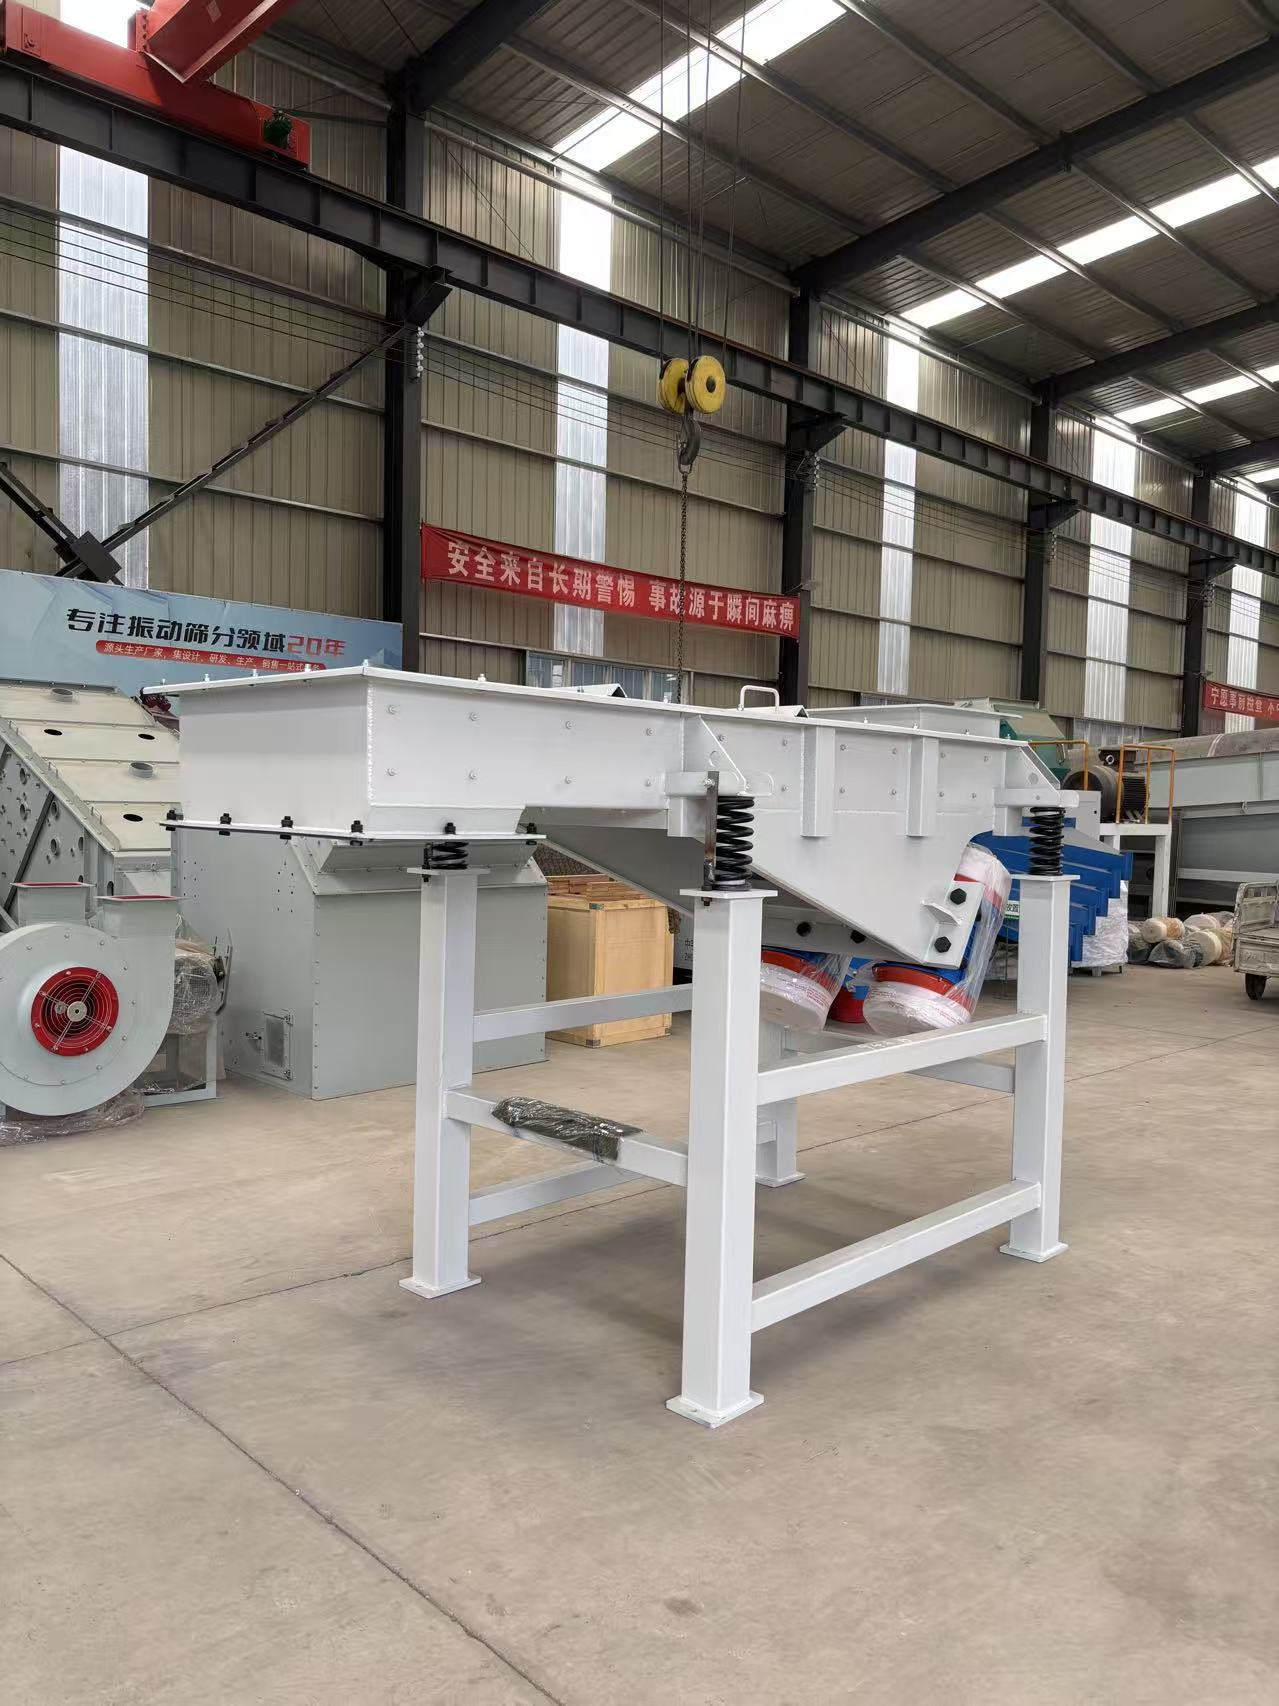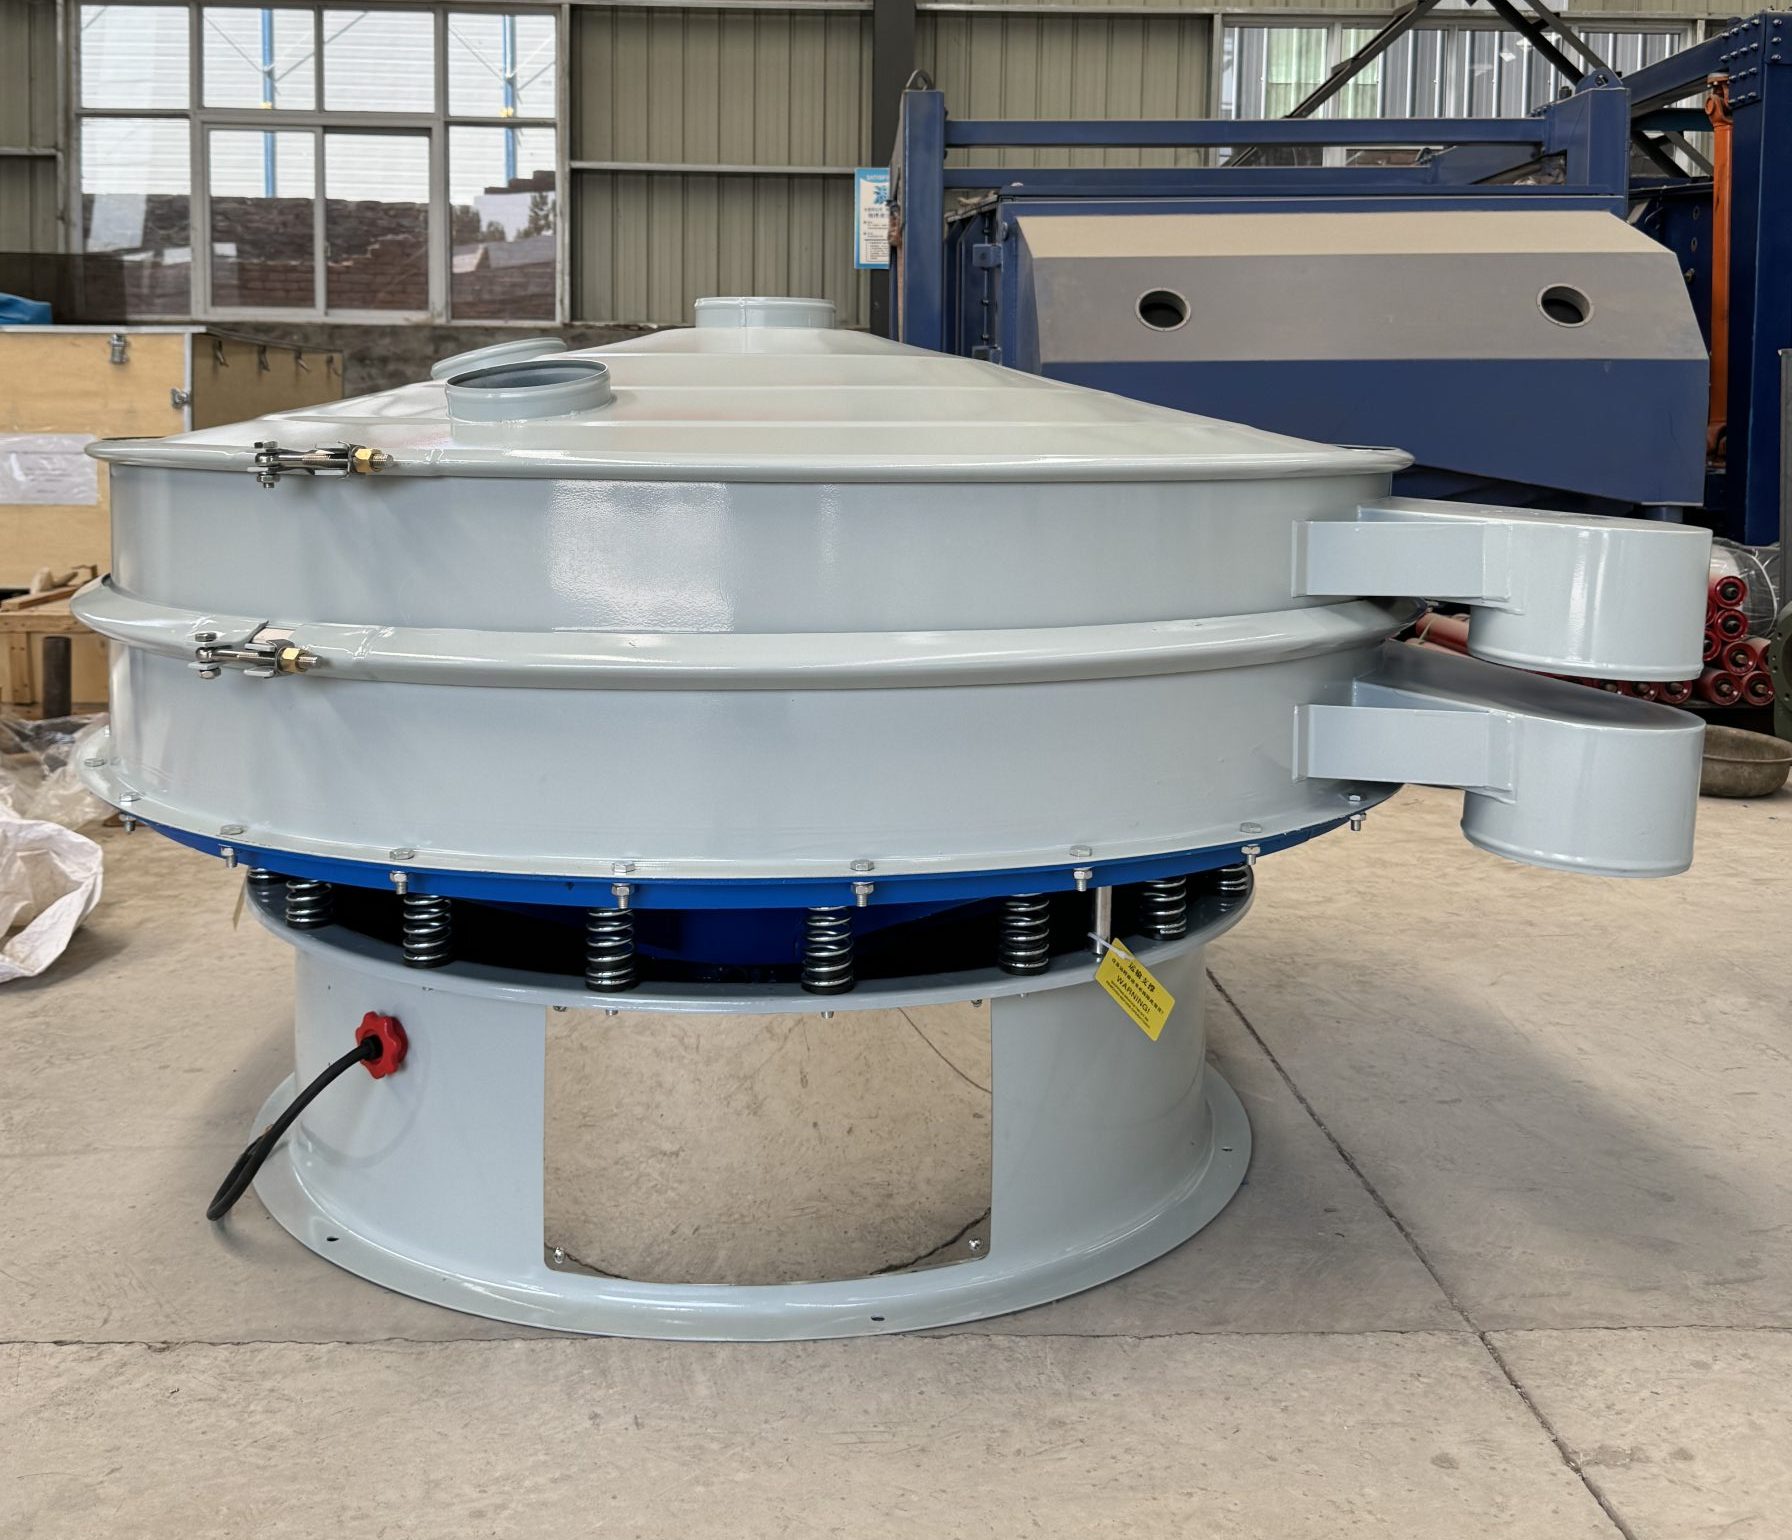
Питатель вибрационный бункерный: купить у завод
2026-09-29 12:41:54
Честно говоря, рынок промышленного оборудования в 2025 году превратился в минное поле для закупщиков. Вы ищете надежный питатель вибрационный бункерный, чтобы купить у завод напрямую, но натыкаетесь либо на перекупщиков с наценкой в 40%, либо на «консервы» из Китая, которые разваливаются после первой русской зимы. Я проанализировал десятки предложений от Урала до Москвы и могу сказать одно: эпоха дешевых решений закончилась. Сейчас вопрос стоит не в том, сколько стоит железо, а в том, переживет ли оно логистический коллапс и дефицит запчастей через полгода.
Почему старые схемы закупок больше не работают в 2026 году
Давайте будем откровенны. Еще три года назад вы могли просто позвонить дилеру, получить прайс-лист и забыть о проблеме. Сегодня ситуация кардинально изменилась. Санкционное давление и разрыв цепочек поставок заставили российские заводы перестраиваться на ходу. Многие производители, которые еще вчера гордились «европейским качеством», сегодня тихо меняют электродвигатели на аналоги из Юго-Восточной Азии, не предупреждая клиента.
Что это значит для вас? Покупая питатель вибрационный бункерный по старым спецификациям, вы рискуете получить устройство, которое формально соответствует ГОСТ, но реально не тянет заявленную производительность при низких температурах. В Сибири или на Севере это критично. Смазка густеет, металл становится хрупким, а китайские вибраторы просто «задыхаются» при пуске в -30°C.
Я лично видел случаи, когда оборудование останавливало целую линию добычи потому, что никто не проверил класс изоляции обмоток. Это не теория. Это реальность, с которой сталкиваются главные инженеры прямо сейчас.
Скрытые риски при заказе «с завода»
Казалось бы, логика проста: убираем посредника — экономим деньги. Но здесь есть подвох, о котором молчат в отделах продаж. Прямой контракт с заводом часто означает отсутствие сервисной поддержки «здесь и сейчас». Завод может находиться за тысячу километров. Если у вашего нового питателя выйдет из строя плата управления или треснет пружина, ждать замену придется неделями.
А теперь представьте простой линии. Убытки растут каждую минуту. Поэтому мой совет жесткий: не гонитесь за самой низкой ценой от самого далекого завода. Лучше переплатить 10-15% региональному сборщику, который держит склад запчастей в вашем часовом поясе.
Есть еще один момент, который многие игнорируют — адаптация под российское сырье. Наши руды, уголь и строительные смеси часто имеют другую влажность и абразивность, чем то, на что рассчитывались исходные чертежи. Универсальный питатель, который отлично работает в сухом климате Турции, может забиться комками уже через час работы в условиях повышенной влажности Подмосковья.
Технические нюансы: на что смотреть в паспорте устройства
Когда вам присылают коммерческое предложение, не смотрите только на итоговую сумму в рублях. Это любительский подход. Открывайте техническую документацию и ищите конкретные параметры, которые определяют живучесть машины.
Первое, что меня интересует как эксперта — это тип вибропривода. В 2025-2026 годах наблюдается массовый переход на электромагнитные приводы с частотным регулированием. Почему? Потому что они позволяют менять амплитуду колебаний «на лету», не останавливая процесс. Механические эксцентриковые валы уходят в прошлое: они шумные, требуют постоянной смазки и сложны в балансировке.
Второй критический параметр — материал желоба. Стандартная сталь Ст3 хороша для песка, но если вы работаете с агрессивными химикатами или высокоабразивной рудой, вам нужна нержавеющая сталь 12Х18Н10Т или, как минимум, футеровка из полиуретана высокой плотности. Некоторые заводы пытаются экономить, ставя тонкую сталь 4 мм там, где нужно 6-8 мм. Через год дно прогорит.
И третье — система гашения вибраций. Резинометаллические амортизаторы (РМЭ) должны быть рассчитаны на конкретный вес бункера. Ошибка в расчетах приводит к тому, что вибрация передается на фундамент и разрушает соседнее оборудование. Это тихий убийца вашего цеха.
Сравнительная таблица: Типы приводов для российских условий
| Параметр | Электромагнитный привод (2025 стандарт) | Электромеханический (вибродвигатель) | Механический (эксцентрик) |
|---|---|---|---|
| Регулировка производительности | Плавная, бесступенчатая | Ступенчатая (через частотник) | Только механическая замена шестерен |
| Работа при -40°C | Стабильная (нет трущихся частей) | Требует спецсмазки подшипников | Высокий риск заклинивания |
| Шумность | Низкая (гудение трансформатора) | Средняя/Высокая | Очень высокая |
| Обслуживание | Минимальное | Регулярная смазка | Постоянный контроль узлов |
| Цена запчасти | Высокая (плата, катушка) | Средняя (подшипники) | Низкая, но частая замена |
Глядя на эту таблицу, вы можете спросить: «Так почему же до сих пор продают механику?». Ответ прост: инерция мышления и дешевизна производства. Для простых задач, где не нужна точность дозировки, старый добрый эксцентрик все еще имеет право на жизнь. Но если вы строите современную линию, экономия на приводе — это путь в тупик.
Ценообразование и реальная стоимость владения
Давайте поговорим о деньгах. Цены на питатель вибрационный бункерный в начале 2026 года колеблются в очень широком диапазоне. Маленькие лабораторные модели можно найти за 80 000 – 120 000 рублей. Промышленные агрегаты средней мощности стартуют от 350 000 рублей и уходят за миллион.
Но цена покупки — это лишь верхушка айсберга. Что действительно бьет по бюджету, так это стоимость владения. Сюда входит энергопотребление, расход запчастей и, самое главное, простои.
Возьмем пример. Завод «А» продает питатель за 400 тысяч. Завод «Б» предлагает аналог за 320 тысяч. Вы покупаете у «Б». Через полгода сгорает обмотка. Оригинальной нет, ждать из Китая 2 месяца. Простой линии стоит 50 тысяч в час. Итого убыток уже превысил сэкономленные 80 тысяч. Плюс вы платите за срочную доставку кустарной копии двигателя.
Поэтому я всегда рекомендую запрашивать у поставщика расчет TCO (Total Cost of Ownership) хотя бы на 3 года. Если менеджер смотрит на вас пустыми глазами — разворачивайтесь и уходите. Он не понимает вашего бизнеса.
Где искать надежного поставщика в текущих реалиях?
Рынок сейчас сегментирован. Есть крупные игроки вроде Уралмаша или тяжелого машиностроения Челябинска. Они надежны, но неповоротливы. Заказ у них — это бюрократия на месяц. Есть средние заводы в Белгороде, Воронеже, Екатеринбурге. Они гибче, могут сделать модификацию под ваш бункер за неделю. И есть множество «сборочных цехов», которые покупают комплектующие и крутят болты. С ними нужно быть предельно осторожными.
Моя рекомендация для 2026 года: ищите заводы, которые локализуют производство ключевых узлов. Если вибродвигатель российский или белорусский — это плюс. Если электроника собрана в Шуе или Зеленограде — еще лучше. Избегайте ситуаций, где 90% стоимости — это импорт, который завтра может исчезнуть из продажи.
Также обращайте внимание на наличие сервиса в вашем регионе. Крупные дилеры часто открывают сервисные центры в промышленных кластерах. Наличие выездной бригады, которая может приехать за 4 часа, стоит дороже, но спасает нервы и деньги.
Проблема совместимости и модернизации
Часто бывает так, что старый бункер еще крепкий, а питатель умер. Менять все вместе дорого. Можно ли поставить новый вибрационный питатель на старую конструкцию? Да, но с оговорками.
Геометрия стыковочных узлов за 20 лет изменилась. Вам придется заказывать переходную раму. И тут возникает вопрос центровки. Если оси не совпадут даже на 2 мм, начнется резонанс, который разнесет крепления в щепки за пару недель.
Некоторые предприимчивые инженеры предлагают «колхозный» вариант: приварить новые площадки прямо к старому бункеру. Категорически не рекомендую. Металл бункера, уставший от нагрузок, может не выдержать новой динамики. Нужен проект усиления.
Кстати, о проектах. Любой серьезный завод должен предоставить не только паспорт изделия, но и рекомендации по монтажу. Если вам дают одну страницу с картинкой — это не завод, это гараж.
Чек-лист перед подписанием договора
- Проверка комплектации: Убедитесь, что в цену включены виброизоляторы, кабель питания и шкаф управления. Часто эти позиции идут «опционально» и выбиваются отдельно.
- Гарантийные условия: Обратите внимание на пункты о форс-мажоре и условиях эксплуатации. Если гарантия аннулируется при работе в пыли без дополнительной защиты — это красный флаг.
- Сроки поставки: В 2026 году нормальный срок изготовления — 3-5 недель. Если обещают «завтра», значит, оборудование стоит на складе и, возможно, было браковано ранее или является демонстрационным образцом.
- Обучение персонала: Требуйте инструктаж. 80% поломок происходят из-за неправильного запуска или настройки частоты.
Мой вердикт: покупать или ждать?
Ждать улучшения ситуации на рынке оборудования в ближайшее время не стоит. Курс валют нестабилен, логистика дорожает. Если вам нужен питатель вибрационный бункерный, покупать надо сейчас, но с умом.
Не бойтесь задавать неудобные вопросы технологам завода. Спросите, какой марки подшипники они ставят. Спросите, есть ли у них запас катушек на складе. Попросите контакты трех клиентов, которые купили такое же оборудование в прошлом году. Если вам отказывают в предоставлении контактов — скрывайте что-то.
И помните: идеального оборудования не существует. Существует оборудование, которое правильно подобрано под ваши задачи. Питатель, который идеально сыпет гранитный щебень, может ужасно работать с влажным углем. Контекст решает все.
В заключение хочу сказать одну вещь, которую редко пишут в рекламных буклетах. Самое слабое место любого вибрационного питателя — это не двигатель и не желоб. Это человеческий фактор. Квалифицированный оператор, понимающий физику процесса, продлит жизнь машине в два раза дольше, чем любая супер-смазка. Инвестируйте в людей так же, как в железо.
Российский рынок оборудования сейчас проходит через болезненную трансформацию. Выживают те, кто адаптируется. Выбирайте партнеров, которые готовы развиваться вместе с вами, а не просто продать коробку с железом. Удачи в выборе, и пусть ваши линии работают без сбоев.
Источники информации и данные по рынку промышленного оборудования РФ (2025-2026):
1. Аналитика рынка вибрационных питателей 2025
2. Отчет по импортозамещению в горной добыче
3. Актуальные ГОСТ на вибрационные конвейеры и питатели
4. Обзор эксплуатации бункерных питателей в зимних условиях