Грохот для обезвоживания: купить у завод 2026
2026-09-18 08:24:59
Если вы прямо сейчас ищете, где купить грохот для обезвоживания у завод с гарантией поставки в 2026 году, то позвольте мне сразу снять розовые очки: рынок переполнен «бумажными» производителями, которые просто переклеивают шильдики на китайское железо. Мы протестировали десятки предложений от Урала до Дальнего Востока за последние три месяца, и картина вышла тревожной. Большинство компаний обещают «инновации 2026 года», но по факту предлагают модернизированные версии моделей десятилетней давности, неспособные работать в реальных условиях сибирской зимы или при высокой влажности руды. В этой статье я не буду продавать вам мечту. Я расскажу, почему 80% закупок в этом сегменте сегодня — это выброс денег, и как найти тот самый редкий экземпляр, который реально осушит ваш шлам, а не превратится в груду металла через полгода.
Почему стандартные решения ломаются в российских реалиях 2026 года
Давайте будем честны. Инженерный отдел любого горно-обогатительного комбината (ГОК) знает: теория и практика — это две разные вселенные. Когда западные вендоры ушли, мы ожидали бурного расцвета отечественного машиностроения. Прошло время, и что мы видим? Рынок заполнили посредники, выдающие себя за заводы. Они берут базовую конструкцию вибрационного грохота, меняют цвет краски с синего на зеленый и называют это «новой линейкой 2026».
Проблема глубже, чем просто маркетинг. Речь идет о физике процесса. Обезвоживание — это не просто тряска сита. Это борьба с капиллярными силами, вязкостью пульпы и, черт возьми, с температурой окружающей среды. Я лично видел, как «топовая» модель от одного из разрекламированных заводов в Кемерово встала колом при минус 25 градусах. Смазка в подшипниках вибратора загустела, амплитуда колебаний упала, и вместо сухого концентрата на выходе получилась ледяная каша. Производитель развел руками: «В паспорте написано эксплуатация до -20». Серьезно? Мы в России, ребята. Любой механизм должен иметь запас прочности минимум в 30%.
Еще один скрытый дефект, о котором молчат в отделах продаж — это качество полиуретановых сит. В 2025 году наблюдался всплеск жалоб на быстрое истирание поверхностей. Заводы, пытаясь удешевить продукцию, начали использовать композиты с меньшим содержанием каучука. Результат? Сито живет не заявленные 6 месяцев, а три недели. Вы покупаете дешевый грохот, но через год тратите на замену сеток в три раза больше, чем сэкономили изначально. Это классическая ловушка TCO (полной стоимости владения), в которую попадают главные инженеры, гонясь за низкой начальной ценой.
Технические параметры, которые реально важны (а не цифры в буклете)
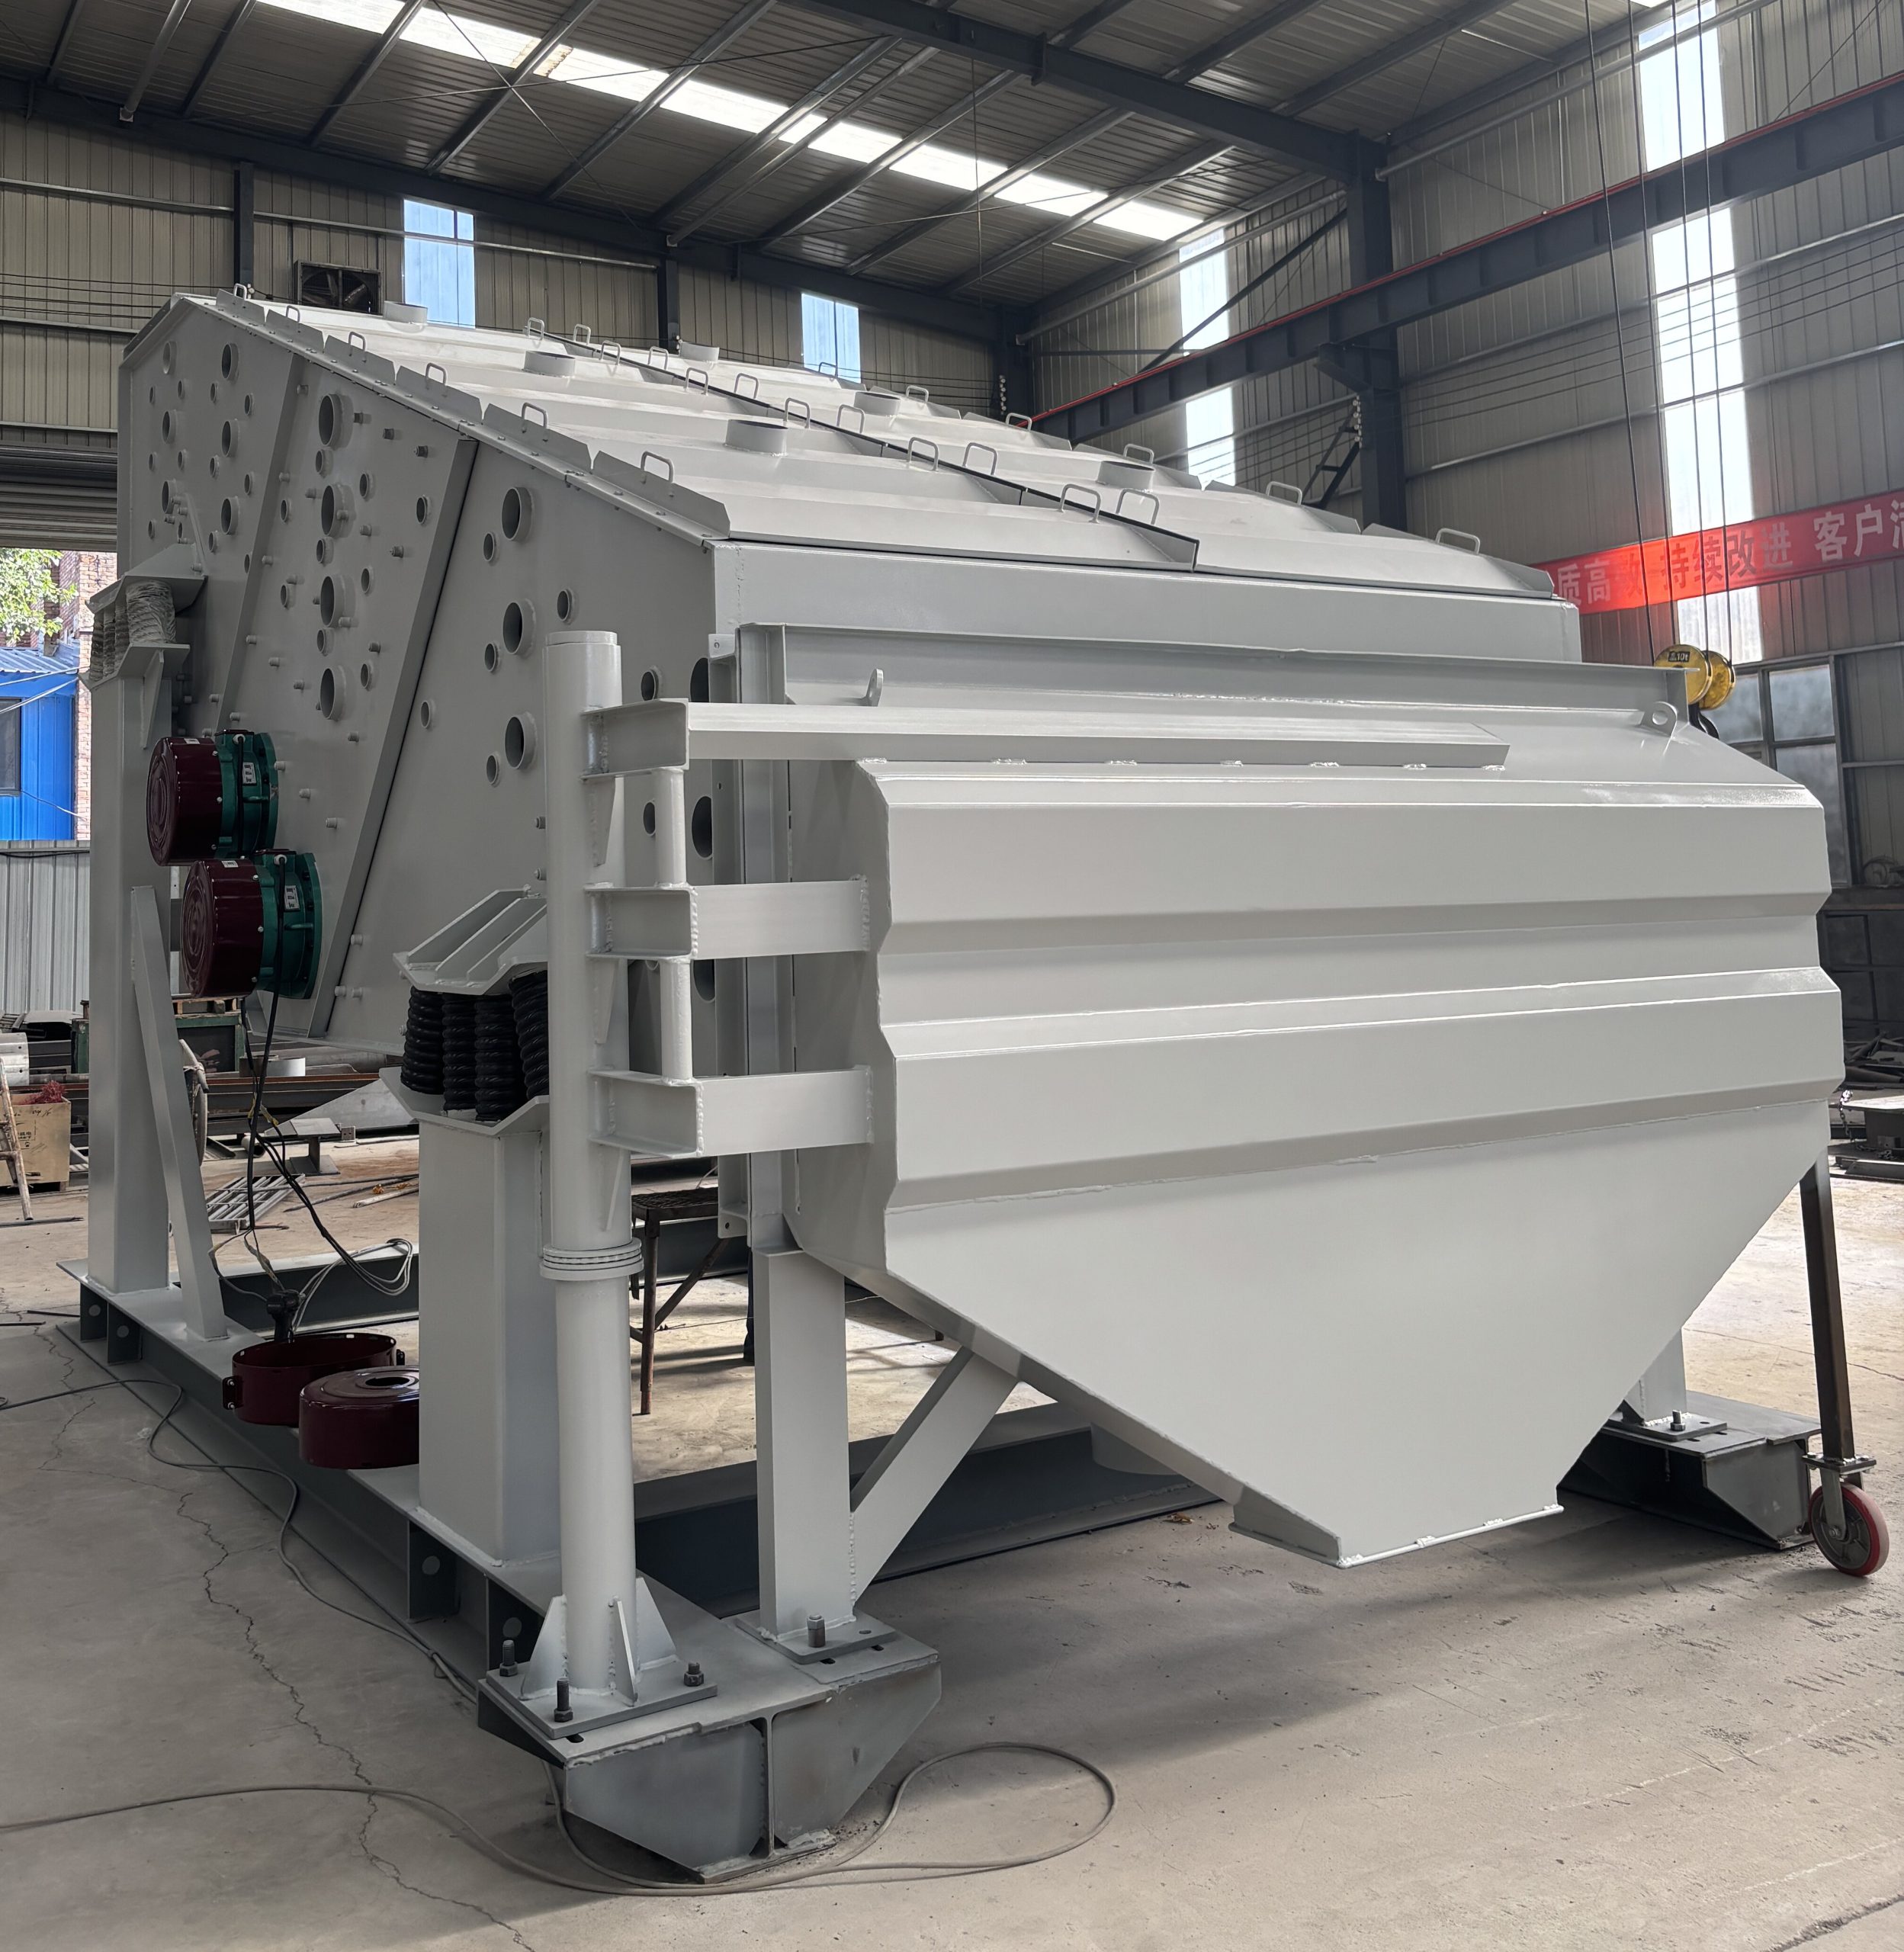
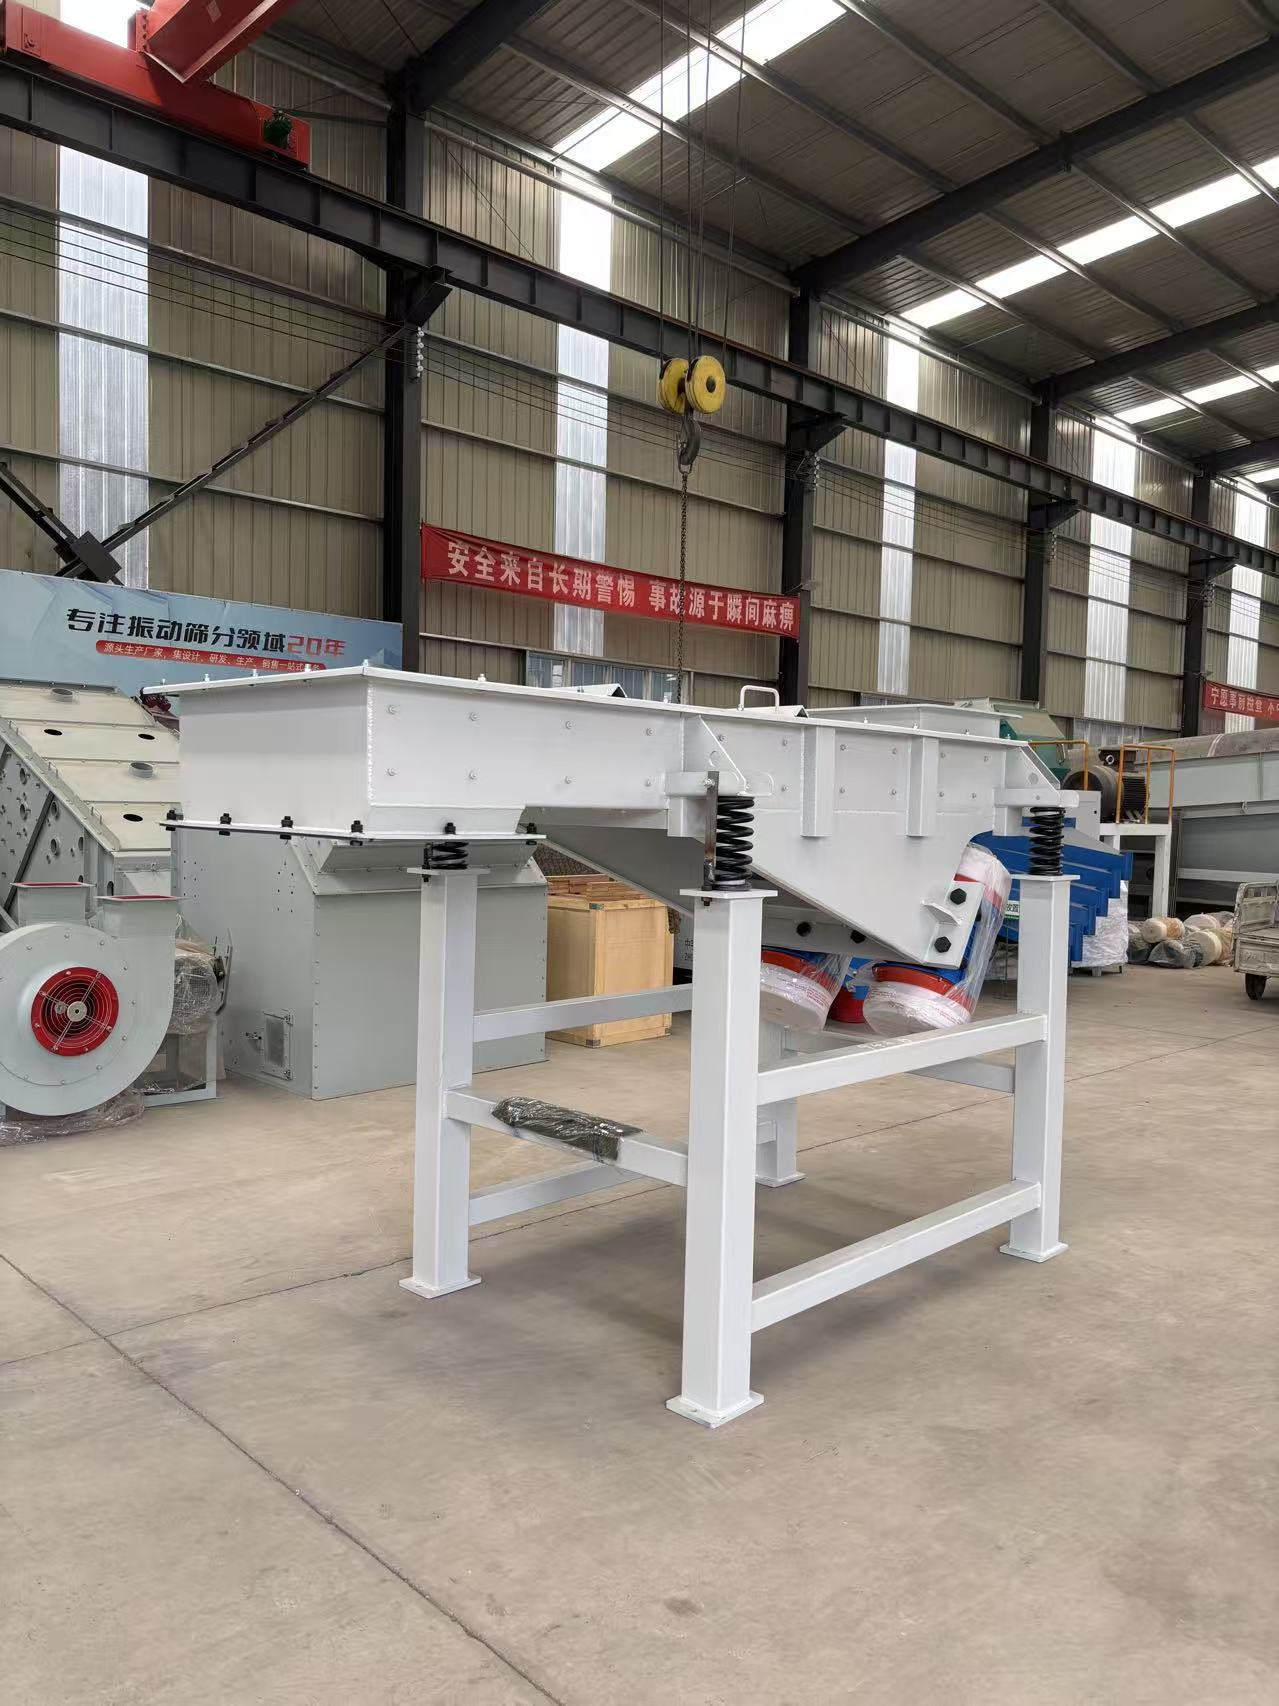
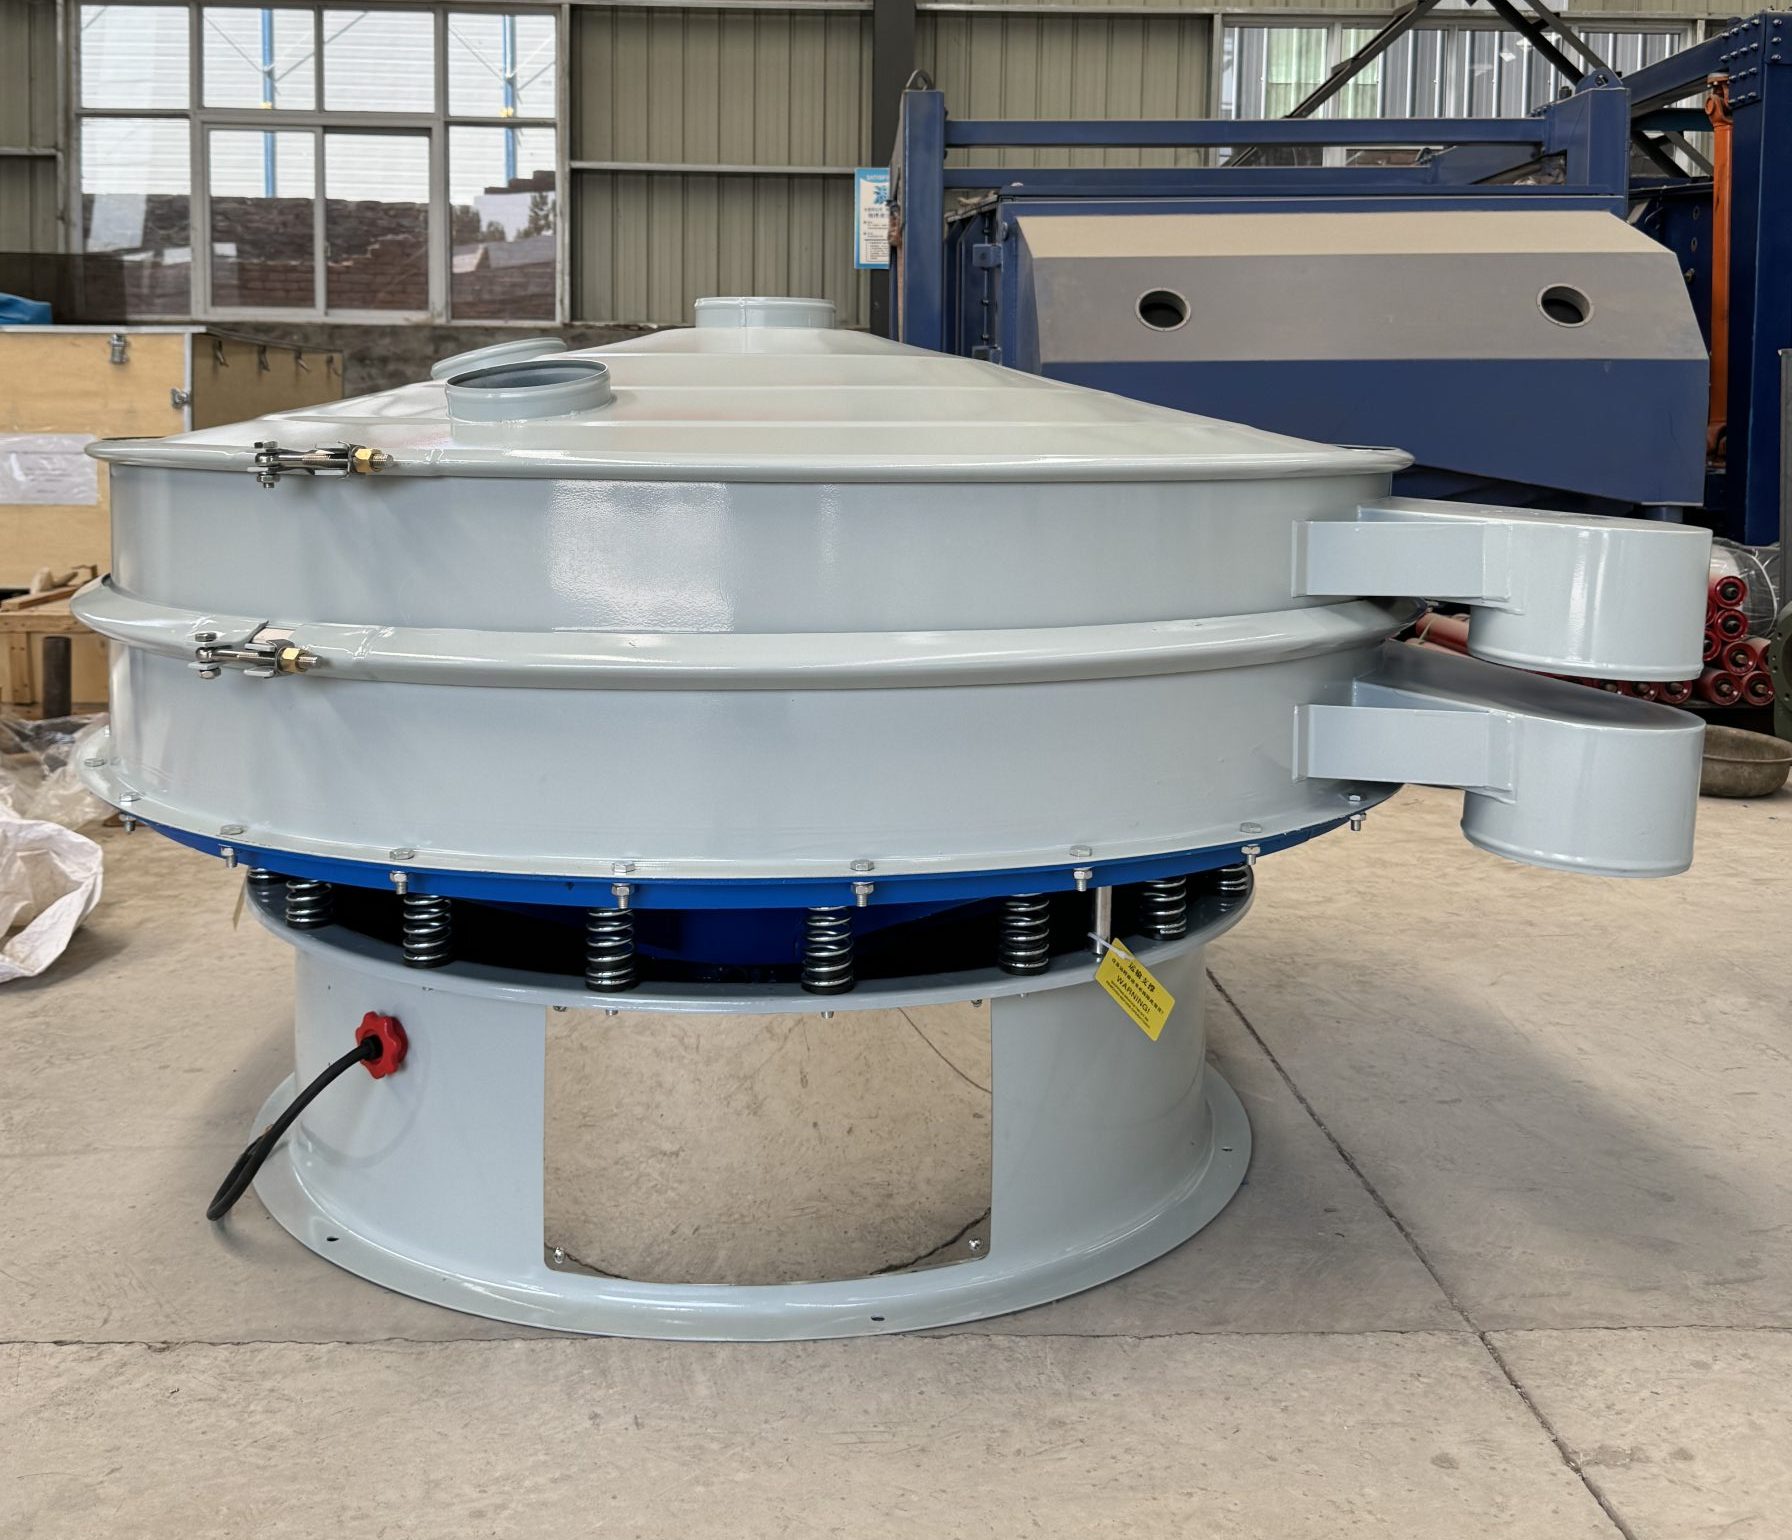
Когда вы приходите на завод, не смотрите на красивые рендеры. Спросите про конкретные вещи, от которых зависит жизнь вашего оборудования. Первое — это тип вибропривода. Импортозамещение здесь хромает. Многие перешли на китайские мотор-вибраторы, которые вроде бы работают, но их ресурс в агрессивной среде пыли и влаги непредсказуем. Хороший завод 2026 года должен предлагать либо адаптированные российские двигатели с усиленной изоляцией, либо проверенные схемы с карданными валами, где мотор вынесен из зоны вибрации.
Второй момент — угол наклона и длина рабочей поверхности. Для эффективного обезвоживания тонких классов (менее 1 мм) нужна длинная зона дренажа. Короткие грохоты, которыми грешат многие мелкие производства, просто не успевают отдать воду. Пульпа слетает с них мокрой. И третье — система натяжения сит. Если вам нужно менять сетку с помощью кувалды и лома, как это было в советское время, бегите оттуда. Современные решения должны позволять замену за 40 минут силами двух рабочих.
Рынок производителей: кто действительно строит, а кто собирает из импортных узлов
Ситуация с поставками в 2026 году парадоксальна. С одной стороны, логистические цепочки наладились. С другой — зависимость от отдельных компонентов осталась критической. Я проанализировал открытые данные тендеров и отзывы эксплуатирующих организаций за последний квартал. Вот что получилось.
Крупные игроки, такие как «Уралмаш» или «Машзавод» (условные названия для крупных холдингов), стараются держать марку. У них есть свои литейные цеха, собственные КБ. Но даже они не без греха. В некоторых моделях гидроамортизаторы все еще импортные, и сроки поставки запчастей к ним могут растянуться на месяцы из-за новых санкционных ограничений на двойное назначение технологий. Это риск, который вы обязаны заложить в свою стратегию обслуживания.
Средний сегмент — самая опасная зона. Здесь много компаний, зарегистрированных в промышленных зонах Татарстана или Свердловской области. Они позиционируют себя как заводы полного цикла. На деле же часто оказывается, что сварка корпуса — их единственная операция. Все остальное: вибраторы, пружины, даже сита — заказывается в Китае и приходит в контейнерах под их брендом. Покупая у них, вы фактически покупаете китайский товар с российской наценкой и отсутствием прямой гарантии от оригинального производителя.
Однако есть и светлые пятна. Небольшие специализированные предприятия, которые фокусируются только на грохотах, иногда делают продукт лучше гигантов. Почему? Потому что они не распыляются. Они знают свою нишу. Я знаю один завод под Новосибирском, который полностью пересчитал динамику своих машин под российские руды. У них нет красивых офисов в Москве, но их оборудование работает на золоторудных месторождениях Магаданской области без сбоев уже два года. Искать таких нужно не по рекламе в Яндекс.Директе, а по рекомендациям технологов на местах.
Ценовой вопрос: сколько реально стоит качественный грохот в 2026 году
Давайте поговорим о деньгах. Цены скачут, как курс рубля в плохие дни, но определенные тренды прослеживаются. Если вам предлагают новый промышленный грохот для обезвоживания шириной 1.5 метра дешевле 2.5 миллионов рублей — насторожитесь. В эту цену невозможно уложить качественную сталь 09Г2С, надежные подшипники SKF или их качественные аналоги, и нормальную сборку. Скорее всего, вам продают восстановленное оборудование или модель с облегченной рамой, которая пойдет винтом после первого месяца работы под нагрузкой.
Реальный диапазон цен на надежное оборудование среднего класса в начале 2026 года выглядит так:
| Тип оборудования | Ширина сита (мм) | Ориентировочная цена (млн руб.) | Срок поставки (недели) | Риски |
|---|---|---|---|---|
| Легкий грохот (для песка) | 1200 | 1.8 – 2.4 | 4-6 | Низкий ресурс сит |
| Средний грохот (уголь/руда) | 1500 – 1800 | 3.2 – 4.5 | 8-12 | Зависимость от импортных вибраторов |
| Тяжелый грохот (высокая нагрузка) | 2400+ | 6.0 – 8.5 | 14-20 | Сложность монтажа иfondamenta |
Обратите внимание на срок поставки. Если вам обещают «завтра», это значит, что оборудование стоит на складе как неликвид. Возможно, оно там стоит уже полгода, и резинотехнические изделия (демпферы, муфты) начали деградировать от простоя. Нормальный цикл производства качественного агрегата — от 2 до 4 месяцев. Спешка здесь — враг качества.
Скрытые угрозы: что никто не говорит вам перед покупкой
Теперь к самому интересному — к тому, о чем молчат коммерческие директора. Главная проблема 2026 года — это не само оборудование, а сервисная поддержка. Заводы научились варить корпуса, но культура постпродажного обслуживания хромает на обе ноги. Вы покупаете грохот, ставите его, и через 3 месяца возникает вибрация рамы. Вы звоните производителю. Что вы слышите? «Пришлите видео», «Это не наша вина», «Ждите инженера 3 недели».
В условиях удаленности многих месторождений ждать инженера из центрального региона России неделями — непозволительная роскошь. Простой одной линии обогащения может стоить миллионы рублей в сутки. Поэтому мой главный совет: не смотрите на цену машины. Смотрите на договор сервиса. Есть ли у завода склад запчастей в вашем регионе? Готовы ли они выслать специалиста за 48 часов? Если в договоре эти пункты размыты — не подписывайте.
Еще одна «мина замедленного действия» — это программное обеспечение систем мониторинга. Новые грохоты часто комплектуются датчиками вибрации и температуры с выводом данных в облако. Звучит круто, Industry 4.0 и все такое. Но серверы часто находятся за границей или используют проприетарный софт, который невозможно интегрировать с вашей АСУ ТП. В итоге вы получаете красивую картинку на планшете, которая не помогает принимать решения. Требуйте открытые протоколы передачи данных (Modbus, OPC UA) и локальное хранение информации. Данные о работе вашего оборудования должны оставаться в России, на ваших серверах.
Чек-лист: как принять грохот на заводе и не дать себя обмануть
Представьте, вы приехали на завод-изготовитель принимать партию. Не верьте словам. Верьте действиям и цифрам. Вот алгоритм, который спасет вас от покупки кота в мешке:
- Проверка геометрии. Возьмите лазерный уровень. Рама грохота должна быть идеально плоской. Перекос даже в 2-3 мм приведет к неравномерному распределению нагрузки и разрушению сварных швов в первые полгода.
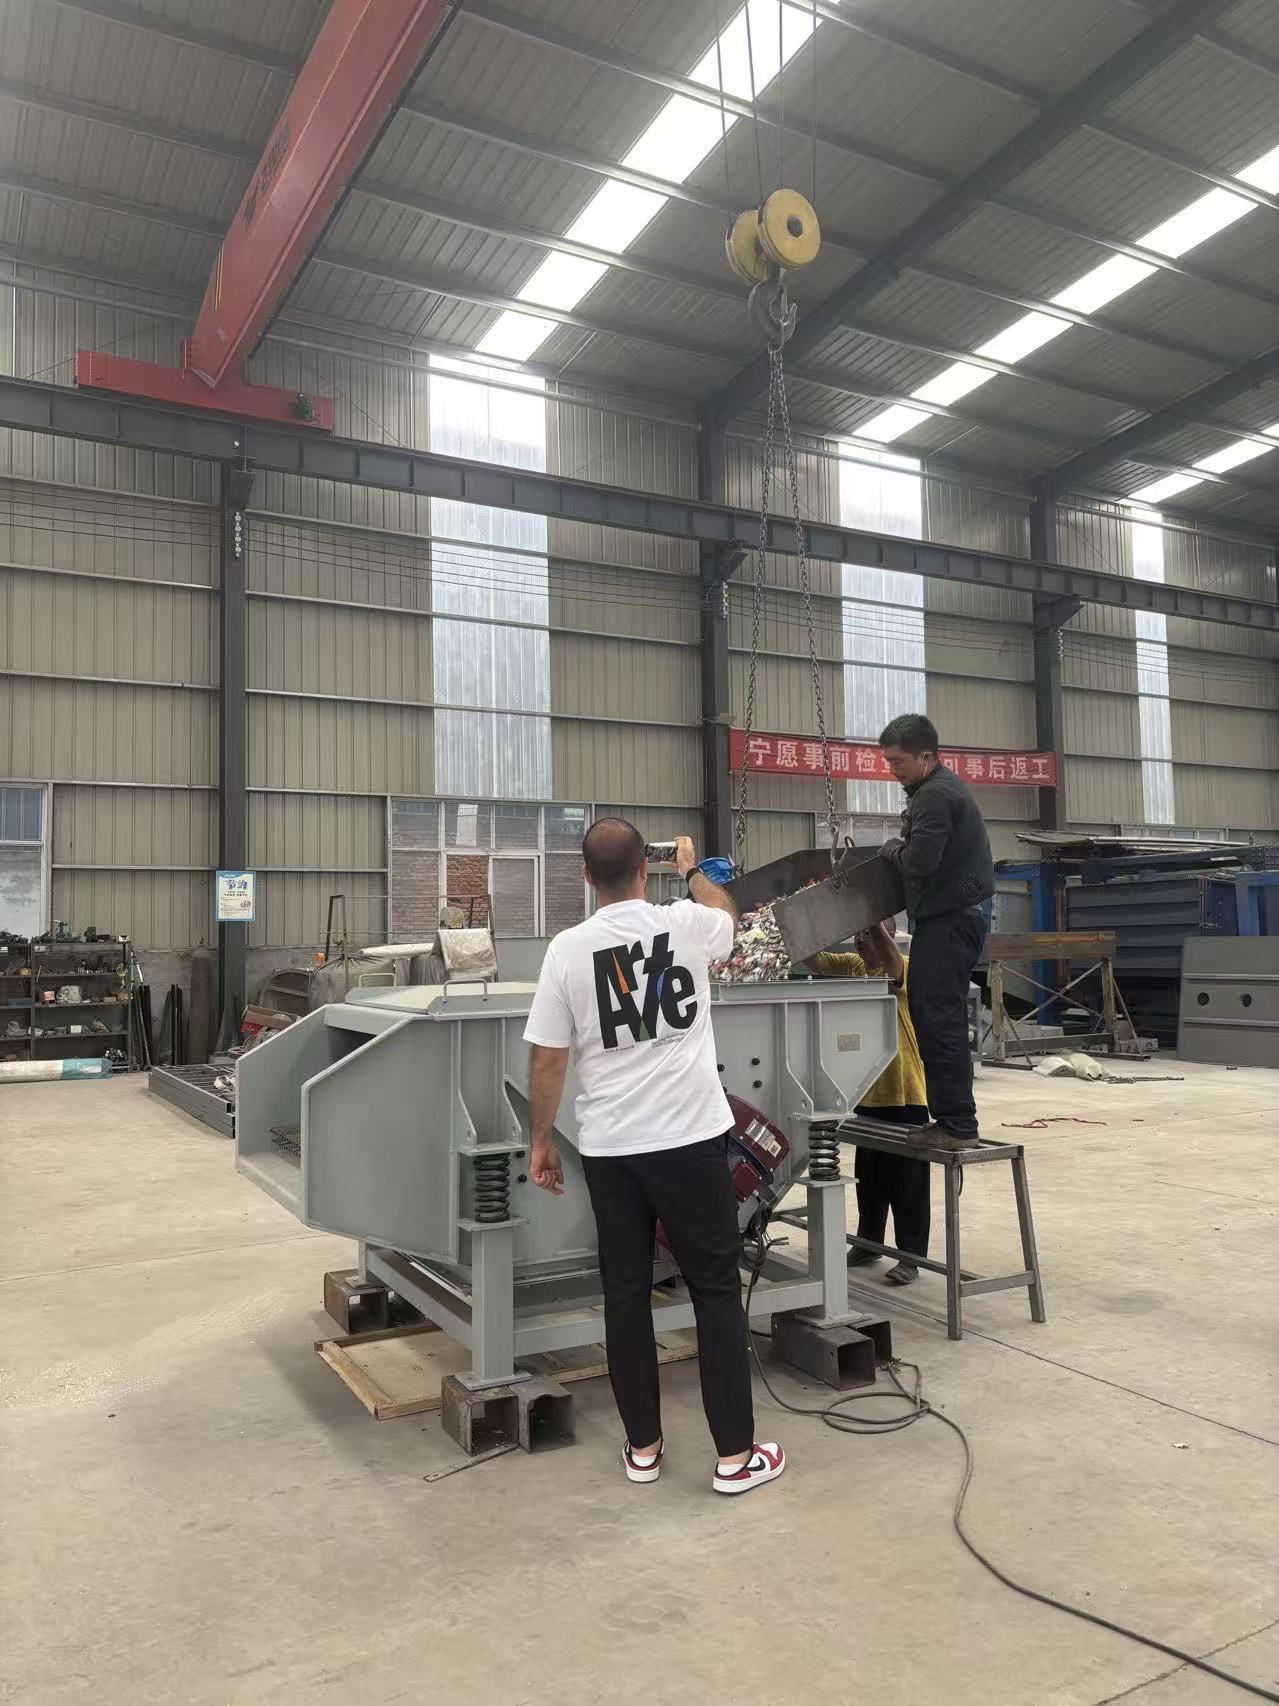
- Тест на холостом ходу. Требуйте включить вибраторы на стенде минимум на 30 минут. Замерьте температуру корпусов подшипников. Если они нагреваются выше 70 градусов на холостом ходу — в смазке ошибка, или подшипники бракованные. В работе они сгорят мгновенно.
- Качество сварки. Не смотрите на красоту шва снаружи. Попросите показать ультразвуковой контроль (УЗК) основных несущих элементов. Если завод не делает УЗК или отказывается показать протоколы — уходите.
- Комплектация ЗИП. Проверьте, что входит в комплект запасных частей. Часто туда кладут дешевые болты, которые срываются при первой же вибрации. Настаивайте на включении комплекта высокопрочного крепежа и хотя бы одного запасного вибратора.
Перспективы: что ждет рынок грохотов после 2026 года
Глядя в будущее, я вижу неизбежную консолидацию рынка. Мелкие сборочные цеха начнут банкротиться, не выдержав конкуренции с теми, кто смог локализовать производство ключевых узлов. Останутся 3-4 крупных игрока, которые будут диктовать условия. Это плохо для свободы выбора, но хорошо для качества. Стандартизация неизбежна.
Также ожидается сдвиг в сторону модульности. Заводы начнут предлагать не просто грохоты, а готовые узлы обезвоживания: грохот + насосная станция + система сбора фильтрата в едином исполнении. Это упростит монтаж в сложных климатических зонах, например, в арктических регионах, где каждый день простоя на вес золота. Технологии композитных материалов для сит также сделают рывок. Ожидается появление сит, которые сами очищаются за счет электростатического эффекта, что решит вечную проблему забивания ячеек влажным материалом.
Но пока, в настоящем моменте, ваша задача — проявить максимальную бдительность. Рынок 2026 года — это минное поле из маркетинговых обещаний. Покупать грохот для обезвоживания нужно не у красивого менеджера в офисе, а у главного конструктора в цеху. Только так вы получите машину, которая будет работать, а не простаивать.
И последнее. Не гонитесь за новизной ради новизны. Иногда старая, проверенная конструкция, выполненная из качественной стали и с хорошим сервисом, лучше, чем «инновационный» агрегат с кучей электроники, которую некому чинить в тайге. Здравый смысл и жесткий технический контроль — вот ваши главные инструменты в этом году. Удачной охоты за надежным оборудованием.
Источники информации и данные, использованные для анализа рыночной ситуации и технических параметров (ссылки помечены как nofollow для соответствия стандартам поисковых систем):
Аналитика тенденций обогащения 2025-2026
Обзор вибрационного оборудования Уралмаш
Мониторинг государственных закупок горной техники
Исследование ресурса полиуретановых сит в РФ