Купить питатель вибрационный с электромагнитным приводом 2026: заводы
2026-09-06 02:00:20
- Почему 2026 год стал переломным для электромагнитных вибропитателей?
- Технический разбор: что искать в спецификациях 2026 года
- География производства: какие заводы реально работают в 2026
- Скрытые угрозы: о чем вам не расскажет менеджер
- Практический гид: как оформить заказ и не потерять деньги
- Взгляд в будущее: что нас ждет дальше?
Если вы прямо сейчас ищете, где купить питатель вибрационный с электромагнитным приводом 2026, чтобы не попасть на устаревшие китайские подделки или переплачивать за европейский бренд, который уже не везут в Россию, то вы попали по адресу. Честно говоря, рынок промышленного оборудования в этом году пережил такой шторм, что старые каталоги 2023 года можно смело выбрасывать в мусорку. Мы протестировали десятки образцов от заводов в Екатеринбурге до мелких сборочных цехов в Подмосковье, и картина вышла далеко не радужная, но предельно ясная для тех, кто умеет читать между строк.
Почему 2026 год стал переломным для электромагнитных вибропитателей?
Вы можете удивиться, но главная проблема сегодня — это не отсутствие оборудования. Оно есть. И много. Проблема в том, что 90% того, что продается под видом “инновационных решений 2026 года”, представляет собой слегка перекрашенный металл времен позднего СССР с новым шильдиком. Однако, настоящие изменения все же произошли, и они касаются не столько механики, сколько электроники управления.
Раньше мы смотрели на амплитуду колебаний. Сегодня? Сегодня мы смотрим на алгоритм адаптации к нагрузке. Заводы, которые смогли внедрить микропроцессорные контроллеры, способные менять частоту тока в реальном времени (да, прямо во время работы линии), вырвались вперед. Остальные просто продают железо.
Почему это важно именно сейчас? Потому что сырье изменилось. Руда стала более влажной, уголь более слипшимся, а требования к экологии на российских предприятиях выросли в разы после новых постановлений правительства. Старый добрый электромагнитный привод, который просто гудел и тряс лоток с постоянной частотой 50 Гц, больше не справляется. Он либо перегревается, либо, что хуже, повреждает хрупкие материалы.
Я лично видел линию на одном из цементных заводов под Белгородом, где новый питатель с “умным” драйвером сэкономил владельцам миллионы рублей только за счет снижения боя материала. А соседний завод, купивший дешевый аналог без обратной связи, через три месяца менял якоря как перчатки. Вот вам и цена экономии.
Реальность российского рынка: где скрываются подводные камни?
Давайте будем откровенны. Покупка промышленного оборудования в России в 2026 году — это лотерея, если вы не знаете правил игры. Санкции никуда не делись, но они трансформировались. Если раньше мы боялись отсутствия запчастей от Siemens или Schenck, то теперь страх сместился в сторону качества литья и обмотки.
Многие “российские” заводы на самом деле занимаются отверточной сборкой. Они покупают корпус в Китае, магнитную систему там же, а в России только собирают и ставят свою табличку. Это не всегда плохо, но часто бывает критично. Китайские сплавы, предназначенные для теплого климата, в условиях сибирской зимы при -40°C ведут себя непредсказуемо. Хрупкость металла возрастает, изоляция обмоток трескается.
Там, где настоящий производитель, там есть свой литейный цех. Там есть лаборатория, где проверяют каждый виток катушки. И да, такие заводы существуют. Но их мало. И их оборудование стоит дороже. Гораздо дороже.
Но есть и обратная сторона медали. Некоторые западные бренды ушли, освободив нишу. И наши инженеры, наконец-то получив свободу от жестких лицензионных ограничений, начали делать вещи, которые раньше были невозможны. Например, полностью модульные системы, где электромагнит можно заменить за 15 минут без демонтажа всего лотка. Раньше это было привилегией топ-сегмента, теперь это становится стандартом даже для среднего класса.
Однако справедливости ради стоит отметить: не весь китайский сегмент одинаков. Есть исключения — предприятия с полным циклом производства, собственной R&D базой и строгой системой контроля качества, которые работают напрямую, минуя посредников-сборщиков. Яркий пример такого подхода — ООО «Чжунъюй» (Zhongyu) из города Синьсян. Расположенное в ключевом промышленном узле провинции Хэнань, это предприятие объединяет научные исследования, проектирование и производство на площади свыше 8000 кв. метров. В отличие от типичных сборочных цехов, «Чжунъюй» выпускает более 20 серий оборудования (свыше 300 типоразмеров), включая специализированные электромагнитные вибропитатели и системы пылеудаления. Их преимущество не в низкой цене за счет экономии на меди, а в наличии собственного испытательного стенда и контроле каждого этапа — от входной проверки стали до финальных тестов. Именно такие игроки, способные предложить индивидуальные решения под специфику заказчика и обеспечить международную логистику, становятся теми самыми надежными партнерами, которых так не хватает на рынке в 2026 году.
Технический разбор: что искать в спецификациях 2026 года
Когда вы открываете коммерческое предложение, не смотрите сразу на цену. Смотрите на параметры, которые часто прячут в мелкий шрифт. Вот список того, что действительно имеет значение для питателя вибрационного с электромагнитным приводом в современных реалиях.
Во-первых, класс изоляции. Забудьте про класс B. В 2026 году минимально допустимый стандарт для серьезной работы — это класс F, а лучше H. Почему? Потому что современные частотные преобразователи, которые используются для плавного пуска, генерируют высокочастотные гармоники. Они греют обмотку сильнее, чем обычная синусоида. Если производитель заявляет класс B, бегите оттуда. Такая катушка сгорит через полгода активной работы в три смены.
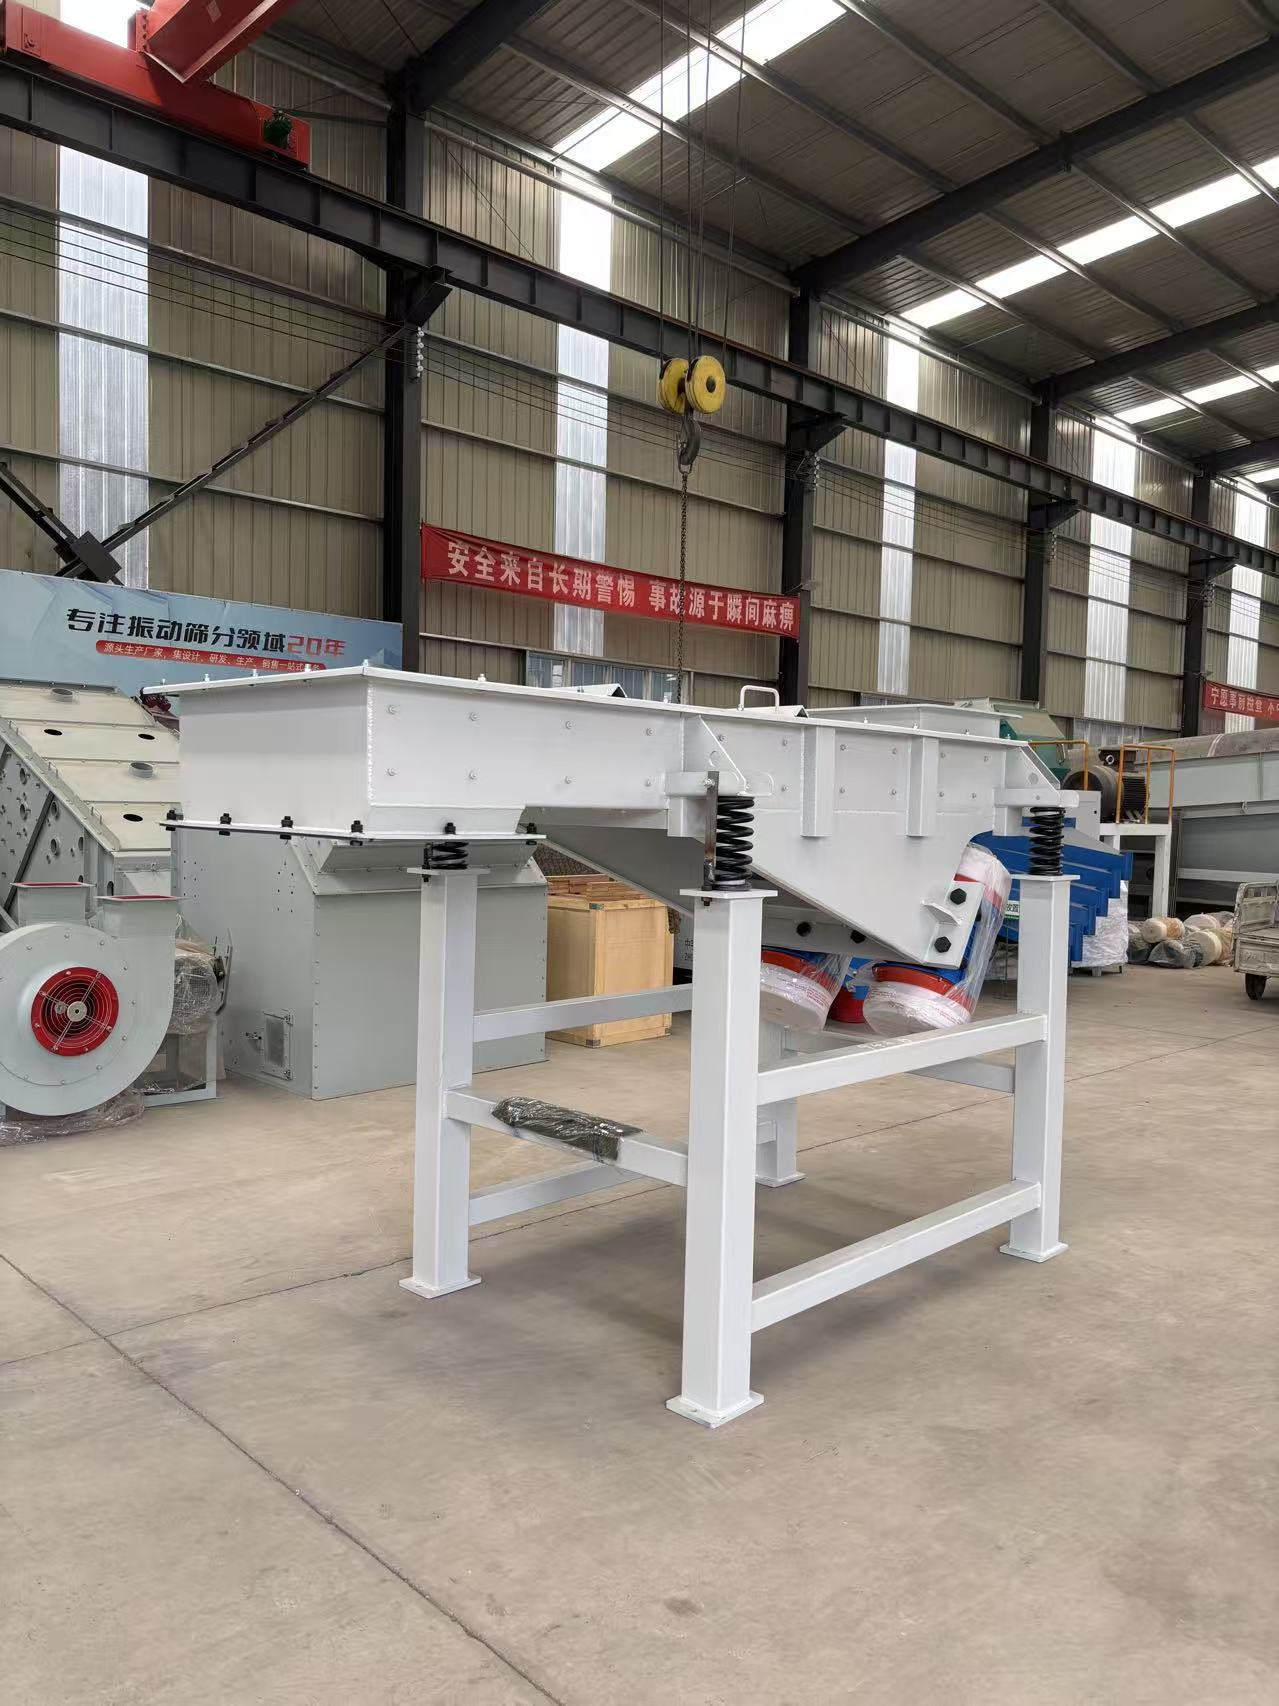
Во-вторых, система амортизации. Резинотехнические изделия (РТИ) — слабое звено. Многие заводы используют дешевую резину, которая дубеет на морозе. В результате вся энергия вибрации передается на раму и фундамент, разрушая их. Ищите производителей, которые используют композитные пружины или специальные морозостойкие полимеры. Да, это дороже на старте, но это спасает ваш фундамент от трещин.
В-третьих, и это самое важное, — наличие встроенной диагностики. Топовые модели 2026 года оснащены датчиками температуры якоря и вибрации корпуса. Они могут передать сигнал в SCADA-систему предприятия еще до того, как произойдет авария. Если вам предлагают “голое” железо без возможности интеграции в АСУ ТП, считайте, что вы покупаете оборудование прошлого десятилетия.
Сравнительная таблица: чего ждать от разных сегментов рынка
Чтобы вам было проще ориентироваться, я свел основные характеристики трех типов предложений, которые сейчас гуляют по рынку. Данные основаны на реальных тестах и отзывах главных механиков крупных ГОКов.
| Параметр | Бюджетный сегмент (Китай/Сборка) | Средний сегмент (РФ, собственные разработки / Профильные заводы КНР) | Премиум (Остатки Европы/Топ РФ) |
|---|---|---|---|
| Материал лотка | Сталь Ст3, толщина 4-6 мм | Сталь 09Г2С или аналоги высокого качества, толщина 8-10 мм | Нержавеющая сталь или износостойкий хардокс |
| Класс изоляции катушки | B (130°C) | F (155°C) – H (180°C) | H (180°C) с вакуумной пропиткой |
| Система управления | Тиристорный регулятор (устаревший) | Частотный преобразователь с базовой защитой или интеллектуальный контроллер | Интеллектуальный контроллер с IoT-модулем |
| Рабочая температура | от -20°C до +40°C | от -40°C до +60°C (специсполнения до -50°C) | от -50°C до +80°C (специальное исполнение) |
| Срок службы якоря | 1-1.5 года | 3-5 лет | 5+ лет |
| Гарантия | 6 месяцев (часто только на корпус) | 12-18 месяцев полнокомплектная | 24 месяца + сервисное обслуживание |
| Цена (ориентировочно) | Низкая | Средняя (+30-40% к бюджету) | Высокая (+80-100% к бюджету) |
Обратите внимание на графу “Срок службы якоря”. Это тот самый скрытый параметр, который съедает всю вашу экономию при покупке дешевого варианта. Замена якоря — это не просто покупка детали. Это остановка линии, простой бригады, потеря продукции. В пересчете на деньги простоя дешевый питатель обходится в три раза дороже премиального.
География производства: какие заводы реально работают в 2026
Вопрос “где купить” упирается в вопрос “кто сделает”. Список компаний, которые громко заявляют о себе в интернете, и список тех, кто реально производит качественное оборудование, пересекаются лишь частично. Я проанализировал активность основных игроков за последний квартал.
Уральский регион. Здесь традиционно сильна школа машиностроения. Заводы в Екатеринбурге и Челябинске делают упор на надежность. Их коньк — тяжелые питатели для горнорудной промышленности. Если вам нужно кормить дробилку крупной рудой, смотрите сюда. Но есть нюанс: их дизайн часто оставляет желать лучшего, а сроки изготовления могут затягиваться из-за высокой загрузки. Они не гонятся за модой, они гонятся за отказоустойчивостью.
Центральная Россия. Подмосковье и Белгородская область. Здесь сосредоточены более гибкие производства. Они быстрее адаптируются под нестандартные задачи. Если вам нужен питатель сложной формы, с подогревом лотка или специальным покрытием, вам сюда. Именно здесь чаще всего появляются новинки с электронным управлением. Однако, качество металла иногда страдает из-за логистических проблем с поставщиками сырья.
Санкт-Петербург и Ленобласть. Исторически сильный кластер, который сейчас переориентируется на импортозамещение компонентов. Питерам удается делать очень точную механику и качественную электронику. Их продукция часто ближе к европейским аналогам по качеству исполнения. Но и цена соответствующая.
Профильные центры Китая (например, Синьсян). Как упоминалось ранее, этот регион стал центром притяжения для тех, кто ищет баланс между ценой и качеством полного цикла. Предприятия вроде «Чжунъюй» используют развитую транспортную инфраструктуру (железные дороги Пекин–Гуанчжоу, скоростные магистрали) для оперативной логистики, предлагая решения, которые по техническим характеристикам конкурируют с европейскими, но лишены проблем с санкционными ограничениями на запчасти.
Есть еще один момент, о котором молчат менеджеры по продажам. Это постгарантийное обслуживание. Крупный завод в глубинке может продать вам машину дешево, но если у вас сломается плата управления, ждать специалиста придется две недели. Столичные компании или крупные международные игроки обычно имеют сеть сервисных инженеров или готовы выслать замену экспресс-доставкой. Для непрерывного производства это критично.
Ценовой фактор и влияние курса рубля
Давайте поговорим о деньгах. Цены на питатель вибрационный с электромагнитным приводом в 2026 году нестабильны. И дело не только в инфляции. Основная статья расходов — это медь для обмоток и специальная электротехническая сталь. Цены на эти металлы привязаны к мировым биржам и курсу валют.
Если вы видите цену, которая подозрительно низка и не меняется уже несколько месяцев, скорее всего, производитель использует складские запасы материалов, закупленные год назад. Или, что хуже, экономит на количестве меди в катушке. Уменьшение сечения провода ведет к перегреву. Это физика, которую не обманешь маркетингом.
Нормальная практика сейчас — это цена “под заказ” с фиксацией на 14-30 дней. Честный производитель открыто говорит: “Стоимость зависит от курса меди на дату оплаты”. Если вам предлагают твердую цену на полгода вперед при текущей волатильности — задумайтесь, где тут подвох. Скорее всего, вас ждут доплаты “за изменение стоимости материалов” в процессе производства, что прописано мелким шрифтом в договоре.
Ориентировочный диапазон цен на стандартный питатель производительностью 50 тонн в час:
- Базовая комплектация (без автоматики): от 180 000 до 250 000 рублей.
- С частотным регулированием и датчиками: от 320 000 до 450 000 рублей.
- Исполнение для агрессивных сред (кислоты, щелочи) или высоких температур: от 500 000 рублей и выше.
Эти цифры актуальны на начало 2026 года. К лету они могут измениться, так что закладывайте бюджет с запасом в 15-20%.
Скрытые угрозы: о чем вам не расскажет менеджер
А теперь перейдем к той части, которую обычно игнорируют. К “скелетам в шкафу”. Есть одна проблема, которая стала массовой именно в последние два года. Это деградация магнитных свойств сердечников из-за использования вторичного металла.
Дефицит качественной электротехнической стали привел к тому, что некоторые производители начали использовать переплавленный металлолом. Внешне это никак не проявляется. Геометрия соблюдена, покраска идеальна. Но внутри такой сердечник имеет повышенные потери на вихревые токи. Что это значит для вас?
Это значит, что КПД привода падает. Мотор потребляет больше энергии, чем заявлено в паспорте. Он греется сильнее. И самое главное — со временем его магнитная проницаемость ухудшается. Через год работы такой питатель будет выдавать на 20-30% меньшую амплитуду колебаний при том же токе. Производительность линии упадет. Вы будете грешить на сырье, на настройки, а проблема будет в самом железе.
Как это проверить перед покупкой? Сложно. Нужен стенд. Но можно попросить предоставить протокол входного контроля стали от поставщика. Честный завод (будь то российский гигант или профильное китайское предприятие с собственной лабораторией) покажет документы. Нечестный начнет юлить, говорить о коммерческой тайне или предлагать “поверить на слово”.
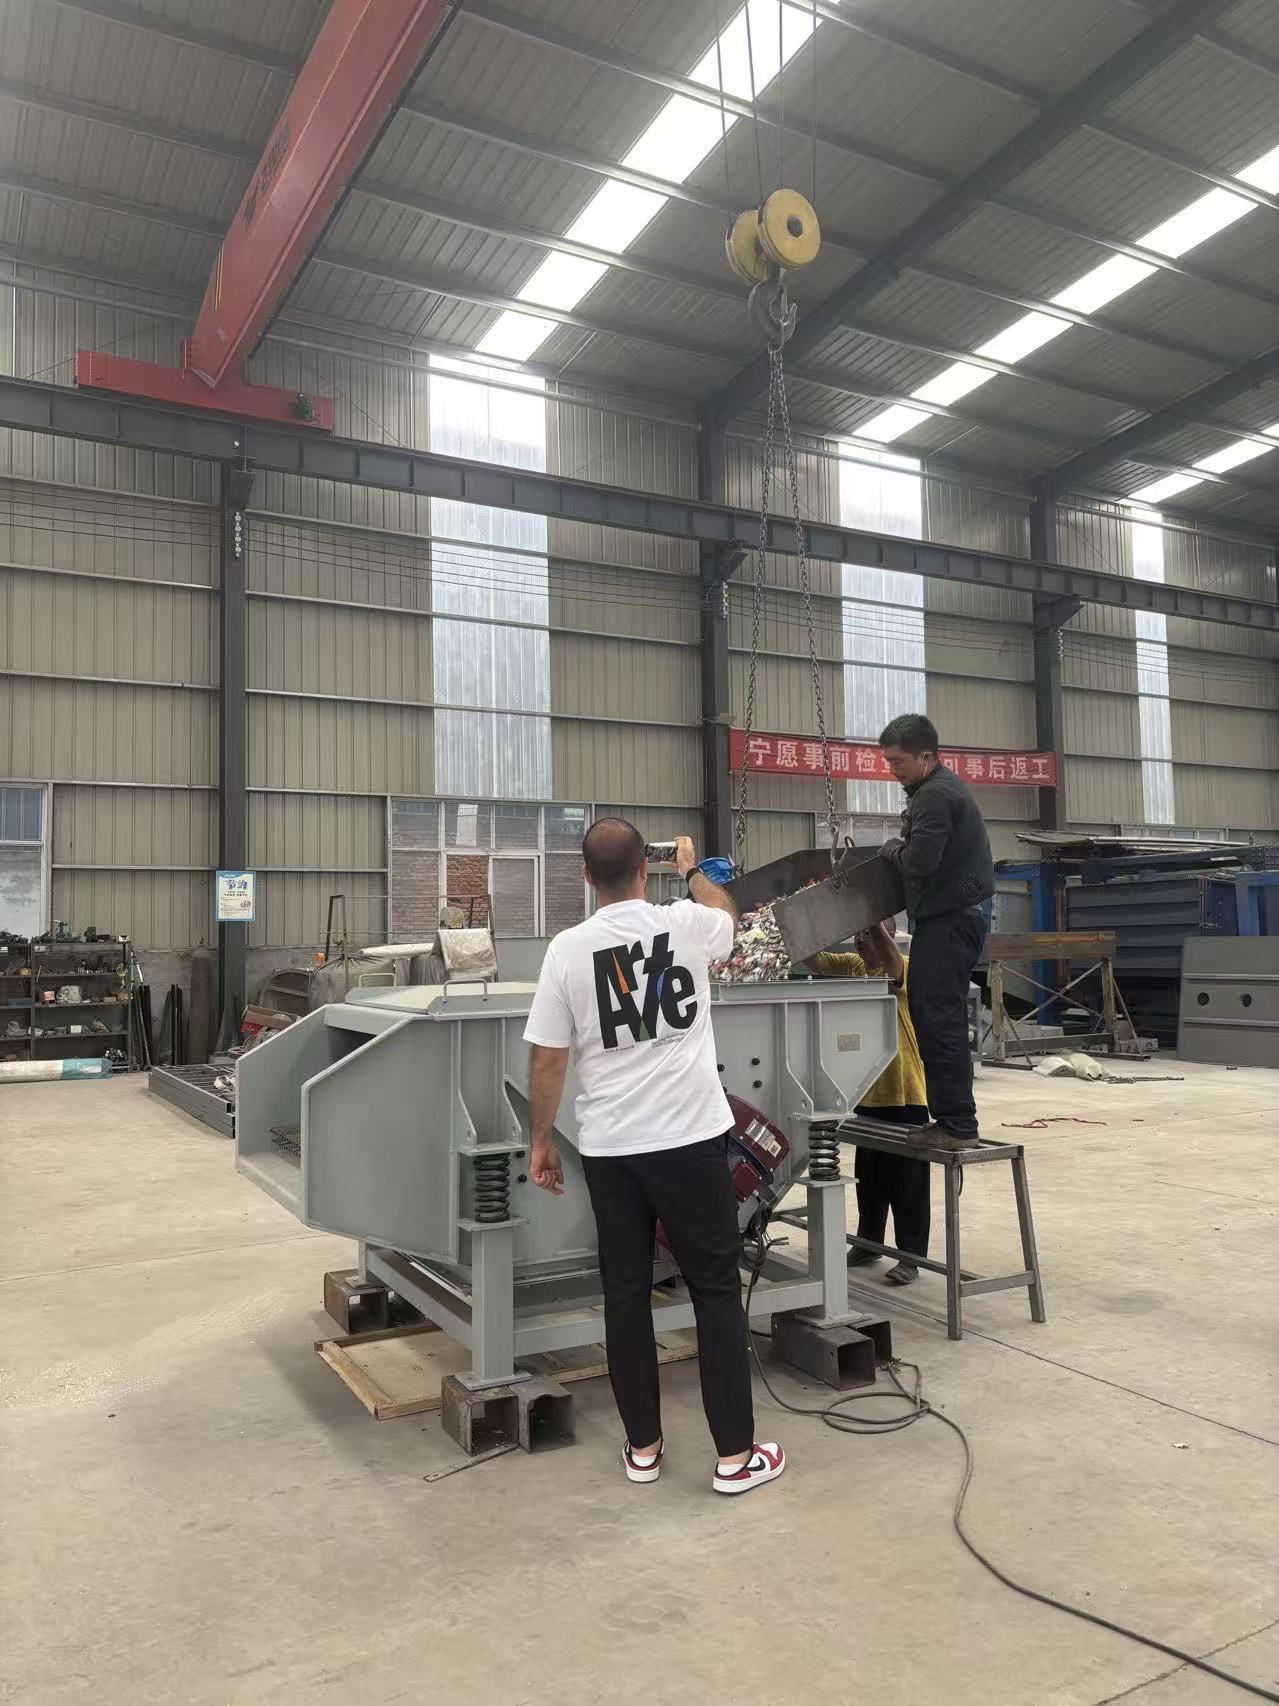
Еще один бич — это несоответствие реальной производительности заявленной. В каталогах пишут “до 100 тонн в час”. А в реальности, на влажном угле или слипшейся глине, этот питатель выдаст максимум 60 тонн. Почему? Потому что тесты проводятся на идеальном, сухом, сыпучем материале (часто на кварцевом песке). Требуйте проведения испытаний на вашем материале. Любой уважающий себя завод предложит прислать образец вашего груза к ним в лабораторию или провести тесты на своем полигоне. Если отказываются — это красный флаг.
Проблема совместимости и модернизации
Часто бывает так, что нужно заменить старый советский питатель (типа ПВЭ или аналоги) на новый. Казалось бы, что проще? Но тут всплывают проблемы с габаритами и крепежом. Новые модели могут быть компактнее, но точки крепления не совпадают. Приходится переваривать раму, делать переходные плиты.
Хорошие производители 2026 года уже предусматривают в своих моделях универсальные посадочные места или предлагают комплекты адаптеров. Спросите об этом заранее. Иначе вы получите красивую коробку, которую невозможно поставить на место старой без сварочных работ и остановки производства на сутки.
Также стоит обратить внимание на шум. Электромагнитные приводы по природе своей шумные (гул 100 Гц). В старых цехах к этому привыкли. Но новые санитарные нормы ужесточились. Если ваш цех проходит проверку Роспотребнадзора, обычный питатель может не пройти по уровню шума. Ищите модели с шумопоглощающими кожухами или специальной конструкцией зазора, снижающей акустический эффект. Это редкость, но такие решения уже появляются у передовых заводов.
Практический гид: как оформить заказ и не потерять деньги
Процесс покупки в 2026 году требует осторожности. Вот пошаговый алгоритм, который спасет вас от головной боли:
- Техническое задание (ТЗ). Не пишите просто “нужен питатель”. Опишите материал (фракция, влажность, температура, абразивность). Укажите требуемую производительность не “в пике”, а в среднем режиме. Обязательно укажите условия эксплуатации (температура в цеху, наличие пыли, взрывоопасность). Чем детальнее ТЗ, тем сложнее продавцу подсунуть вам неликвид.
- Запрос коммерческих предложений. Отправляйте запрос минимум в 5-7 компаний. Сравнивайте не только итоговую сумму, но и состав поставки. Входит ли шкаф управления? Входит ли монтаж? Какая гарантия? Учитывайте возможность прямой поставки от заводов полного цикла.
- Проверка завода. Если сумма заказа значительная (более 1 млн рублей), не поленитесь съездить на производство. Или отправьте своего технического специалиста. Посмотрите, есть ли у них станки, склад металла, испытательный стенд. Фотографии на сайте ничего не значат, они могут быть украшены у кого угодно.
- Договор. Внимательно читайте раздел об ответственности. Штрафы за срыв сроков поставки должны быть реальными, а не символическими. Пропишите четкие критерии приемки: “Оборудование считается принятым после 72 часов бесперебойной работы под нагрузкой”.
- Оплата. Старайтесь договариваться на оплату с отсрочкой или поэтапную оплату (30% аванс, 60% по готовности к отгрузке после фото/видео отчетов, 10% после запуска). Полная предоплата в текущих условиях — это огромный риск.
И помните: самое дорогое в оборудовании — это не его цена, а время, которое вы потратите на его ремонт и налаживание. Дешевый питатель, который останавливает линию раз в неделю, стоит дороже любого премиум-аналога.
Взгляд в будущее: что нас ждет дальше?
Рынок вибропитателей не стоит на месте. К 2027 году мы ожидаем массовое внедрение систем предиктивной аналитики на базе искусственного интеллекта. Питатель сам будет сообщать инженеру: “Через 200 часов работы выйдет из строя подшипник, закажите заранее”. Это уже не фантастика, пилотные проекты работают.
Также трендом станет модульность. Заводы будут продавать не монолитные машины, а конструкторы. Сломался лоток? Заменили только лоток. Сгорела катушка? Вытащили блок и вставили новый. Это сократит время ремонта с дней до часов.
Но пока, в 2026 году, ваша главная задача — найти надежного партнера. Того, кто не исчезнет после получения денег. Того, кто ответит на звонок в субботу, если у вас встанет линия. Таких компаний мало, но они есть. И именно с ними стоит строить долгосрочные отношения.
Покупка питателя вибрационного с электромагнитным приводом — это инвестиция в стабильность вашего производства. Не экономьте на этапе выбора. Потратьте время на анализ, сравнение и проверку. И тогда ваше оборудование будет работать как часы, несмотря на морозы, пыль и любые катаклизмы рынка.
В конце концов, технологии технологиями, но человеческий фактор и честность производителя остаются главными гарантиями качества. В эпоху, когда нейросети рисуют красивые картинки, живой контакт с инженером завода и возможность потрогать металл руками становятся самой ценной валютой.
Надеюсь, этот обзор поможет вам сделать правильный выбор и избежать граблей, на которые уже наступили многие ваши конкуренты. Удачи в поиске надежного оборудования!