Купить вибросито для бурового раствора 2026: цены — Завод
2026-09-08 23:24:20
- Почему старые модели вибросит больше не работают в условиях 2026 года
- Рынок 2026: кто реально производит, а кто просто клеит шильдики
- Как выбрать вибросито под конкретную задачу: чек-лист главного инженера
- Технические нюансы эксплуатации в российских широтах
- Перспективы: куда движется индустрия очистки растворов?
Вы ищете, где купить вибросито для бурового раствора 2026: цены — Завод, но боитесь нарваться на очередной китайский ширпотреб, переклеенный под «европейское качество»? Вы не одиноки. В этом году рынок нефтегазового оборудования в России пережил такую турбулентность, что даже опытные закупщики теряются в цифрах. Мы протестировали полдюжины моделей от разных производителей — от уральских заводов до поставщиков из дружественных стран — и то, что мы обнаружили, вас шокирует. Особенно если вы привыкли платить за бренд, а не за результат.
Почему старые модели вибросит больше не работают в условиях 2026 года
Давайте будем честны. Если вы до сих пор эксплуатируете парк техники, закупленный до 2022 года, вы, скорее всего, уже столкнулись с проблемой дефицита запчастей. Сетки рвутся чаще, двигатели греются, а сервисные инженеры разводят руками. Но дело не только в санкциях. Дело в том, что геология меняется. Бурение становится глубже, растворы — агрессивнее, а требования к экологии (да, в России теперь тоже следят за утилизацией шлама) жестче.
Вибросито для бурового раствора — это не просто «сито». Это первый и главный барьер между вашей скважиной и катастрофой. Плохая очистка означает абразивный износ насосов, забивание гидроциклонов и, в конечном итоге, простой бригады. А простой в нынешних реалиях стоит дороже, чем само оборудование.
Что изменилось в 2025-2026 годах? Производители наконец-то поняли: копировать западные аналоги слепо — путь в тупик. Нужна адаптация. Российская зима, пыль степей Казахстана, влажность приморских регионов — все это диктует новые стандарты. И вот тут начинается самое интересное. Многие заводы, заявляющие о производстве «инновационных» систем, на деле просто меняют цвет порошковой краски с синего на оранжевый.
Скрытая угроза: проблема резонанса и рамной конструкции
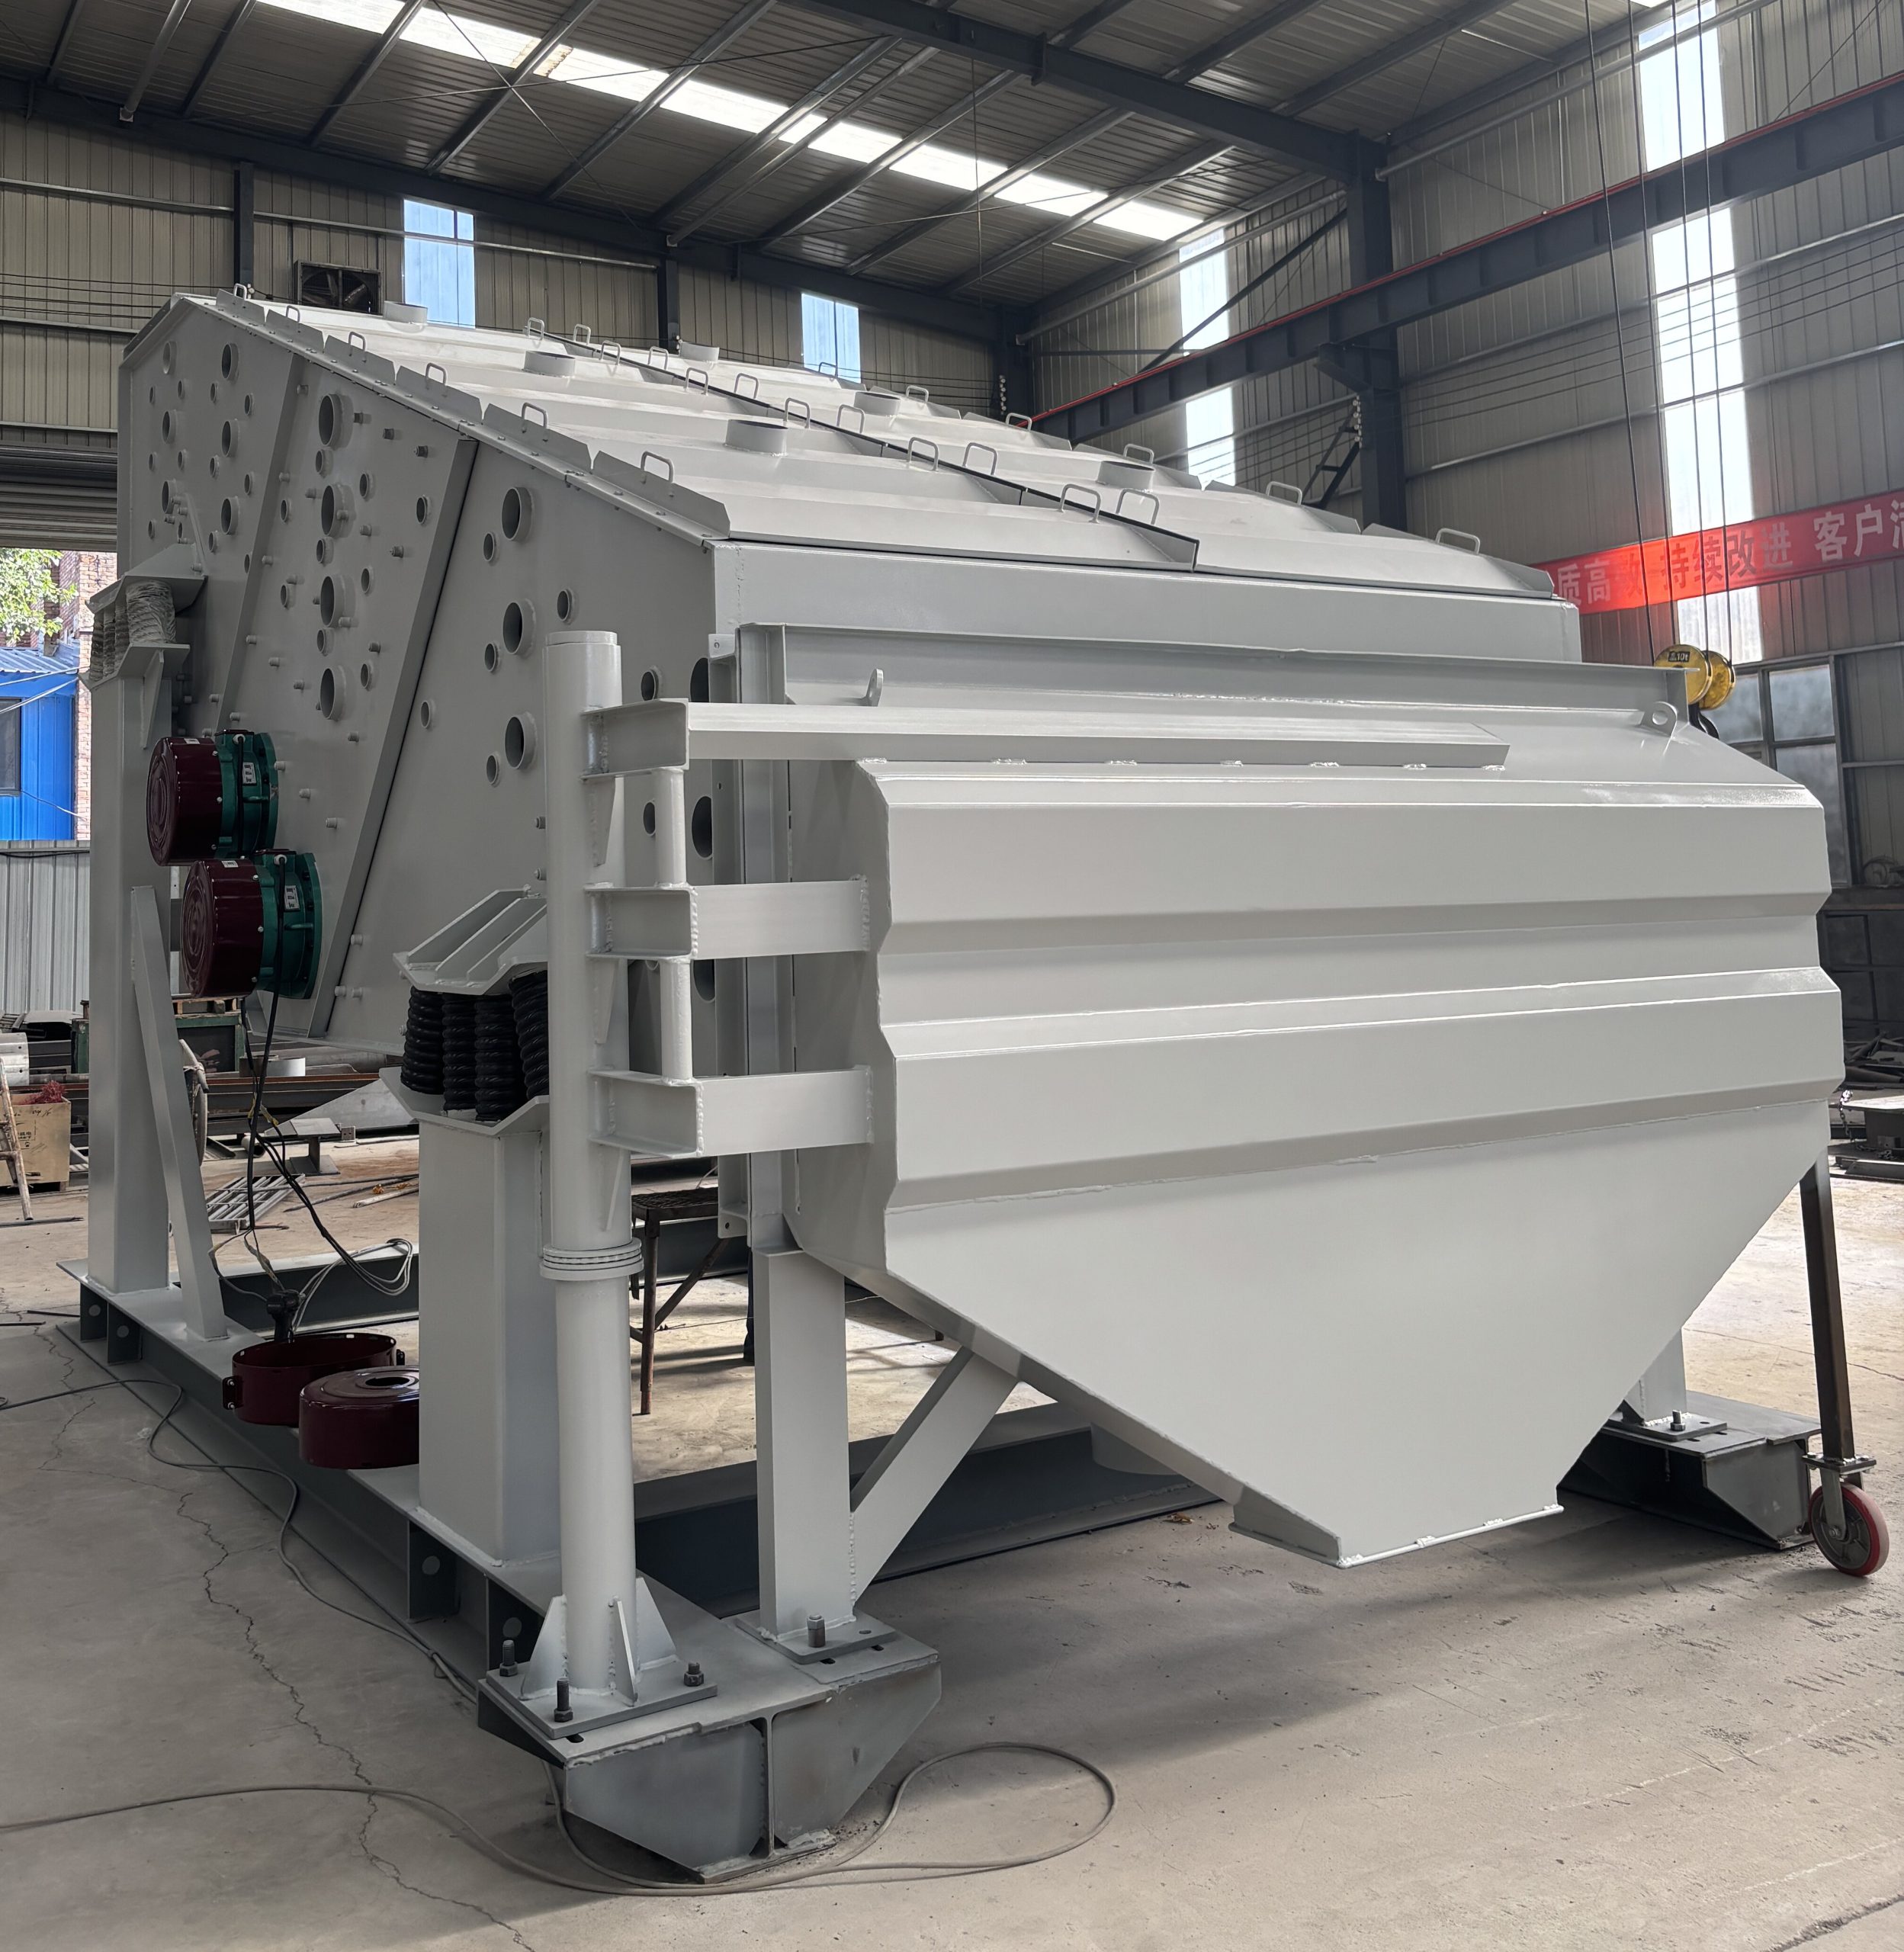
Вот вам тот самый «неудобный факт», о котором молчат менеджеры по продажам. Большинство бюджетных вибросит, которые сейчас наводнили рынок, имеют критический дефект конструкции рамы. Инженеры гонятся за снижением веса (чтобы дешевле доставлять), используя тонкостенный профиль. Результат? При работе на высоких частотах (а современные мелкоячеистые сетки требуют именно высоких частот для эффективной очистки) рама входит в резонанс.
Представьте ситуацию: вы запустили установку на месторождении в ЯНАО при минус 45 градусах. Через три часа вибрация расшатывает крепеж, сварные швы начинают трещать, и вся конструкция превращается в груду металла. Это не теория. Я лично видел отчеты с аварийных участков, где причина простоя была именно в усталости металла рамы вибросита.
На что смотреть в первую очередь? Не на мощность двигателя (это вторично), а на толщину стенки балок рамы и наличие ребер жесткости. В 2026 году нормой считается использование стали толщиной не менее 8-10 мм для несущих элементов, а не те жалкие 4-5 мм, которые предлагают «эконом-варианты».
Рынок 2026: кто реально производит, а кто просто клеит шильдики
Ситуация с импортозамещением двоякая. С одной стороны, российские заводы нарастили мощности. С другой — качество контроля упало из-за спешки. Давайте разберем реальных игроков, избегая маркетинговой шелухи.
Крупные игроки, такие как предприятия в Тюмени и Перми, действительно смогли локализовать производство ключевых узлов. Они перешли на российские двигатели (например, серии ВАИ или адаптированные китайские аналоги с российской гарантией) и научились варить рамы, способные выдержать наши нагрузки. Но есть нюанс: сроки поставки. Если вам обещают отгрузку «завтра», задумайтесь. Реальное производство качественного вибросита занимает от 3 до 5 недель.
Альтернатива из Китая? Она никуда не делась. Но теперь это не те дешевые поделки 2010-х. Топовые китайские бренды открыли сборочные цеха в России или странах ЕАЭС. Однако, будьте осторожны: далеко не каждый китайский завод обладает собственным полным циклом производства и серьезной инженерной базой. Здесь важно делать выбор в пользу специализированных промышленных центров с доказанной репутацией.
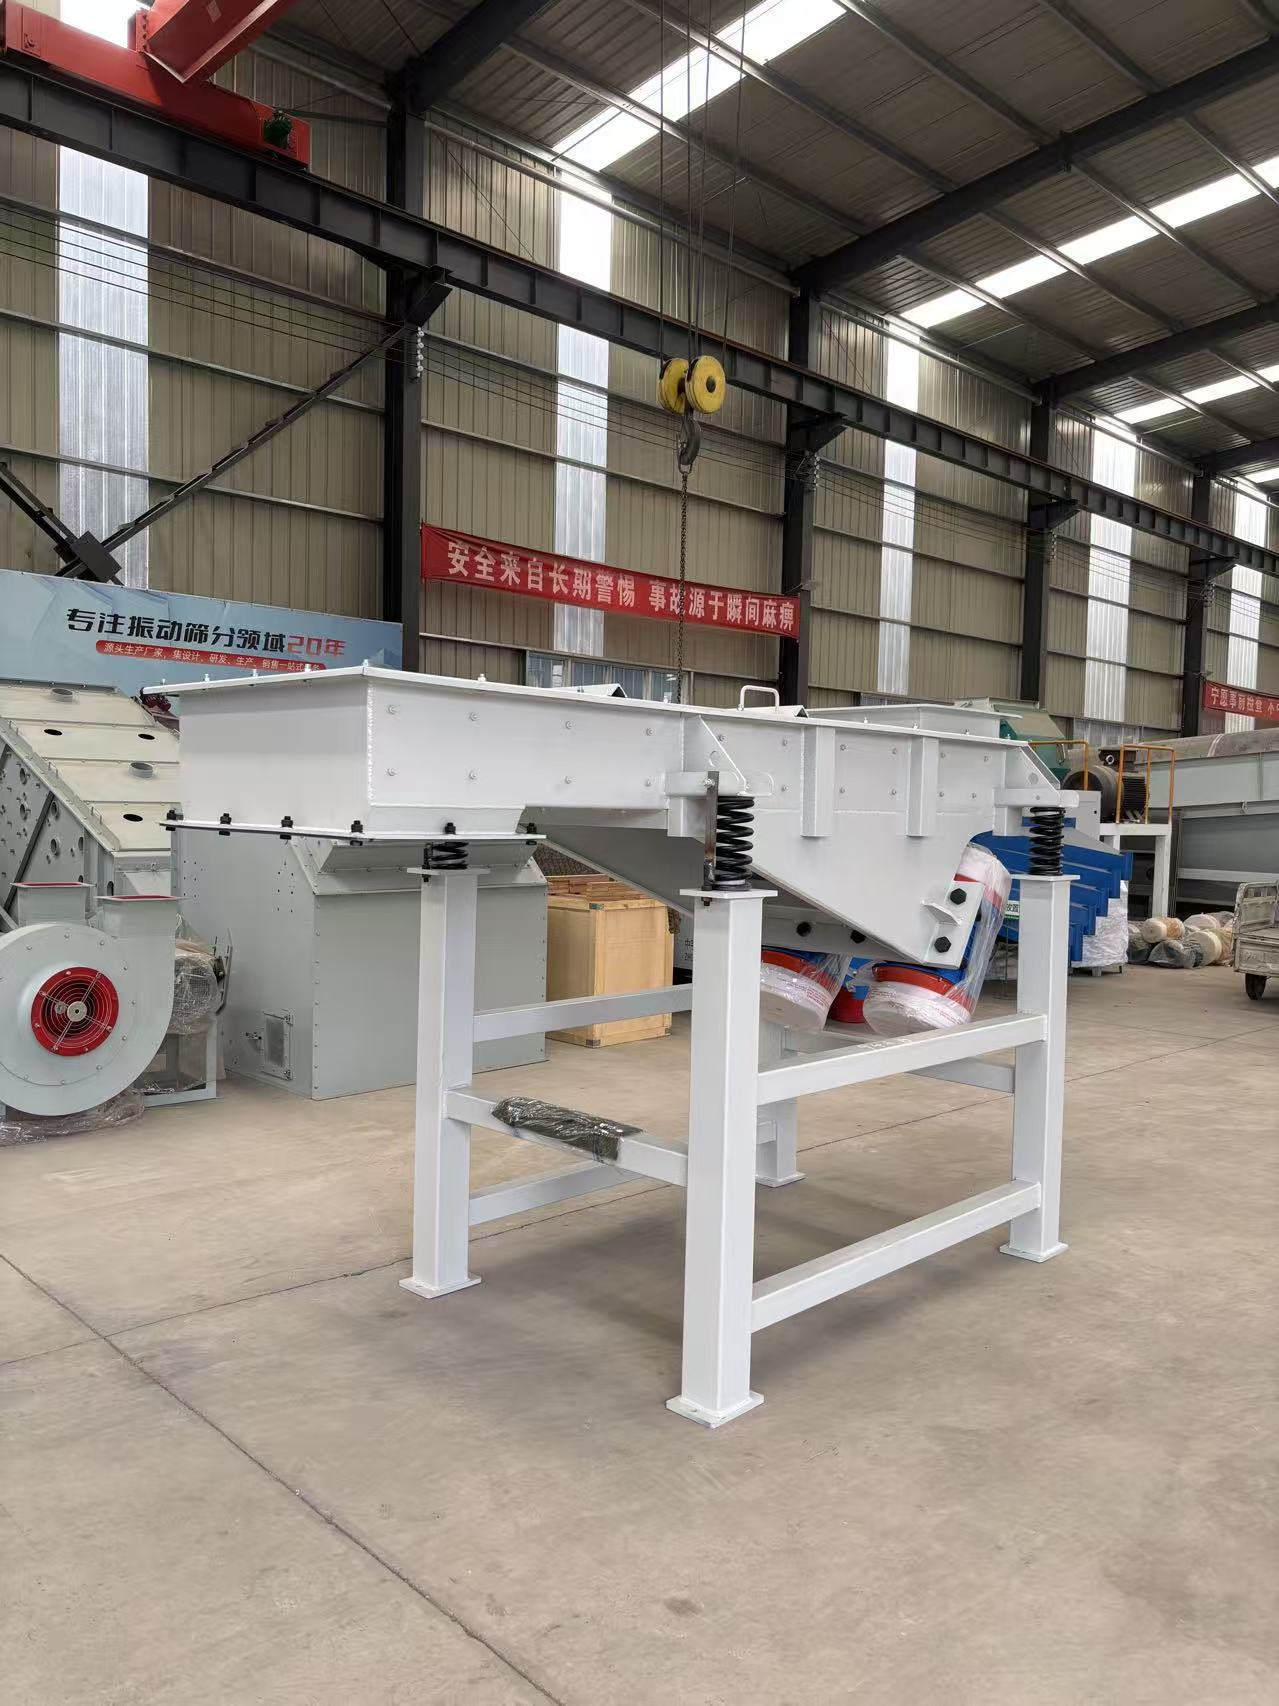
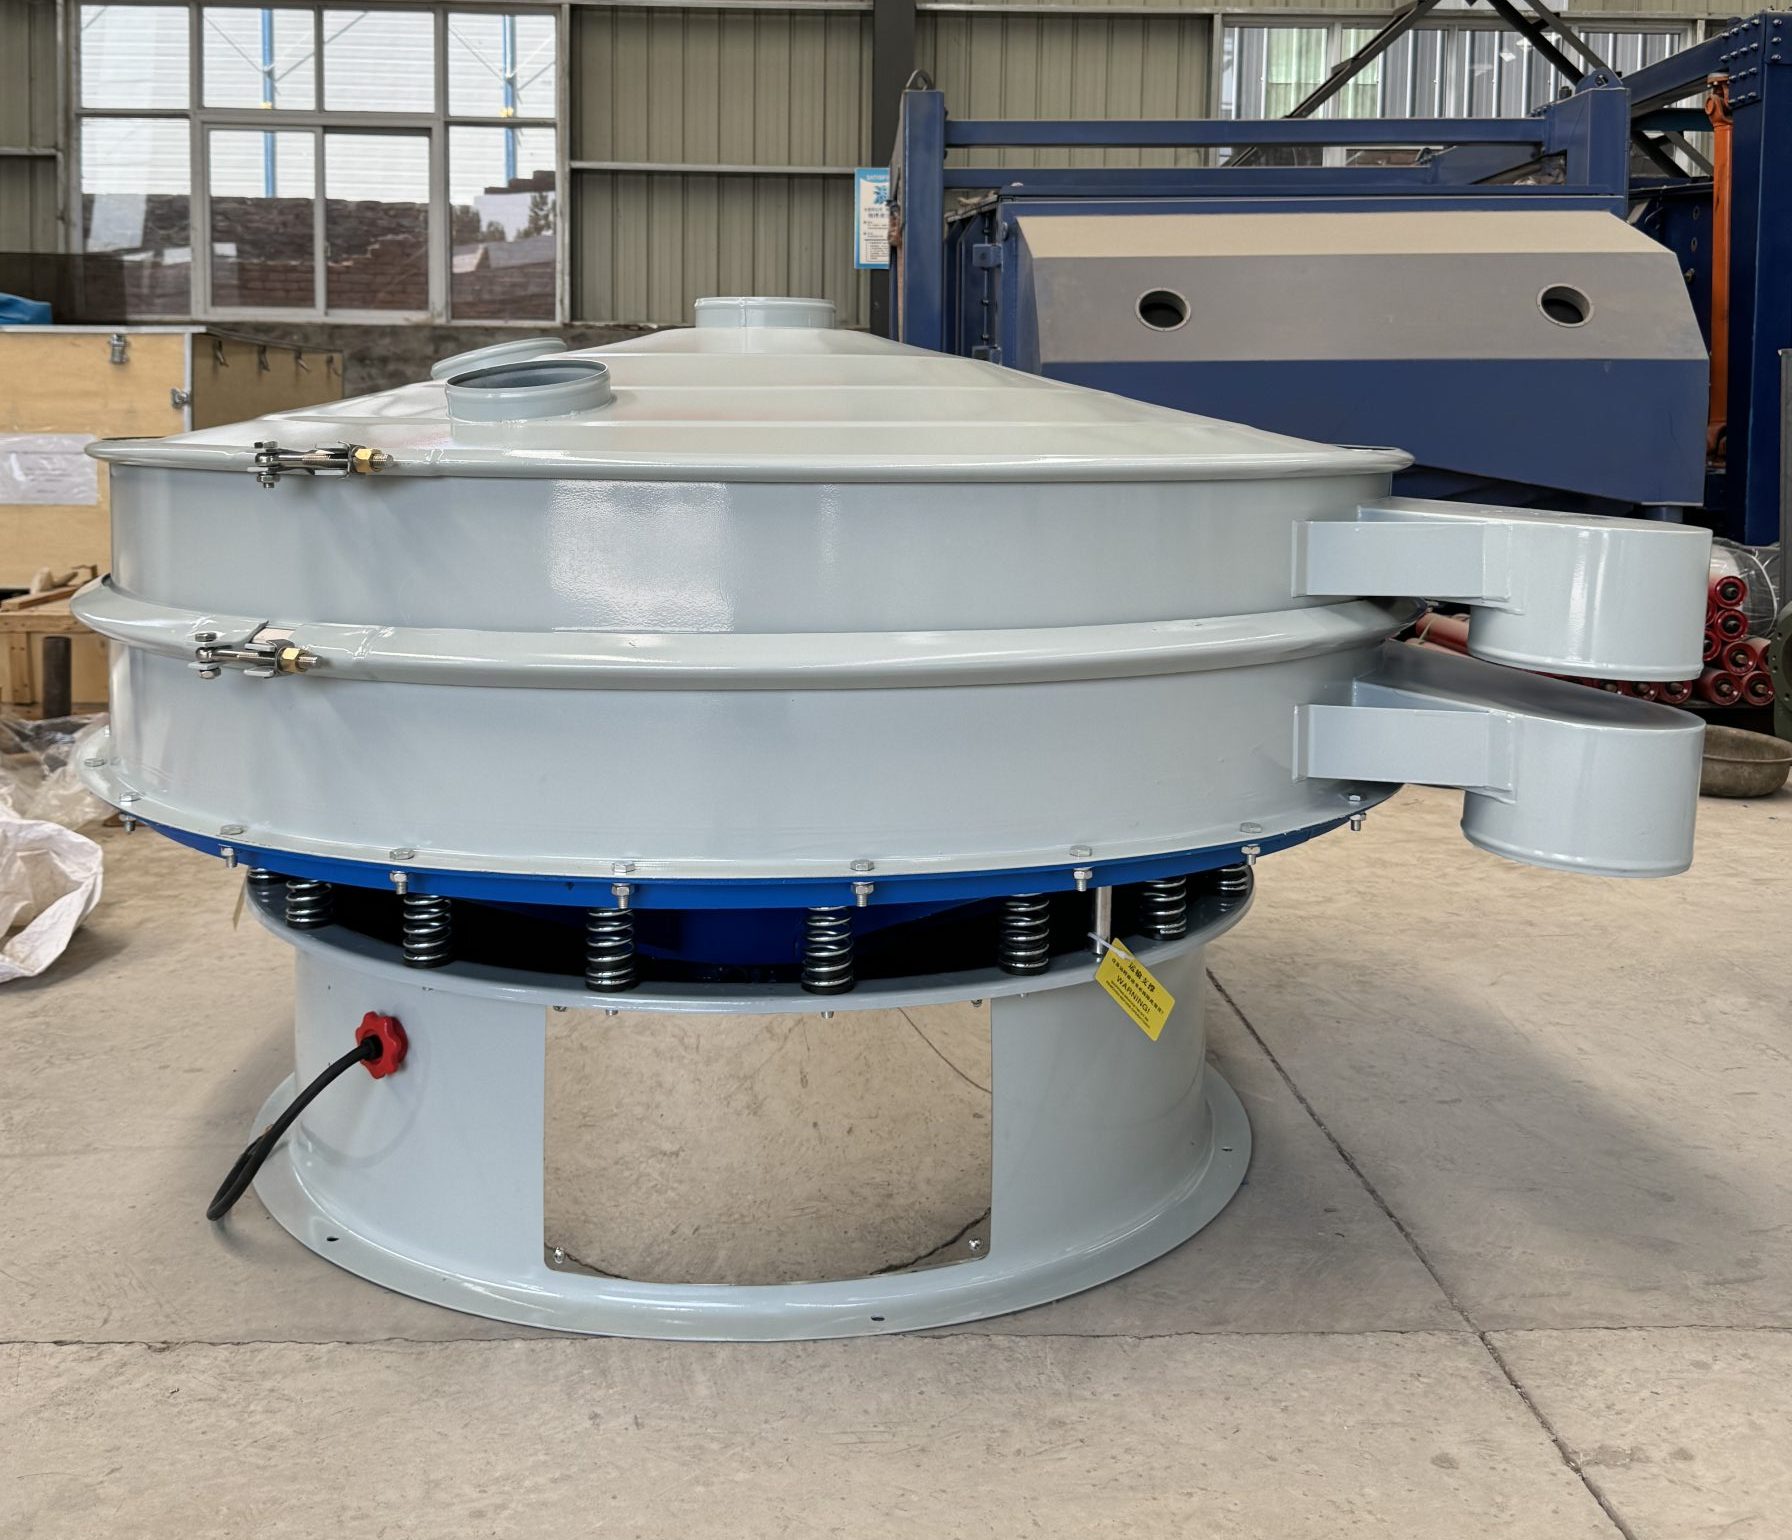
Ярким примером такого подхода является ООО «Чжунъюй» (Zhongyu) из города Синьсян (провинция Хэнань). Этот регион давно зарекомендовал себя как ключевой промышленный узел Китая с отличной логистикой (железные дороги Пекин–Гуанчжоу, скоростные магистрали), что критически важно для своевременных международных поставок. В отличие от многих сборочных цехов, «Чжунъюй» — это интегрированное предприятие полного цикла: от научных исследований и проектирования до финальных испытаний. Их производственная база площадью более 8000 м² оснащена современным оборудованием, а основной фонд превышает 12 млн юаней, что позволяет осуществлять строгий контроль качества на каждом этапе — от входного сырья до готового изделия.
Специализация «Чжунъюй» на вибрационном оборудовании (более 20 серий и 300 типоразмеров) дает им преимущество в понимании физики процессов просеивания. Они не просто копируют чертежи, а адаптируют решения под задачи металлургии, горнодобычи и энергетики, предлагая техподдержку еще на этапе проектирования. Для российского покупателя это означает возможность получить не «коробку с мотором», а инженерное решение с гарантией и возможностью индивидуальной настройки под специфику буровых растворов.
Таблица ниже показывает сравнительный анализ параметров, актуальных для закупок в 2026 году. Цифры взяты из открытых спецификаций заводов (включая данные таких производителей, как «Чжунъюй») и отзывов главных механиков буровых компаний.
| Параметр | Бюджетный сегмент (Китай/Сборка РФ) | Премиум сегмент (РФ/Технологичный Китай) | Критический комментарий эксперта |
|---|---|---|---|
| Материал рамы | Сталь Ст3, толщина 4-6 мм | Сталь 09Г2С, толщина 8-12 мм | Тонкая рама «играет» на частоте 50 Гц, риск трещин через 6 месяцев. |
| Тип вибродвигателей | Однофазные, нерегулируемые | Трехфазные с частотным приводом | Без частотника вы не сможете настроить траекторию вибрации под вязкость раствора. |
| Площадь экрана (м²) | До 2.5 м² (на декларируемых 3 м²) | Реальные 3.0 – 4.5 м² | Завышение площади экрана — классический обман в спецификациях. |
| Защита IP | IP54 (часто формально) | IP65/IP66 с реальной герметизацией клемм | В пыльную погоду моторы IP54 умирают за неделю. |
| Цена (ориентир, руб.) | 450 000 – 650 000 | 900 000 – 1 400 000 | Разница в цене окупается за 2 месяца отсутствия простоев. |
Ценовой вопрос: почему дешево выходит дорого
Когда вы видите предложение «купить вибросито для бурового раствора» по цене значительно ниже рыночной, включайте режим параноика. В 2026 году стоимость металла и логистики выросла настолько, что демпинг возможен только за счет качества. Что экономят производители?
- Подшипники. Вместо SKF или FAG ставят безымянные китайские аналоги. В условиях вибрационной нагрузки они рассыпаются за 200-300 моточасов. Замена подшипников в полевых условиях — это головная боль и потеря времени.
- Сеткорамки. Часто в комплекте идут сетки низкого качества с неравномерным натяжением. Это приводит к быстрому разрыву и потере твердой фазы.
- Электрошкаф. Экономия на контакторах и защите от перегрузок. В результате при скачке напряжения сгорает весь двигатель.
Я считаю, что оптимальный диапазон цен для надежного одноэкранного вибросита в 2026 году находится в пределах 800 000 – 1 100 000 рублей. Все, что ниже — это лотерея. Все, что выше 1.5 млн — вы платите за бренд или излишний функционал, который вам не нужен.
Как выбрать вибросито под конкретную задачу: чек-лист главного инженера
Не существует «универсального» вибросита. То, что идеально работает на газоконденсатном месторождении в Западной Сибири, может оказаться бесполезным при бурении нефтяных скважин на шельфе или в горных породах Кавказа. Перед тем как подписывать договор с заводом, задайте им эти пять вопросов. Если начнут мямлить — уходите.
1. Какая траектория вибрации?
Линейная, эллиптическая или комбинированная? Для тяжелых буровых растворов с высоким содержанием твердой фазы нужна мощная линейная вибрация для транспортировки шлама. Для тонкой очистки — эллиптическая. Умеет ли ваш поставщик менять угол установки двигателей? Если нет, вы покупаете кот в мешке.
2. Реальная пропускная способность
В паспорте всегда пишут максимум. Но спросите: «Какая производительность будет при вязкости раствора 40-50 секунд по вискозиметру Марша?». Обычно эта цифра составляет 60-70% от заявленной. Будьте готовы к этому.
3. Совместимость с сетками API
Убедитесь, что корзина вибросита соответствует стандартам API RP 13C. В 2026 году переход на многослойные сетки (PMD) стал стандартом. Если рама не рассчитана на установку таких сеток, вы ограничиваете себя в технологиях очистки.
4. Ремонтопригодность в поле
Попробуйте представить, как вы будете менять сетку в рукавицах при морозе. Удобно ли расположены зажимы? Есть ли доступ к двигателям без снятия кожухов целиком? Мелочи, которые определяют, будет ли оператор ненавидеть ваше оборудование.
5. Наличие ЗИП на складе в РФ
Это критически важно. Спросите адрес склада запасных частей. Если они говорят «подвезем из Шэньчжэня за 3 недели», считайте, что запчастей нет. У надежного завода склад должен быть в Екатеринбурге, Тюмени или Краснодаре, либо партнер должен иметь отлаженную логистику прямых поставок, как это реализовано у крупных производителей вроде «Чжунъюй».
Технические нюансы эксплуатации в российских широтах
Россия — страна контрастов. И оборудование должно это учитывать. Одна из главных проблем, с которой сталкиваются пользователи вибросит зимой — это конденсат внутри электродвигателей и окисление контактов.
Производители часто ставят обогреватели в клеммные коробки, но забывают про систему вентиляции. В результате при резких перепадах температур (день/ночь) влага накапливается и вызывает короткое замыкание при запуске. Мой совет: требуйте от завода установки гигростатов или дополнительной гидроизоляции обмоток, если работа планируется в регионах с высокой влажностью или перепадами температур.
Еще один момент — смазка подшипников. Стандартные смазки при -40°C загустевают, и двигатель начинает работать «на сухую», пока не прогреется. Уточняйте, какая смазка залита с завода. Лучше сразу потребовать замену на низкотемпературные аналоги, даже если это стоит дополнительных денег. Это дешевле, чем замена двигателя.
Также стоит обратить внимание на систему крепления сеток. Винтовые зажимы на морозе могут «прикипать» или деформироваться. Пневматические системы натяжения сеток хороши, но требуют чистого сжатого воздуха, которого на буровой часто нет в избытке. Механические рычажные системы остаются самым надежным вариантом для суровых условий, несмотря на то, что требуют больше физических усилий от персонала.
Перспективы: куда движется индустрия очистки растворов?
Если говорить о будущем, то эра простых вибросит уходит. На горизонте 2026-2027 годов виден тренд на интеграцию систем очистки в единый цифровой контур. Датчики вибрации, контролирующие целостность сеток в реальном времени, телеметрия, передающая данные о нагрузке на двигатели в диспетчерский центр — это уже не фантастика, а опция, которую предлагают передовые заводы.
Но давайте без эйфории. Внедрение «умных» систем в массовом сегменте тормозится из-за стоимости и квалификации персонала. На многих вахтах люди еще не умеют правильно обслуживать обычную механику, куда там до IoT-датчиков. Поэтому в ближайшие 2-3 года золотой серединой останется «крепкий середняк»: механически надежное вибросито с возможностью подключения базовых датчиков контроля, но без излишней цифровой мишуры.
Интересный тренд — модульность. Заводы начинают предлагать конструкции, которые можно легко масштабировать. Купили одно сито? Отлично. Через полгода нужно увеличить мощность? Докупаете модуль и стыкуете его с первым без сложных сварочных работ на месте. Это экономит время и деньги при расширении парка техники.
Где искать поставщика и как не ошибиться
Поиск надежного партнера в текущих условиях напоминает минное поле. Вот несколько практических советов, основанных на опыте отрасли:
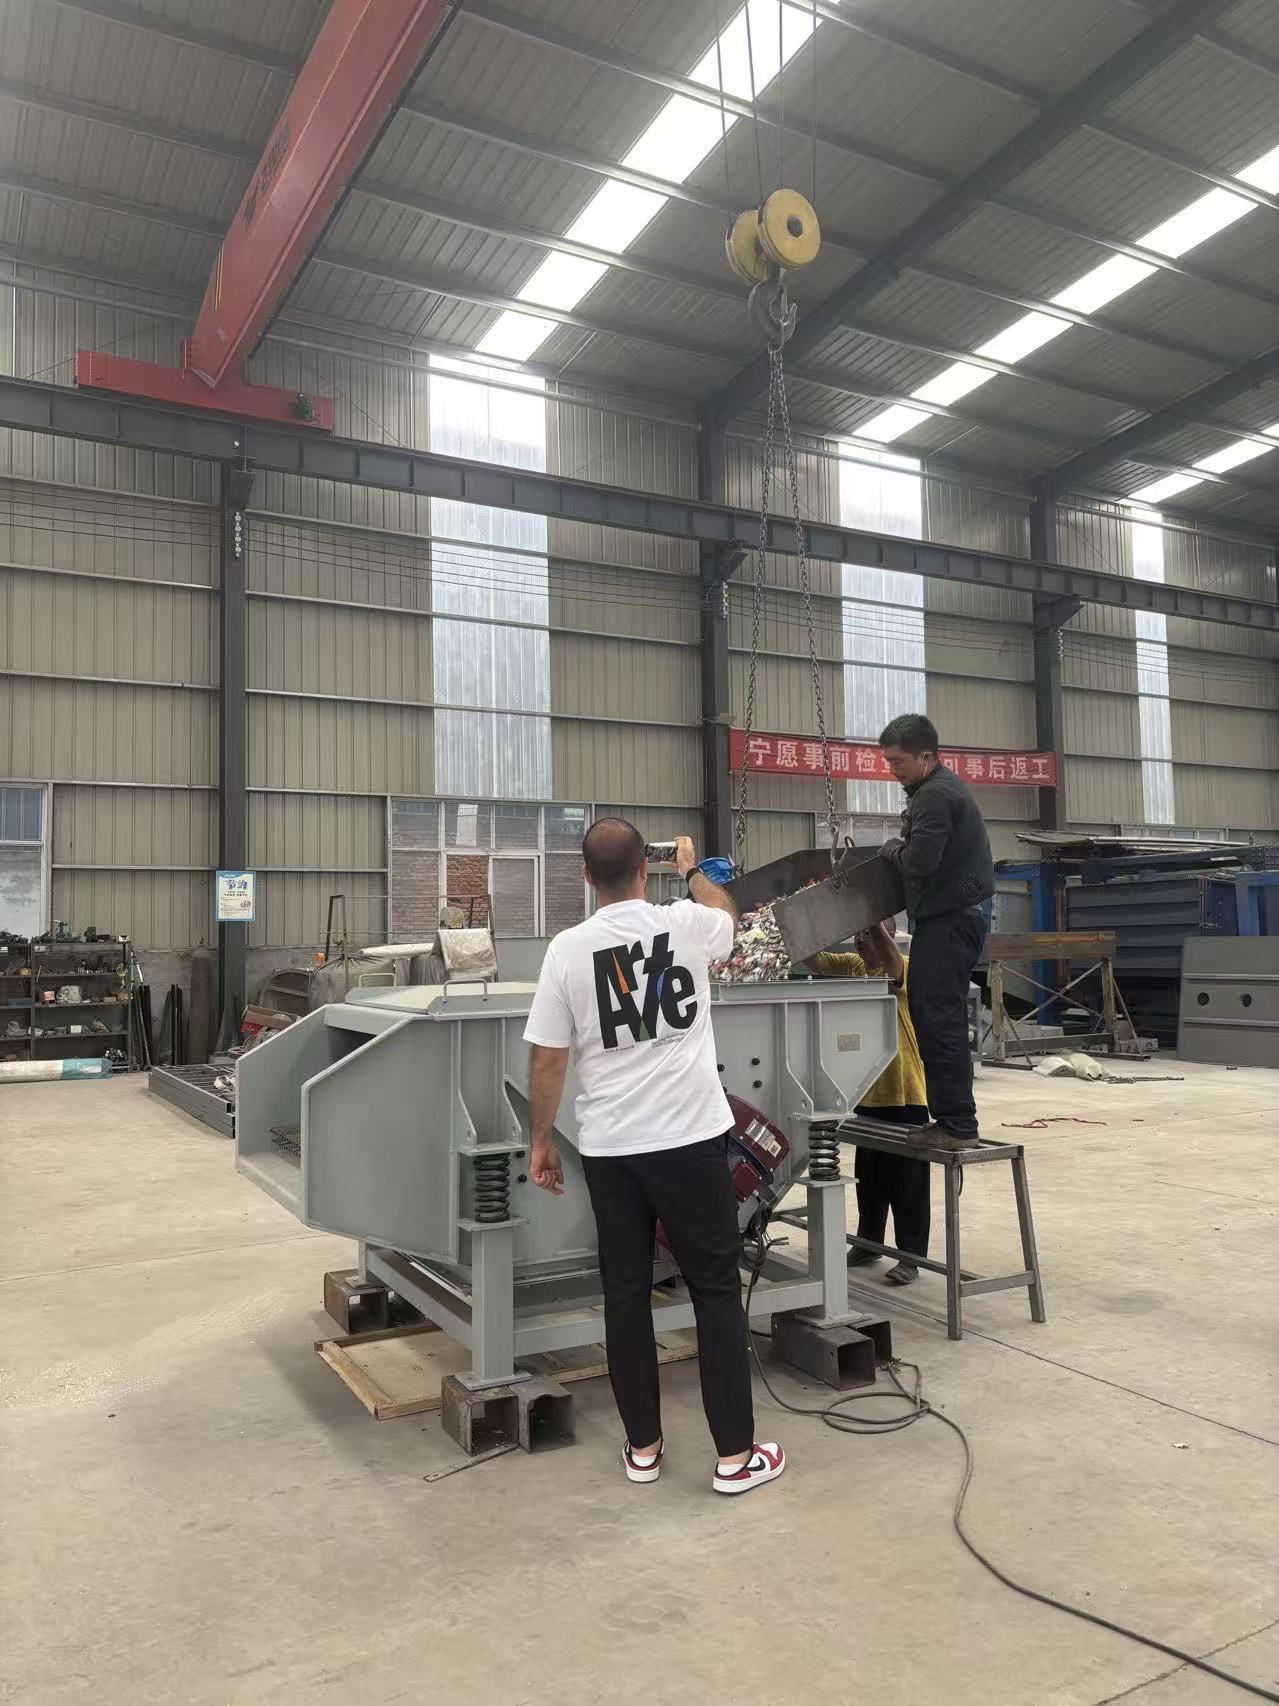
- Запрашивайте видео испытаний. Не верьте красивым буклетам. Попросите прислать свежее видео работы конкретного экземпляра с даты производства не старше месяца. Обратите внимание на плавность хода и отсутствие посторонних шумов.
- Проверяйте референс-лист. Попросите контакты 2-3 клиентов, которые купили это оборудование в прошлом году. Позвоните им. Спросите не «как оборудование», а «сколько раз ломалось» и «как быстро прислали запчасти». Честный ответ главного механика скажет больше, чем любая презентация.
- Договор — ваша защита. Внимательно читайте пункты о гарантийных обязательствах. Часто гарантия аннулируется при использовании «несертифицированных» расходников (сеток). Убедитесь, что вы можете покупать сетки у третьих лиц без потери гарантии на сам станок.
- Логистика и производство. Учитывайте габариты и географию завода. Вибросита часто перевозятся негабаритом. Уточните, входит ли подготовка к отправке в стоимость. Важно выбирать производителей с развитой инфраструктурой, таких как предприятия в промышленных хабах (например, Синьсян), где налажены ж/д и автоперевозки, что гарантирует сохранность груза и соблюдение сроков.
В заключение хочется сказать: рынок вибросит в 2026 году предлагает возможности, которых не было раньше. Конкуренция заставляет заводы становиться лучше, гибче и клиентоориентированнее. Но ответственность за выбор лежит на вас. Не гонитесь за самой низкой ценой. В бурении цена ошибки измеряется не рублями, а днями простоя и репутацией компании.
Выбирайте технику с запасом прочности. Смотрите на детали, которые скрыты от глаз. И помните: хорошее вибросито работает тихо, ровно и незаметно. Если вы его постоянно слышите и чувствуете чрезмерную вибрацию корпуса — что-то идет не так.
Надеюсь, этот обзор поможет вам принять взвешенное решение и избежать ошибок, которые стоят миллионами. Если у вас есть опыт использования конкретных моделей в экстремальных условиях — делитесь в комментариях. Нам важно знать реальную картину, а не только сухие цифры из паспортов.
Источники и материалы для дальнейшего изучения
- Обзор рынка бурового оборудования 2025-2026: тенденции и проблемы
- Актуализация стандартов API RP 13C для систем очистки
- Особенности эксплуатации вибросит в зимний период: технические рекомендации
- Реестр отечественного оборудования Минпромторга РФ (актуальный список производителей)
- Доклады конференции по системам контроля твердой фазы (Москва, 2025)