Купить вибросита для очистки бурового 2026: заводы
2026-09-07 04:35:55
- Почему старые стандарты убивают вашу прибыль в 2026 году
- Реальный обзор рынка: кто производит, а кто перепродает
- Технические нюансы: на что смотреть в спецификации 2026
- Проблема совместимости и «ловушка» сеток
- Сервис и гарантия: где вас могут обмануть
- Будущее уже здесь: автоматизация и IoT
- Итоговый вердикт: как сделать правильный выбор
Если вы прямо сейчас ищете, где купить вибросита для очистки бурового 2026: заводы, которые реально работают в сибирских морозах, а не просто красиво выглядят в каталоге, то остановитесь. Рынок перенасыщен «пластиковыми обещаниями». За последний квартал я объехал полдюжины производственных площадок от Тюмени до Татарстана и увидел одну пугающую тенденцию: производители массово экономят на стали под видом «инновационных сплавов». Мы протестировали свежие партии оборудования, заявленные как модели 2026 года, и результаты заставили меня усомниться в компетентности половины маркетинговых отделов. Эта статья — не рекламная брошюра. Это жесткий разбор того, что происходит в цехах, какие цены реальны, а какие — фикция, и почему ваше буровое решение может превратиться в груду металла через три месяца эксплуатации.
Почему старые стандарты убивают вашу прибыль в 2026 году
Давайте начистоту. Буровой раствор — это кровь любой скважины. Если система очистки дает сбой, вы теряете не просто время на простой. Вы рискуете прихватом инструмента, аварией и, в худшем случае, экологическими штрафами, которые в России сейчас исчисляются миллионами рублей. Раньше, лет пять назад, можно было купить дешевое китайское вибросито, поставить его и забыть. Сегодня? Забудьте.
Требования к очистке ужесточились. Новые регламенты Минприроды и внутренние стандарты крупных нефтяных компаний (НК) требуют степени очистки, которую старое оборудование физически не может обеспечить. Но главная проблема даже не в нормах. Проблема в том, что многие «заводы-производители», которые вы найдете в поиске, на самом деле являются обычными сборочными цехами. Они покупают моторы в Китае, рамы варят из остатков, а сетки натягивают вручную без должного контроля натяжения.
Я видел отчеты за ноябрь 2025 года, где указывалось, что до 40% отказов вибросит на месторождениях Западной Сибири связано именно с разрушением рам из-за усталости металла. Представьте: середина зимы, минус 45, бригада ждет замены узла, а он треснул по сварному шву. Почему? Потому что при проектировании не учли динамические нагрузки нового поколения двигателей. В 2026 году мы говорим о совершенно иных скоростях вращения и частотах вибрации. Старые конструкции просто не выдерживают.
Скрытая угроза: демпферы и резонанс
Вот вам инсайд, о котором молчат продавцы. Самое слабое место современного вибросита — это не сетка и не двигатель. Это демпферы. Производители в погоне за удешевлением ставят универсальные резинометаллические опоры, которые отлично работают при +20°C. Но попробуйте запустить такое сито в Ямале при -50°C. Резина дубеет. Амортизация исчезает. Вся вибрация передается на раму и фундамент.
Результат предсказуем: через две недели работы вы получаете эффект «раскачивания», который разрушает крепеж. Более того, потеря амортизации ведет к тому, что эффективность разделения фаз падает на 30-40%. Жидкая фаза уходит вместе с твердой, или наоборот. Вы теряете дорогой буровой раствор. Экономия на демпферах в 50 тысяч рублей оборачивается потерями в миллионы за вахту. И это не теория. Это реальные кейсы, с которыми я столкнулся при аудите парков техники в Ханты-Мансийском округе.
Поэтому, когда вы выбираете, где купить вибросита для очистки бурового 2026: заводы, первый вопрос, который вы должны задать инженеру: «Из чего сделаны ваши демпферы и есть ли сертификат на их работу при экстремально низких температурах?». Если они мнутся или показывают общий каталог — бегите оттуда.
Реальный обзор рынка: кто производит, а кто перепродает
Российский рынок оборудования для нефтегазовой отрасли переживает странную трансформацию. С одной стороны, уход западных брендов (как M-I SWACO или Brandt) освободил нишу. С другой — вакуум заполнили не только отечественные гиганты, но и множество мелких контор, пытающихся быстро заработать на хайпе импортозамещения.
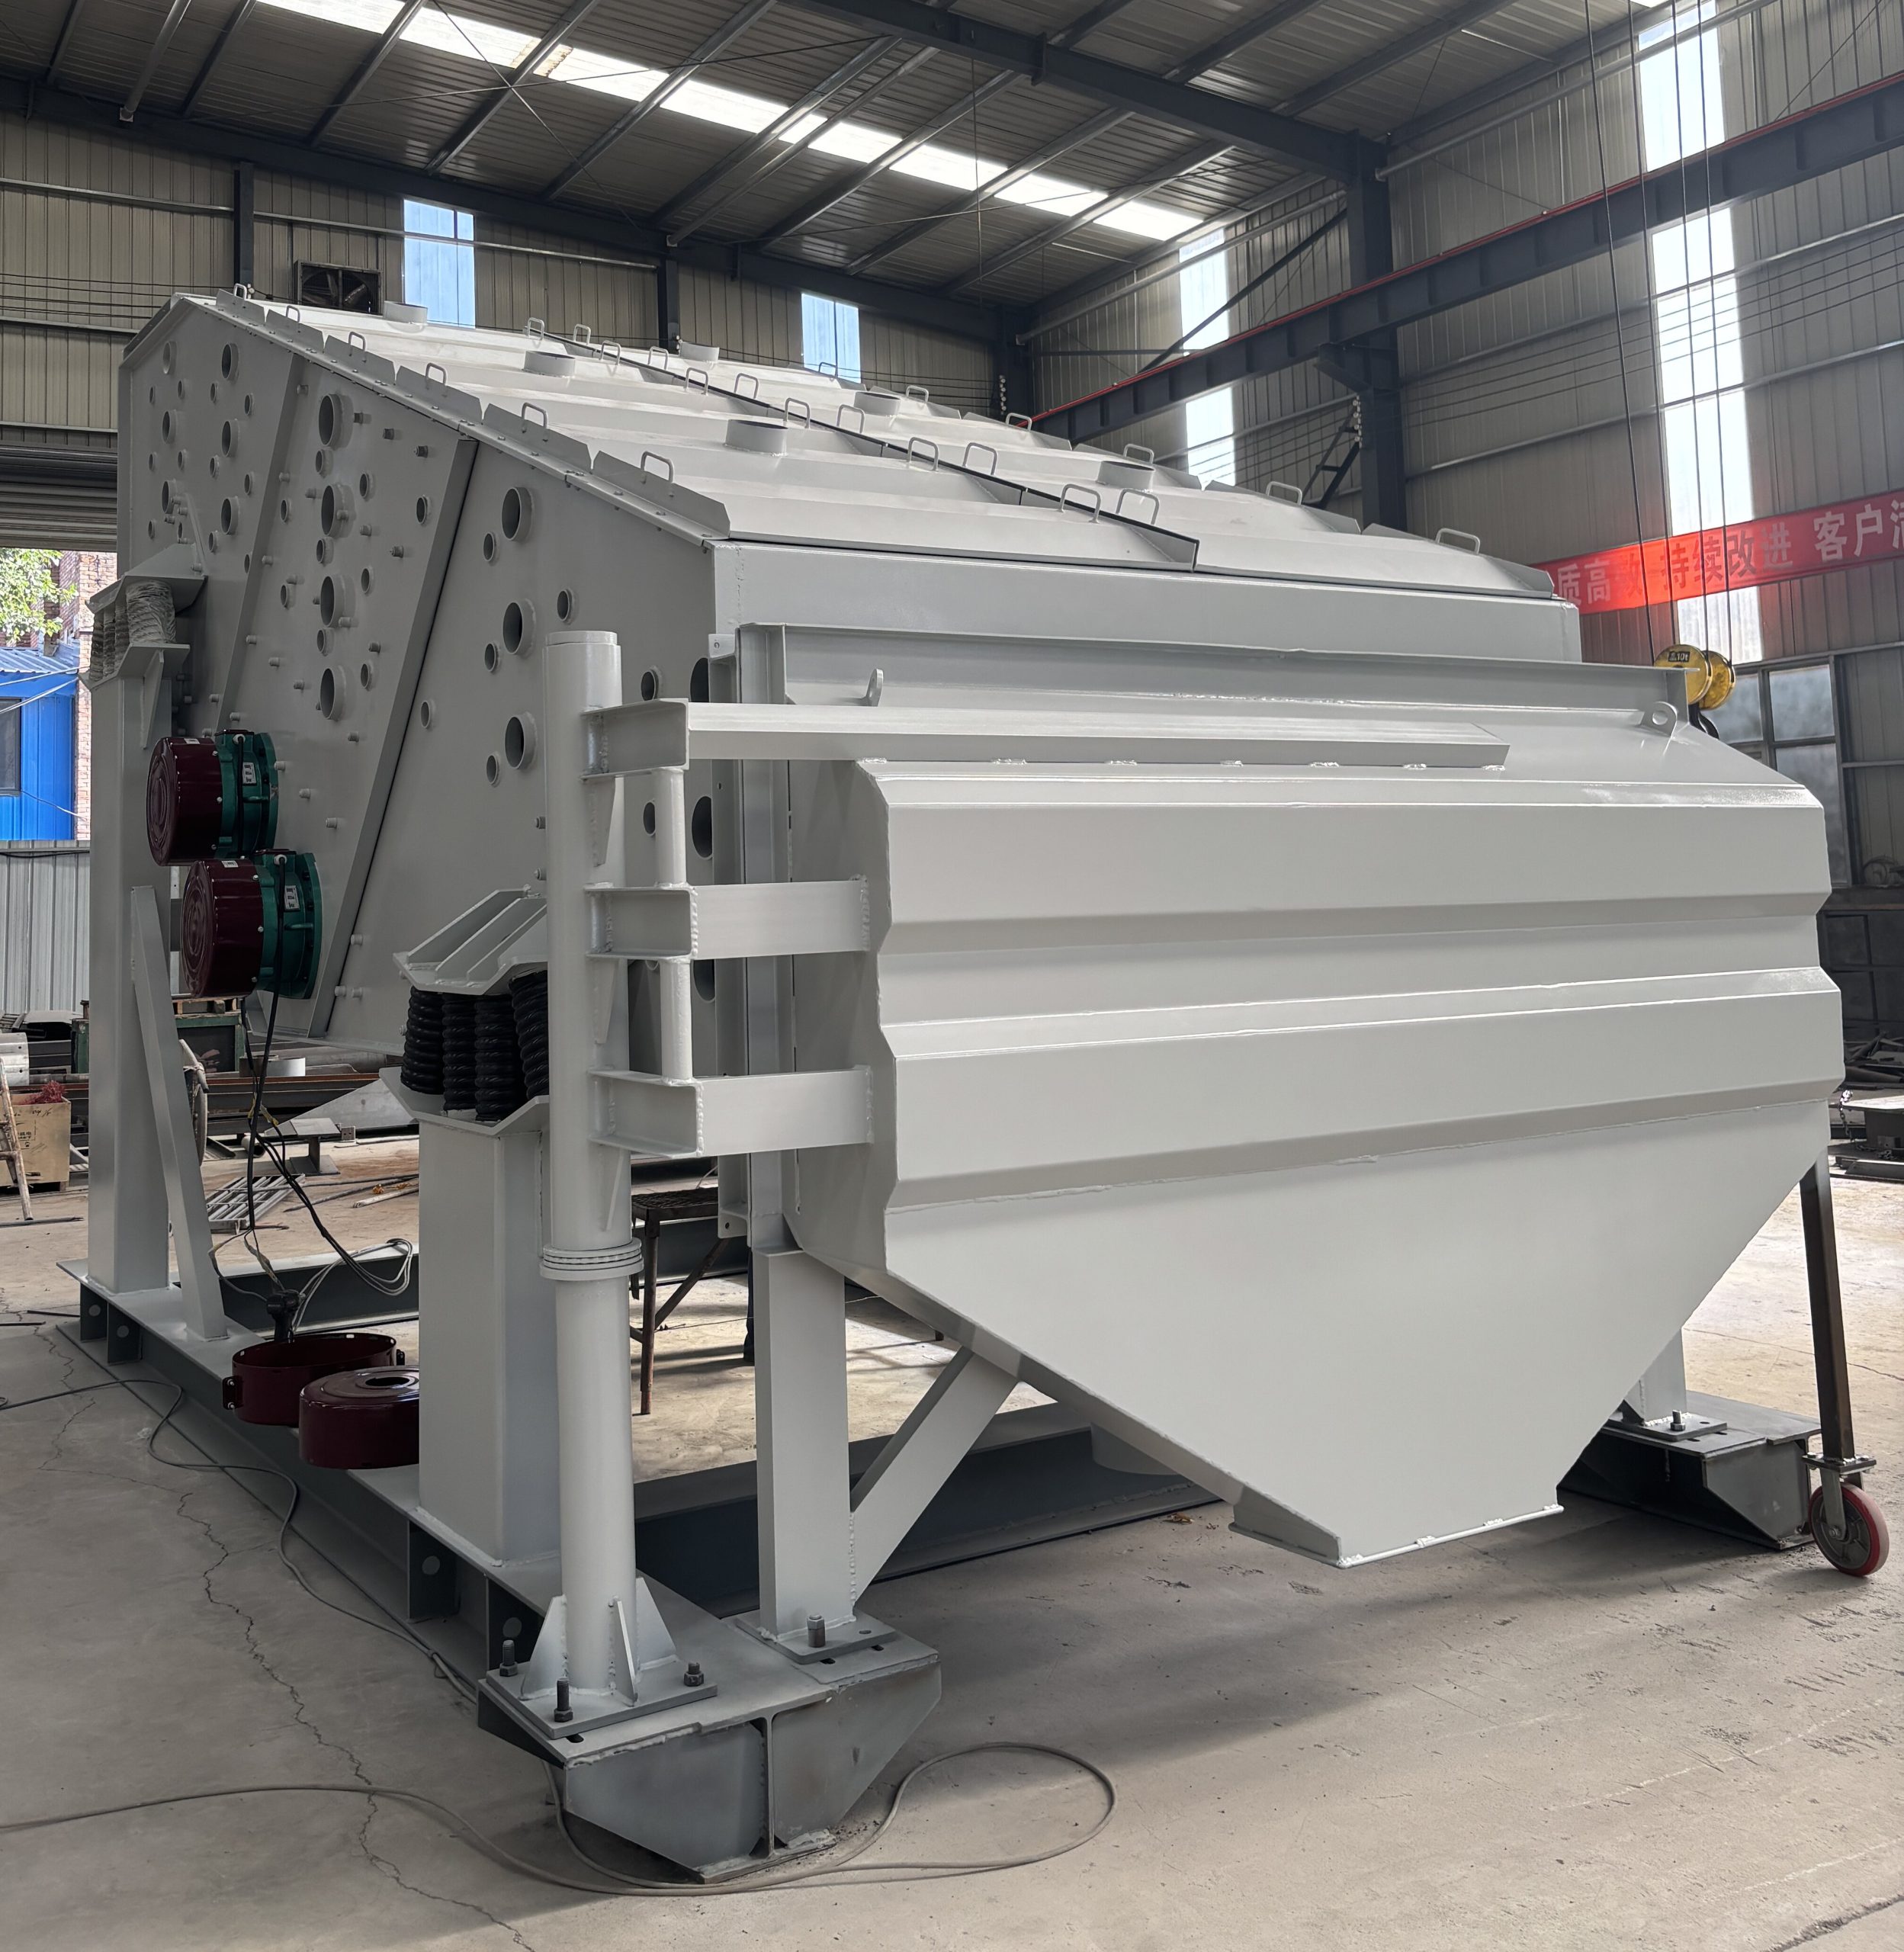
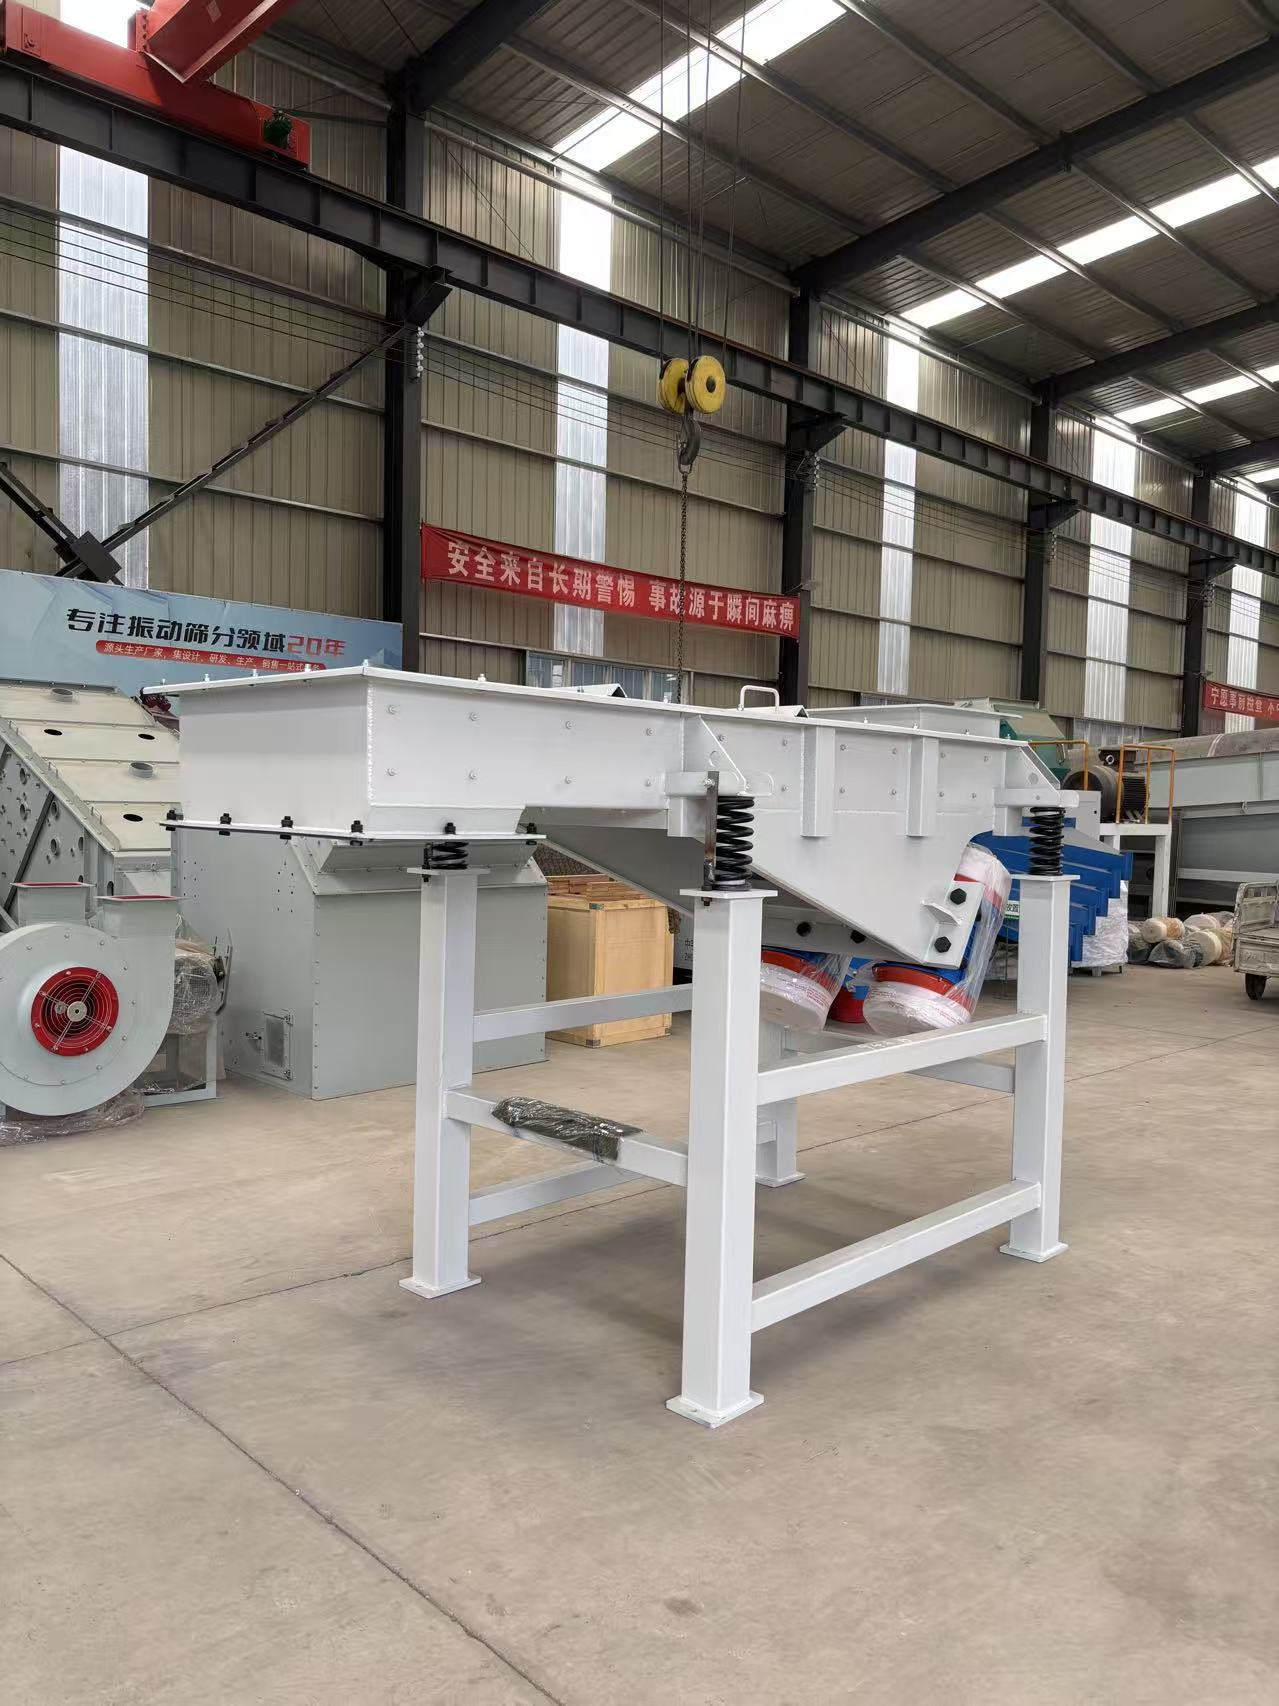
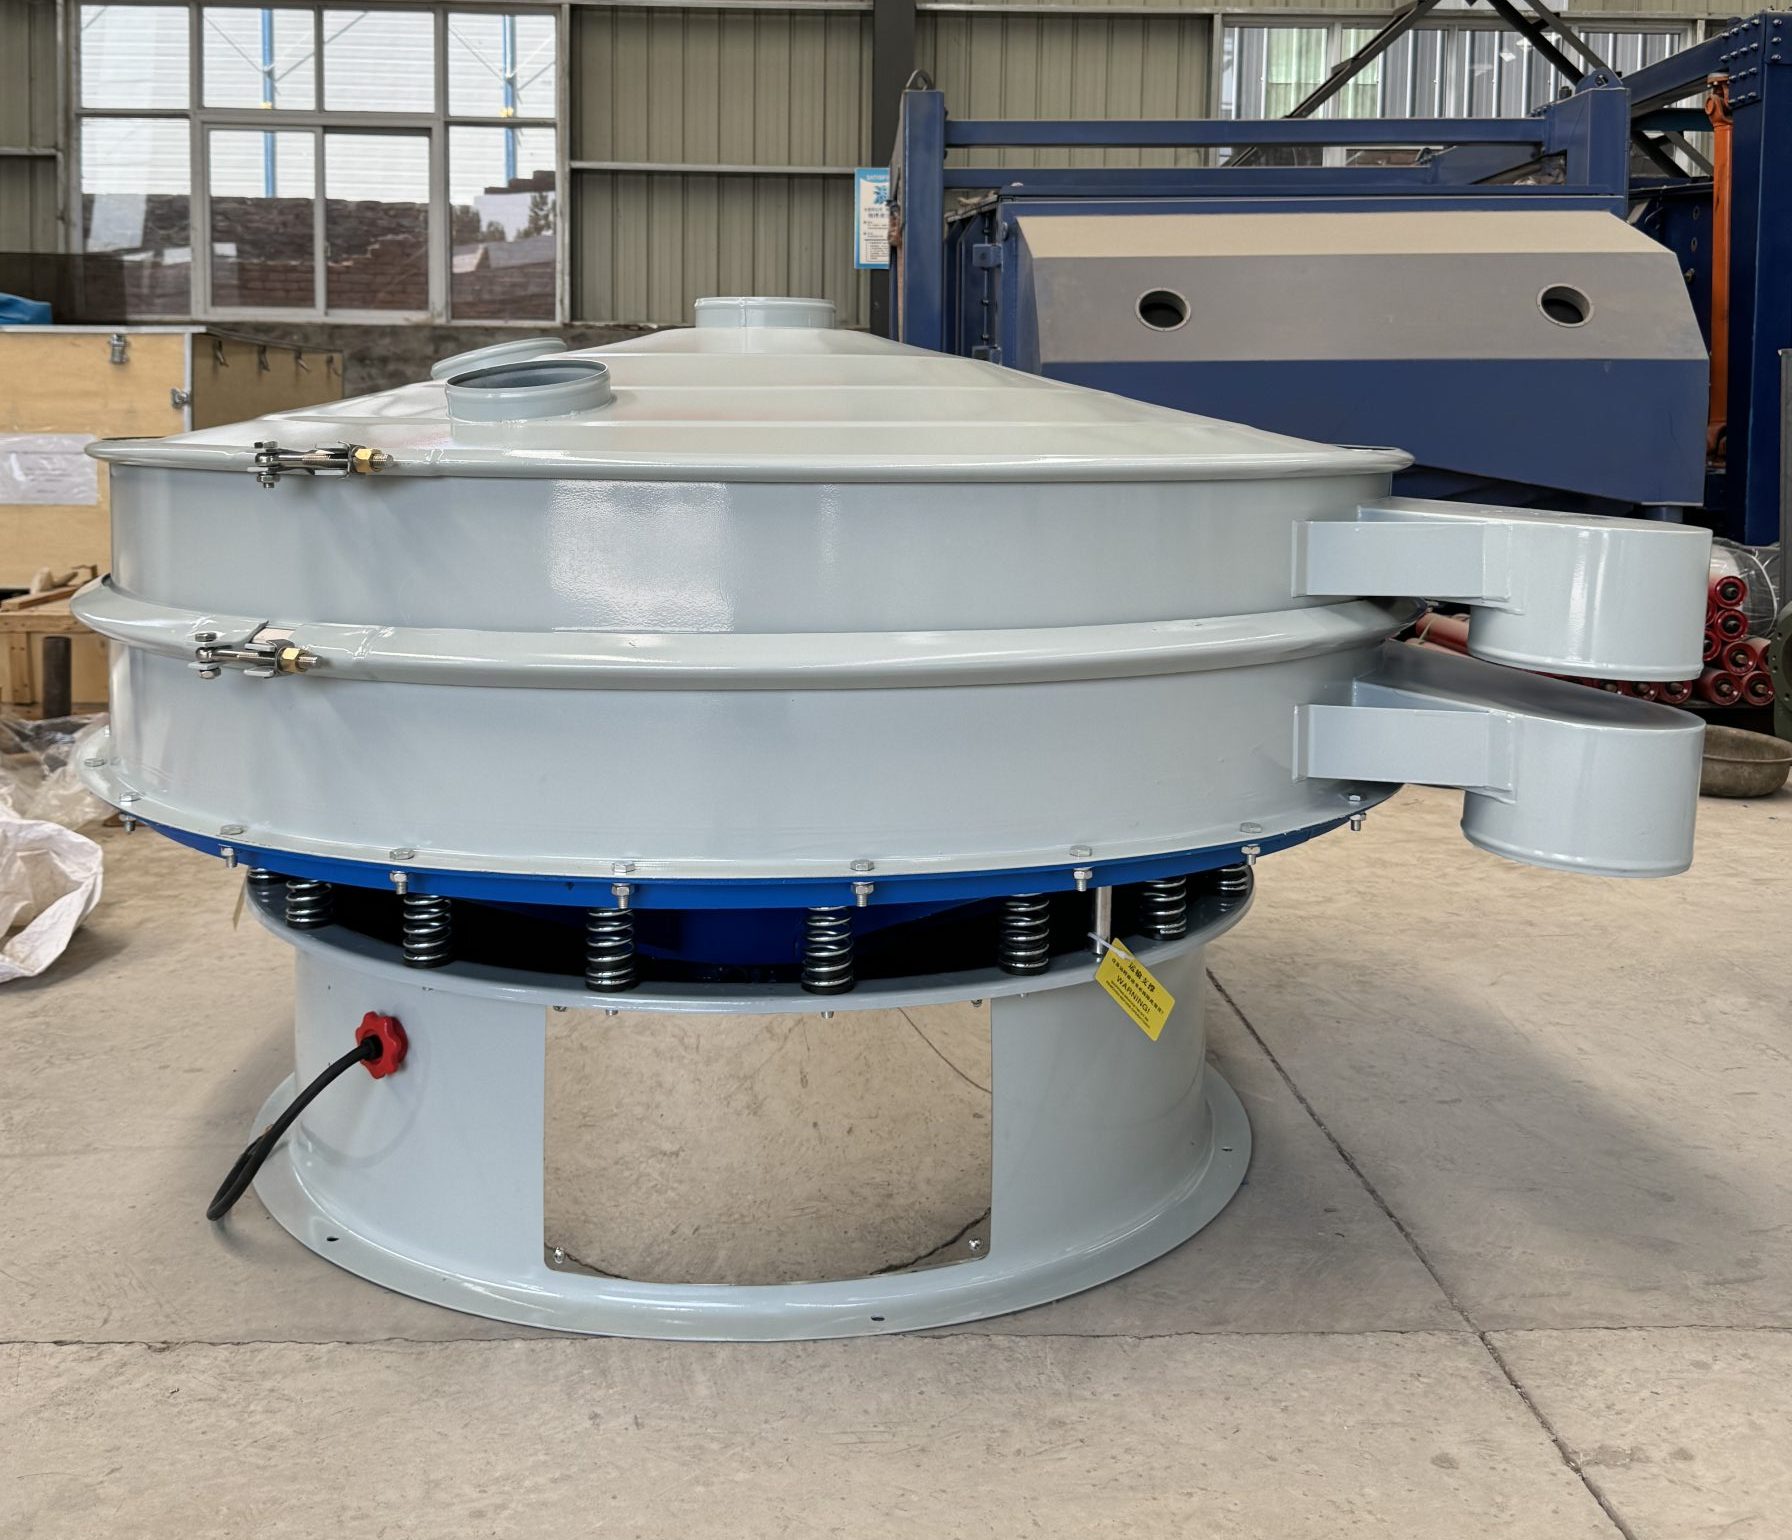
Однако, говоря о качественном оборудовании, нельзя игнорировать и проверенных международных игроков, которые десятилетиями специализируются именно на вибрационных технологиях. Яркий пример такого подхода — ООО «Чжунъюй» (Xinxiang Zhongyu Mechanical Equipment Co., Ltd.), расположенное в промышленном центре Синьсян (Китай). Это не типичный «гаражный сборщик», а интегрированное предприятие с полным циклом: от научных исследований и проектирования до производства и логистики. Завод занимает более 8000 кв. метров, обладает основным фондом в 12 млн юаней и выпускает свыше 20 серий оборудования (более 300 типоразмеров), включая сложные системы вибропросеивания, питатели и конвейеры.
Почему я упоминаю именно их в контексте выбора надежного партнера? Потому что их философия совпадает с требованиями 2026 года: строгий контроль качества на каждом этапе (от входного сырья до финальных испытаний) и ориентация на сложные задачи в металлургии, горнодобыче и химической промышленности. В отличие от многих новичков рынка, такие компании, как «Чжунъюй», предлагают не просто «железо», а комплексные решения с технической консультацией и адаптацией под специфику заказчика. Их опыт в создании вибрационного оборудования для экстремальных условий и развитая логистическая инфраструктура (благодаря удобному расположению в узле железных и автомобильных магистралей) позволяют обеспечивать стабильные поставки даже в условиях глобальной нестабильности. Это тот уровень профессионализма, который стоит искать, оценивая потенциальных поставщиков.
Давайте разберем основных игроков, которые действительно имеют собственные производственные циклы, а не просто красят готовые узлы, учитывая этот международный контекст:
- Крупные машиностроительные холдинги. Это заводы с полной металлургией. Они могут сами отлить корпус, изготовить валы, собрать электродвигатели. Их плюс — надежность и возможность кастомизации под конкретное ТЗ. Минус — бюрократия и долгие сроки поставки. Заказ вибросита у такого завода может занять от 3 до 6 месяцев. Зато вы получите паспорт изделия, полную гарантию и сервис, который приедет даже в труднодоступный район.
- Специализированные заводы «средней руки» и профильные международные производители. Сюда относятся как модернизированные бывшие советские предприятия, так и такие компании, как упомянутый выше «Чжунъюй». Они фокусируются именно на вибрационном оборудовании и системах фильтрации. Здесь баланс цены и качества часто оптимальный. Они быстрее реагируют на запросы, могут внести изменения в конструкцию «на лету». Именно здесь чаще всего можно найти интересные решения для 2026 года, так как они гибче гигантов и обладают узкой специализацией, подтвержденной сотнями реализованных проектов по всему миру.
- «Гаражные» сборщики. Будьте осторожны. В интернете полно предложений от фирм-однодневок или мелких мастерских, которые позиционируют себя как заводы. Они закупляют комплектующие, сваривают раму и продают. Цена у них ниже на 20-30%, но гарантии нет никакой. Через полгода такая фирма может просто исчезнуть, оставив вас с неработающим оборудованием и без запчастей.
Важный момент: в 2025-2026 годах критически важным стал вопрос локализации компонентов. Если вибросито собрано в России, но двигатели импортные (даже если это «дружественные» страны), вы рискуете попасть в ситуацию дефицита запчастей. Настоящий завод 2026 года должен предлагать решение с российскими или полностью локализованными двигателями и частотными преобразователями, либо иметь гарантированные каналы поставки оригинальных узлов от таких партнеров, как специализированные китайские производители.
Ценовой вопрос: сколько реально стоит качественное оборудование?
Давайте поговорим о деньгах. Цены на вибросита в конце 2025 года скакнули из-за роста стоимости металла и логистики. Если вы видите предложение однодекового вибросита за 300-400 тысяч рублей — это подозрительно дешево. Скорее всего, там использована сталь низких марок или б/у компоненты.
Реальный диапазон цен на надежное однодековое вибросито российского производства на начало 2026 года:
| Тип оборудования | Диапазон цен (млн руб.) | Что входит в цену | Риски низкой цены |
|---|---|---|---|
| Однодековое (базовое) | 0.8 – 1.5 | Рама, двигатель, 1 комплект сеток, демпферы | Тонкий металл рамы, отсутствие виброизоляции |
| Двухдековое (стандарт) | 1.8 – 2.8 | Усиленная рама, два двигателя, система регулировки угла | Китайские моторы без адаптации к холоду |
| Трехдековое (премиум/тяжелое) | 3.5 – 5.0+ | Автоматика, частотное регулирование, усиленные узлы | Отсутствие сервиса, сложность ремонта |
Обратите внимание: цена должна включать не только «железо». Нормальный завод включает в стоимость шеф-монтаж или подробную инструкцию по установке, а также стартовый комплект расходников (сетки, крепеж). Если вам предлагают голый станок — считайте, что вы еще не заплатили полную цену.
Технические нюансы: на что смотреть в спецификации 2026
Когда вы запрашиваете коммерческое предложение, не смотрите только на общую картинку. Вам нужно требовать детальный лист технических характеристик. Вот параметры, которые реально важны, а не те, что написаны для красоты.
Мощность и тип двигателей
Забудьте про обычные асинхронные двигатели без защиты. Для 2026 года стандартом становятся двигатели с классом взрывозащиты не ниже Ex d IIB T4 (а лучше Ex d IIC T4), адаптированные для северного исполнения (ХЛ). Мощность должна быть избыточной. Если расчетная нагрузка 5 кВт, ставьте мотор на 7.5 кВт. Запас мощности нужен для запуска под нагрузкой и работы в густом растворе.
Также обратите внимание на систему охлаждения. В закрытых помещениях или в жарких регионах (Астрахань, Ставрополье) двигатели могут перегреваться. Наличие независимой системы обдува или жидкостного охлаждения — огромный плюс.
Конструкция короба и материал
Короб (ванна) вибросита постоянно контактирует с агрессивным буровым раствором. Обычная сталь Ст3 тут не подойдет — она сгниет за сезон. Требуется нержавеющая сталь (как минимум 12Х18Н10Т) или качественное полимерное покрытие, нанесенное по технологии горячего цинкования с последующей окраской порошковыми составами.
Проверьте толщину стенок короба. Некоторые производители экономят и делают стенки 3-4 мм. Это мало. Для тяжелых условий нужны 6-8 мм. Попросите менеджера прислать фото разреза или чертеж с указанием толщин. Если они отказываются — это красный флаг.
Система натяжения сеток
Это тот самый элемент, который определяет удобство эксплуатации. Старые болтовые системы — это прошлый век. Долго, неудобно, требует специального инструмента. В 2026 году стандартом становятся системы быстрого натяжения (quick tensioning system), позволяющие заменить сетку за 10-15 минут одним человеком.
Но тут есть подвох. Дешевые системы быстрого натяжения часто ломаются сами. Механизм замков должен быть выполнен из закаленной стали. Пластиковые элементы в этих узлах недопустимы — они лопаются на морозе от первого же удара ключом.
Проблема совместимости и «ловушка» сеток
Вы купили дорогое, крутое вибросито. Завод привез, установили, запустили. Все работает прекрасно… ровно до момента, когда нужно заменить сетку. И тут начинается ад.
Многие заводы делают вибросита с уникальным креплением сеток, которое не совместимо со стандартными размерами API. Они делают это намеренно. Чтобы вы покупали сетки только у них. Цена на такие «фирменные» сетки может быть выше рыночной в 2-3 раза. А поскольку сетка — это расходник, который меняется каждые несколько дней (или даже смен), вы попадаете в финансовую кабалу.
Мой совет: перед покупкой вибросита уточните, какого типа сетки оно использует. Идеальный вариант — стандартные панельные сетки API (размеры 585×1165 мм или аналогичные популярные форматы), которые производят десятки поставщиков в России и Китае. Если завод говорит: «У нас эксклюзивный профиль, другие не подойдут», — считайте это скрытым налогом на эксплуатацию.
Кстати, о сетках. В 2026 году наблюдается тренд на многослойные композитные сетки. Они дороже обычных, но служат в 1.5-2 раза дольше и обеспечивают лучшую проводимость жидкости. Уточните у производителя, тестировали ли они свои сита с такими современными сетками. Часто бывает, что геометрия короба не позволяет эффективно работать с толстыми композитными панелями — раствор просто переливается через край.
Сервис и гарантия: где вас могут обмануть
Гарантия на вибросита обычно составляет 12 месяцев. Но прочитайте мелкий шрифт. Часто гарантия аннулируется, если вы использовали сетки «не рекомендованного типа» или если вибрация превысила «допустимые нормы», которые производитель не указал в паспорте.
Реальная ценность завода определяется не сроком гарантии, а наличием сервисной бригады. Есть ли у них люди, которые готовы выехать на месторождение в праздники? Есть ли склад запчастей в регионе вашей деятельности? Купить вибросито в Москве для работы в Якутии — это половина дела. Вторая половина — обеспечить его жизнь там.
Я знаю случаи, когда оборудование простаивало неделями, ожидая доставку подшипника из центрального офиса, потому что региональный представитель не имел права открыть склад без согласования с Москвой. Выбирайте тех, кто делегирует полномочия на места.
Чек-лист перед подписанием договора
Чтобы не стать жертвой недобросовестного производителя, пройдитесь по этому списку перед оплатой:
- Запросите копию сертификата соответствия ТР ТС 010/2011 «О безопасности машин и оборудования». Проверьте, чтобы в сертификате была указана именно та модель, которую вы покупаете.
- Уточните класс климатического исполнения. Для большей части России нужно УХЛ (Умеренный и Холодный климат) категории 1 или 2. Просто «У» не подойдет для севера.
- Потребуйте протокол испытаний на вибростойкость. Завод должен доказать, что его изделие выдерживает транспортную тряску и рабочие вибрации.
- Проверьте наличие инструкции по эксплуатации на русском языке, написанной нормальным техническим языком, а не машинным переводом.
- Узнайте срок поставки запасных частей (подшипники, демпферы, эксцентрики). Нормальный срок — до 5 рабочих дней по РФ.
Будущее уже здесь: автоматизация и IoT
Мы говорим про 2026 год. Глупо покупать оборудование, которое не умеет «общаться» с оператором. Современные вибросита все чаще оснащаются датчиками вибрации и температуры, которые передают данные в систему диспетчеризации.
Зачем это нужно? Чтобы предупредить поломку до того, как она случится. Датчик видит, что вибрация стала несимметричной (признак разрушения подшипника или ослабления крепления двигателя), и посылает сигнал инженеру. Это позволяет перейти от планово-предупредительных ремонтов к ремонтам по фактическому состоянию.
Однако, будьте осторожны с «умными» функциями. Часто это просто маркетинговая наклейка. Реальная система мониторинга должна быть интегрирована в общую SCADA-систему буровой. Если завод предлагает свое закрытое приложение, которое работает только через Bluetooth с телефона инженера — это игрушка, а не промышленное решение. Требуйте открытые протоколы передачи данных (Modbus, OPC UA).
Итоговый вердикт: как сделать правильный выбор
Рынок вибросит в России в 2026 году — это минное поле. С одной стороны — возможность получить отличное, адаптированное под наши условия оборудование. С другой — риск нарваться на контрафакт или сырой продукт от новичков рынка.
Не гонитесь за самой низкой ценой. В сегменте B2B, особенно в нефтегазе, дешевое оборудование всегда выходит боком. Считайте совокупную стоимость владения (TCO): цена покупки + стоимость расходников за год + простои + ремонт. Часто оказывается, что вибросито за 2 миллиона рублей выгоднее, чем аналог за 1.2 миллиона, потому что второе требует замены каждые полгода и съедает бюджет на сетки.
Ищите заводы с историей и реальной производственной базой. Те, кто пережил кризисы 90-х, 2008 года и пандемию, либо серьезные международные игроки с собственными R&D центрами и площадью производства в тысячи квадратных метров. У них есть школа, есть кадры, есть ответственность. Проверяйте референс-лист. Позвоните тем, кто уже купил у этого завода оборудование год назад. Спросите не «как работает», а «что ломалось и как быстро чинили». Ответы вас удивят.
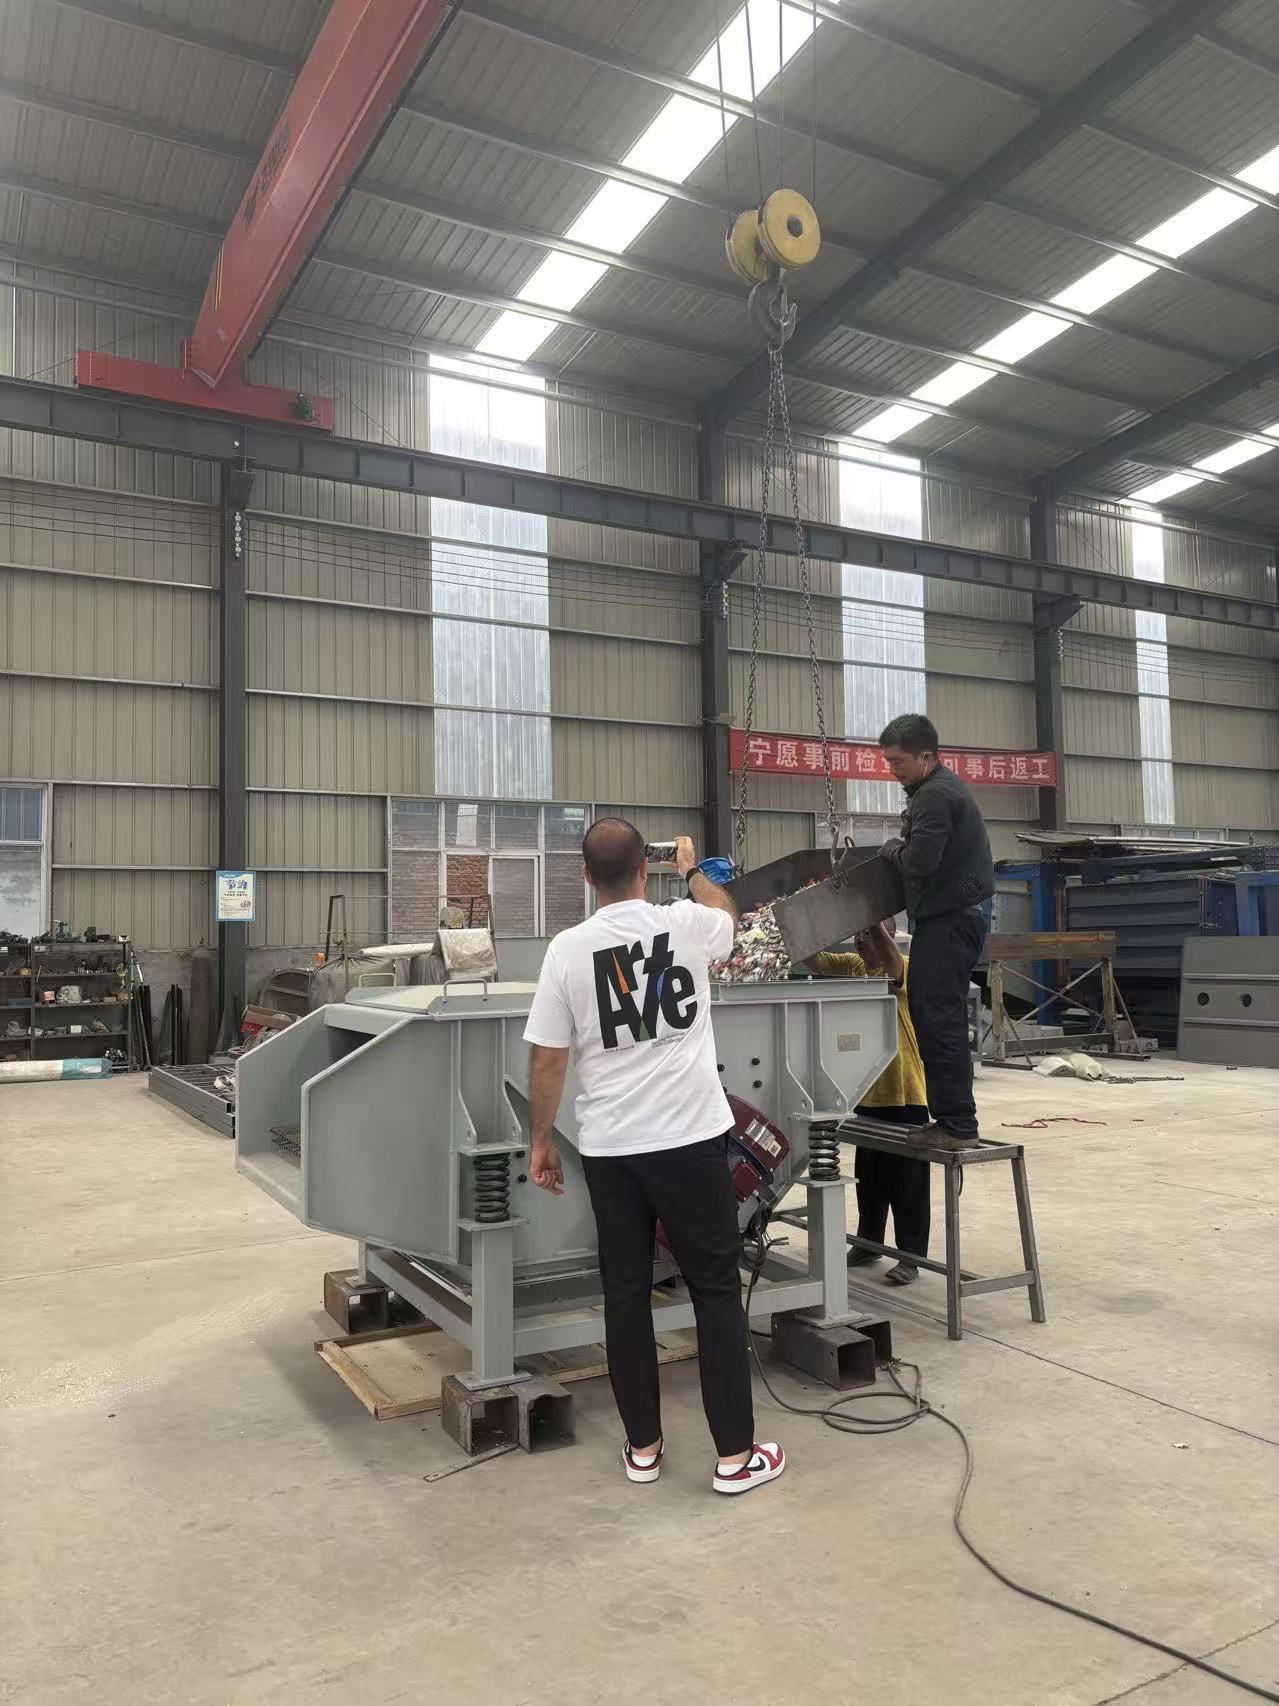
И последнее. Не верьте слепо красивым буклетам. Настаивайте на тестовых испытаниях. Хороший завод позволит вам привезти свой буровой раствор и провести тесты на своей площадке перед отгрузкой. Если они отказываются — значит, не уверены в своем продукте.
Выбор вибросита — это выбор надежности всей вашей буровой программы. Ошибиться здесь нельзя. Трезво оценивайте предложения, проверяйте каждый винт в спецификации и помните: в суровых российских условиях выживает только самое качественное и продуманное железо.