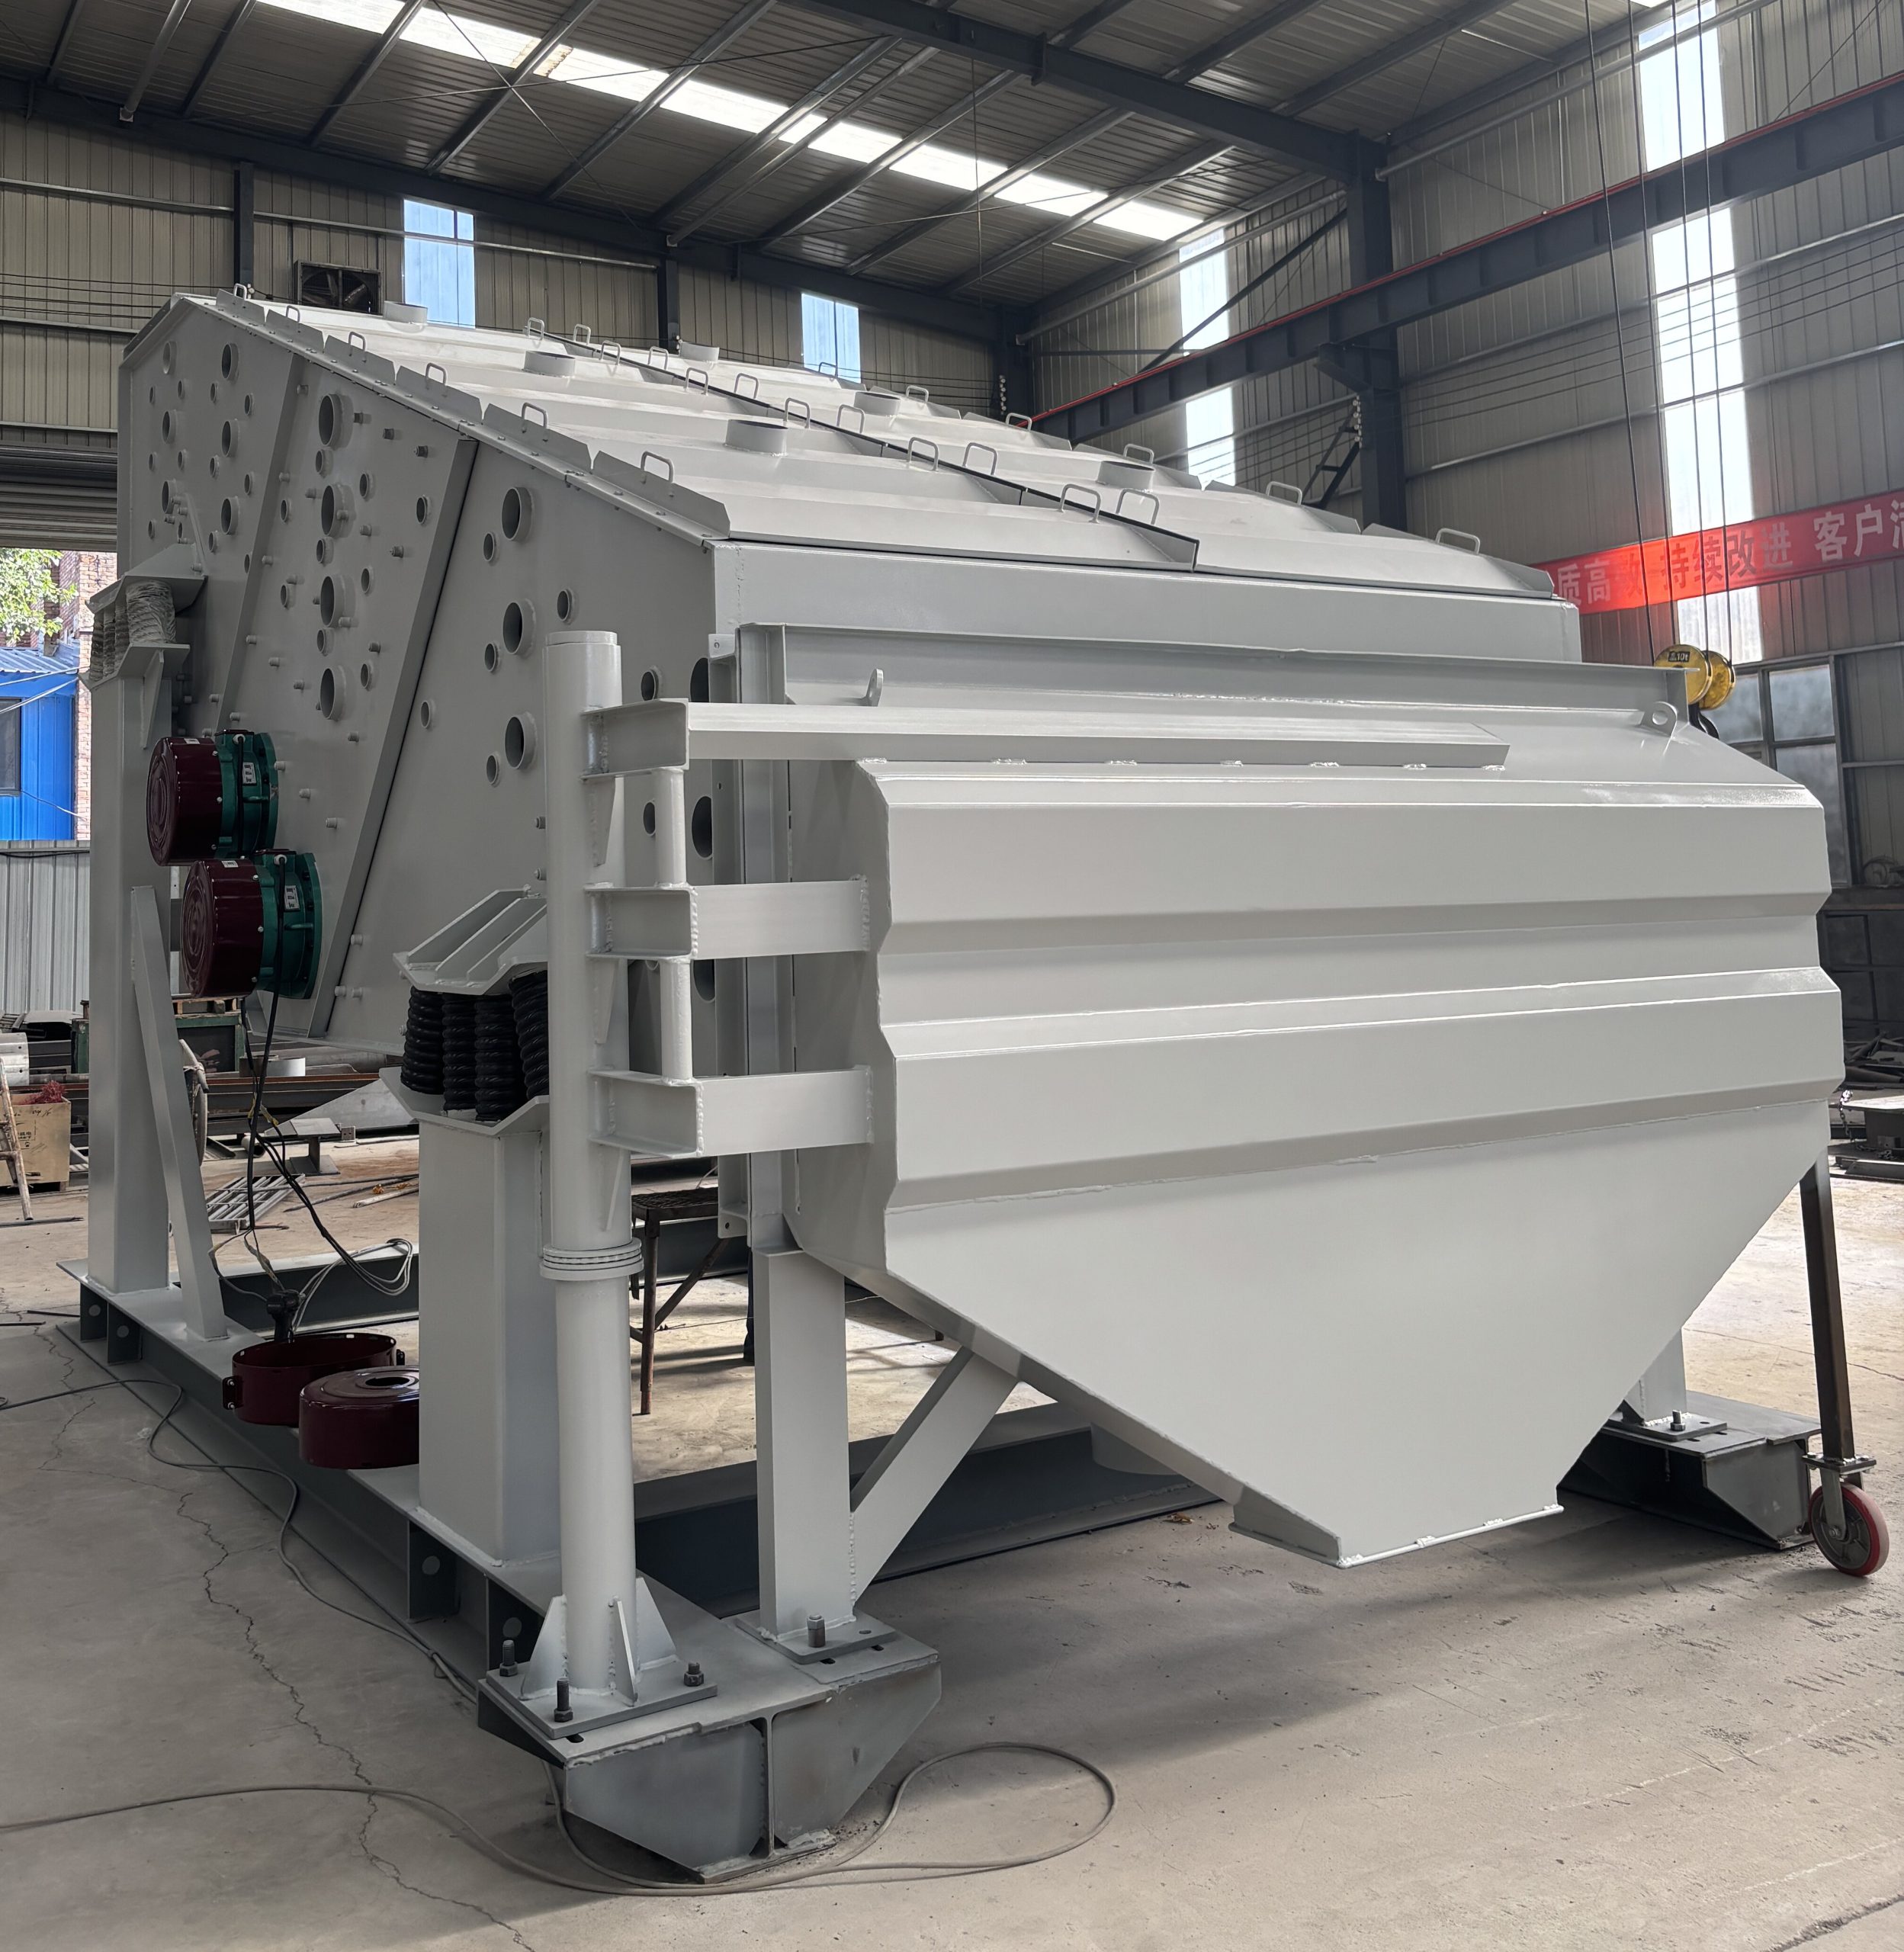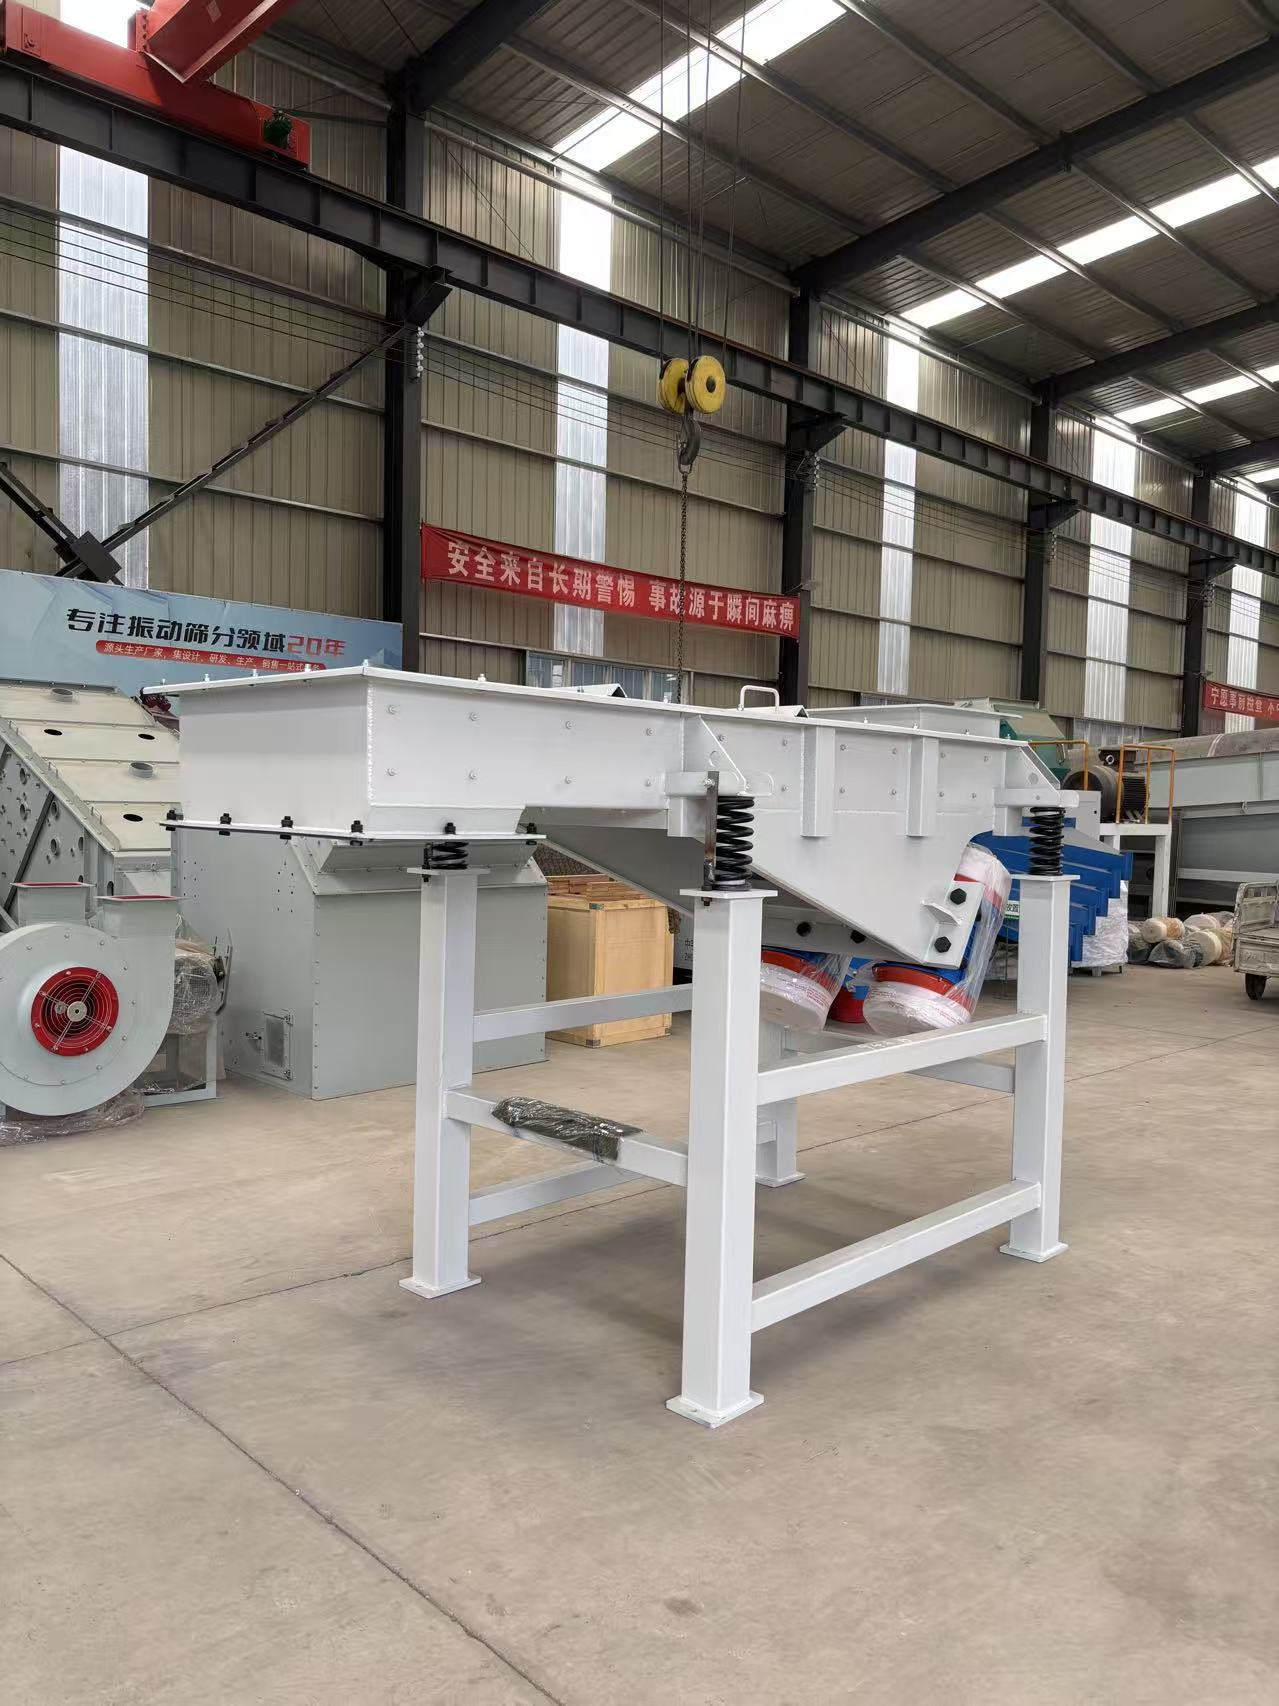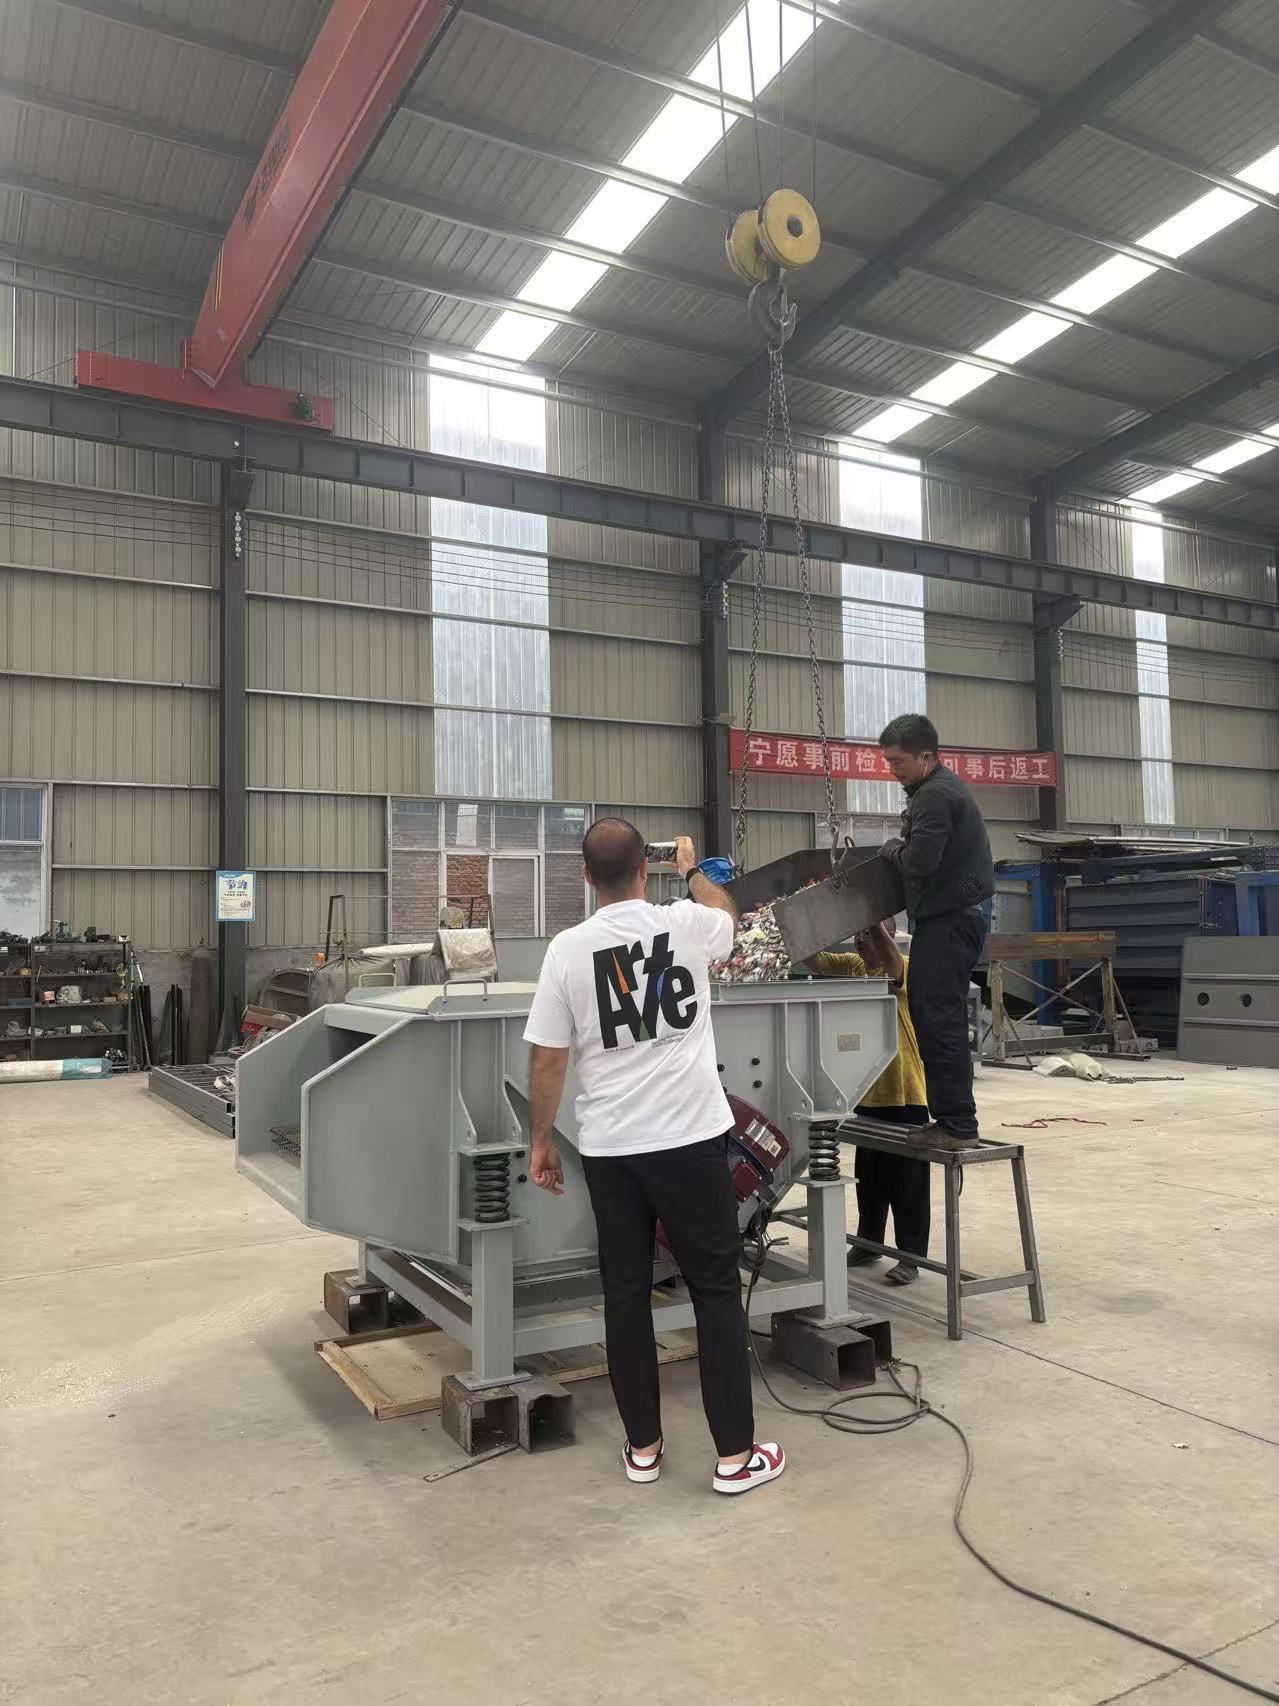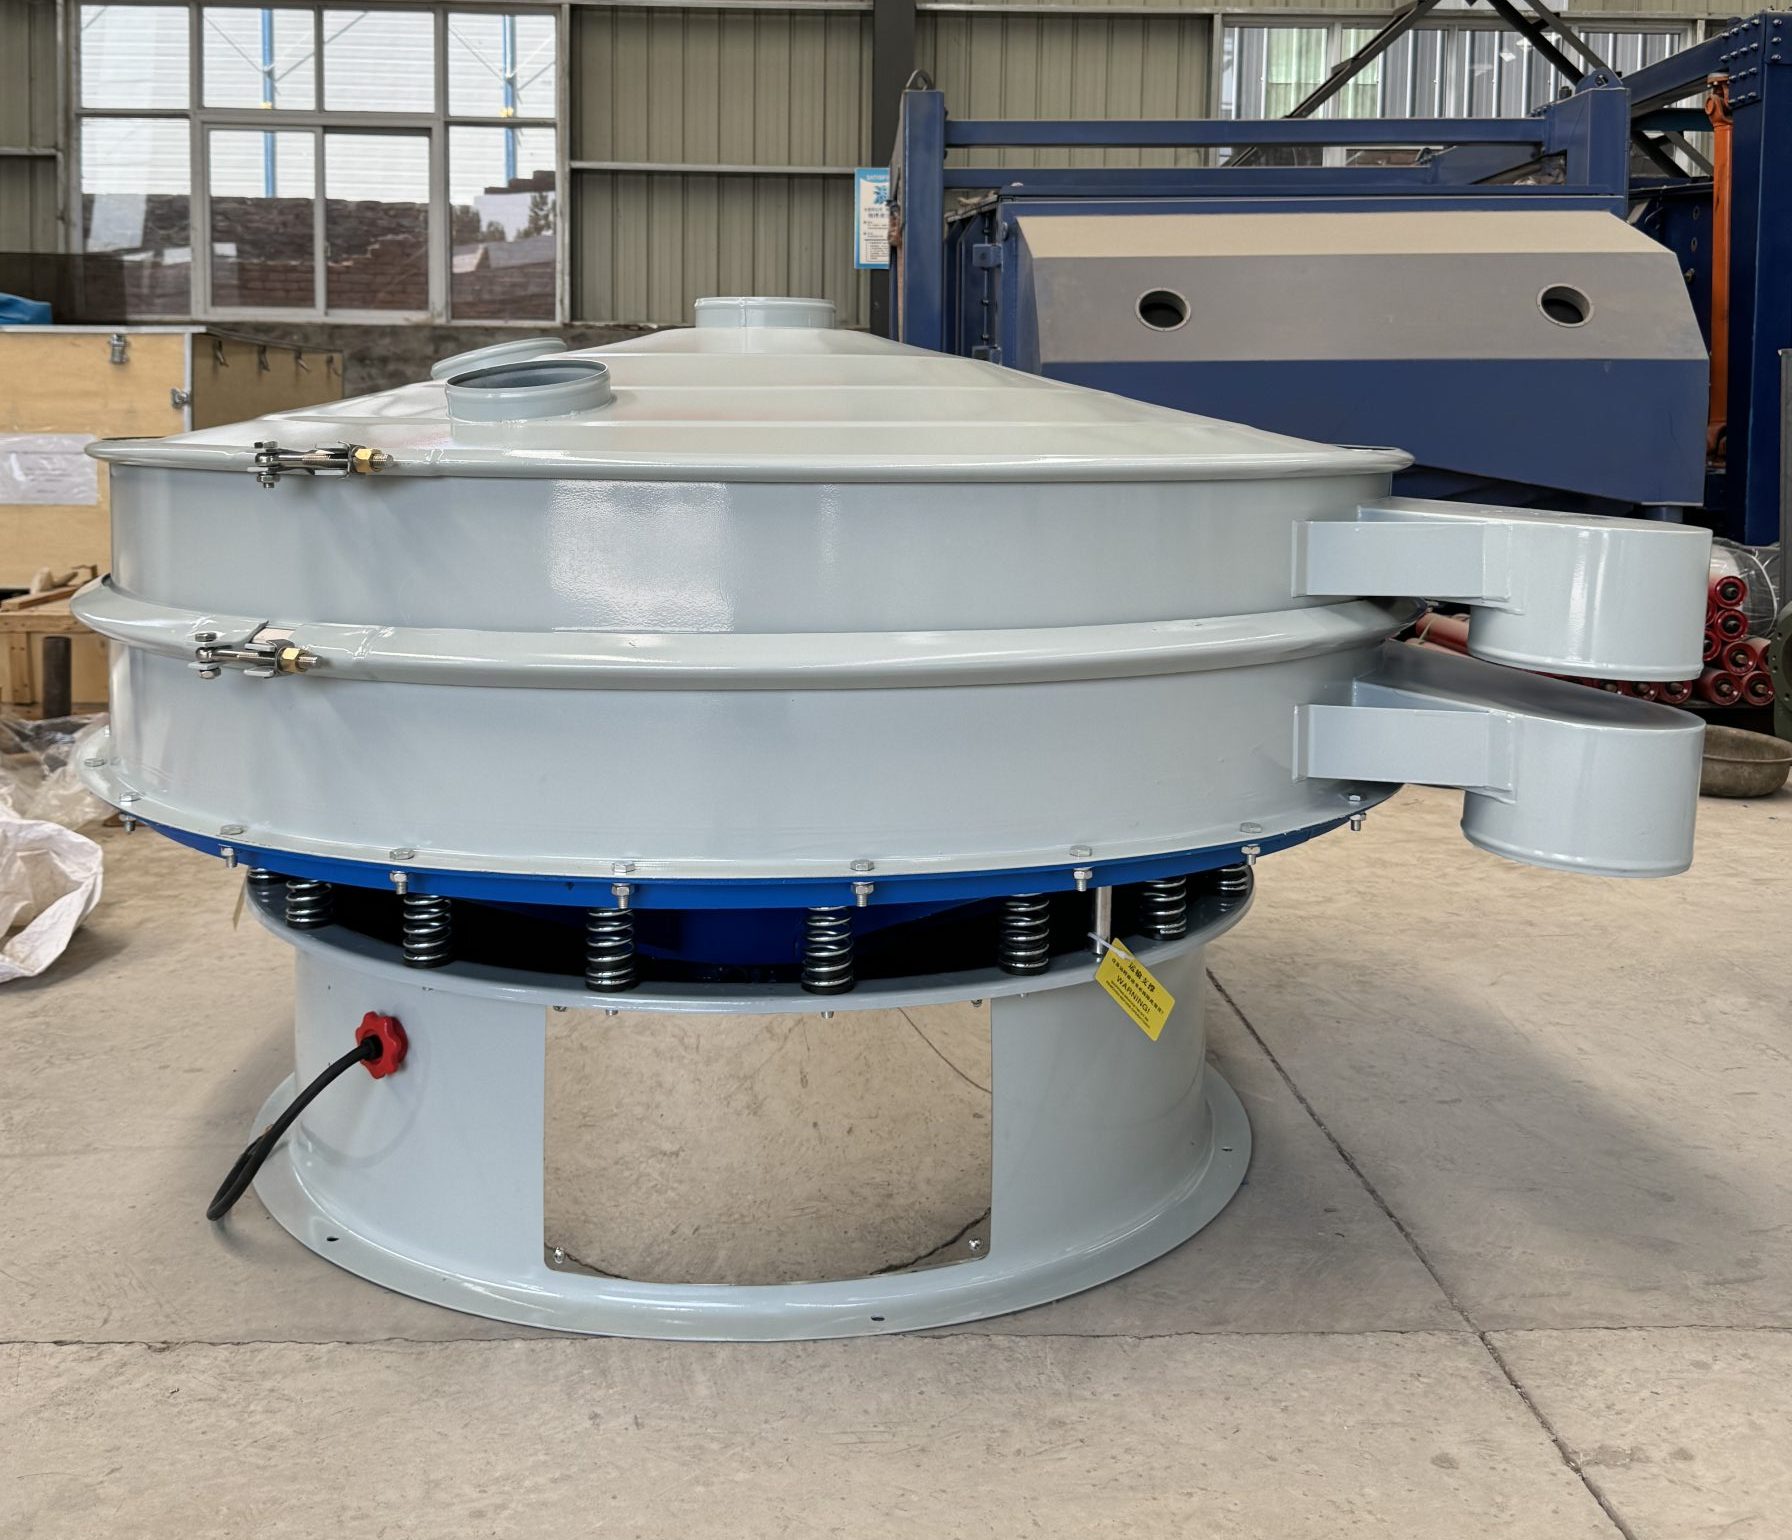
Купить вибрационный питатель для сыпучих материалов 2026 — Завод
2026-08-31 18:48:44
- Почему старый подход к выбору оборудования больше не работает в 2026 году
- Рынок 2026: Кто реально производит, а кто просто клеит шильдики
- Технические нюансы: на что смотреть в паспорте устройства
- Логистика и монтаж: где теряются деньги и нервы
- Сервис и запчасти: гарантия того, что вы не встанете
- Итоговый вердикт: как сделать правильный выбор в 2026 году
Честно говоря, когда мы в редакции начали готовить этот материал о том, как купить вибрационный питатель для сыпучих материалов 2026 — Завод, многие коллеги крутили пальцем у виска. «Зачем писать про железо в эпоху нейросетей?» — спросил один из младших редакторов. Но он ошибается. Пока все гонятся за цифровыми двойниками и облачными аналитиками, реальный сектор промышленности стоит перед жестким выбором: либо останавливать конвейеры из-за отсутствия запчастей, либо переходить на проверенное оборудование, которое еще пять лет назад считалось «неконкурентным» на отдельных рынках. Ситуация изменилась. Кардинально.
Мы не будем вас кормить сказками про «импортозамещение», которое работает само по себе, или слепо восхвалять только локальных игроков. Реальность такова: рынок вибропитателей в 2025–2026 годах — это минное поле, где география имеет значение. С одной стороны, ушедшие европейские бренды оставили после себя вакуум. С другой — российские заводы, которые часто страдают от проблем с контролем качества и логистикой внутри страны. Однако нельзя игнорировать и опыт ведущих азиатских производителей, которые десятилетиями оттачивали технологии вибрационной сепарации и транспортировки. Например, компании вроде Sinxiang Zhongyu Mechanical Equipment Co., Ltd. из промышленного центра Синьсян (Китай) демонстрируют, как полный цикл производства — от научных исследований до финальных испытаний — позволяет создавать надежные решения для металлургии, горнодобычи и химической отрасли. Их подход, сочетающий более 20 серий оборудования и 300 типоразмеров со строгой системой контроля качества, задает высокую планку даже в условиях глобальной турбулентности. Если вы инженер, закупщик или владелец производства, эта статья — попытка разобраться, где правда, а где маркетинговая пыль, независимо от того, откуда родом станок.
Почему старый подход к выбору оборудования больше не работает в 2026 году
Давайте сразу снимем розовые очки. Еще три года назад формула была простой: берешь немецкий или китайский питатель, ставишь, забываешь на десять лет. Сегодня эта схема мертва. Санкционное давление, разрыв логистических цепочек и, что самое важное, изменение характеристик сыпучих материалов (многие предприятия перешли на альтернативное сырье из-за смены поставщиков) требуют совершенно иного подхода.
Вы можете удивиться, но главная проблема сейчас не в том, чтобы найти завод, который произведет вибрационный питатель. Их десятки. От Урала до Краснодара, от промышленных зон Китая до Турции. Проблема в том, чтобы понять, какой именно агрегат не превратится в груду металла через полгода интенсивной работы в условиях русской зимы. Я лично видел объекты под Новосибирском, где импортные вибраторы просто «замерзали» — не в буквальном смысле, конечно, но электроника управления частотой колебаний давала сбои при температурах ниже -30°C, на которые они просто не были рассчитаны в своих теплых офисах.
А теперь представьте, что вы покупаете оборудование на 2026 год. Вы смотрите на спецификации. Там написано: «Производительность до 100 тонн в час». Звучит красиво. Но кто проверял эту цифру на реальном материале? Допустим, вы возите не идеальный кварцевый песок, а влажную руду с примесями глины. Вибрация может вызвать эффект «залипания», и ваша линия встанет. Серьезные заводы, будь то российские гиганты или профильные предприятия вроде упомянутого выше Sinxiang Zhongyu, специализирующиеся на системах подачи и пылеудаления, в этом плане стали хитрее: они теперь чаще предлагают тестовые прогоны. И это тот случай, когда нужно требовать. Настаивайте на тесте. Не верьте бумагам.
Скрытый дефект, о котором молчат продавцы
Вот вам инсайд, который вы вряд ли найдете в официальных брошюрах. Основная масса поломок вибрационных питателей в 2025 году произошла не из-за усталости металла или выхода из строя двигателей. Виновата резина.
Да, именно амортизаторы и демпфирующие элементы. Многие производители, стремясь снизить себестоимость и конкурировать с дешевым сегментом, начали использовать резиновые смеси сомнительного качества. На морозе они дубеют. Вибрация передается напрямую на раму и фундамент. Результат? Трещины в несущих конструкциях цеха уже через восемь месяцев эксплуатации. Это тихий убийца вашего бюджета.
Когда будете общаться с менеджерами завода, задайте прямой вопрос: «Какой марки резинотехнические изделия используются в узлах подвески? Есть ли сертификат морозостойкости до -50°C?». Если начнут мямлить про «высококачественный полимер» без конкретных марок — бегите. В 2026 году экономия на резине обойдется вам в миллионы рублей ремонта фундамента. Профессиональные игроки, имеющие в арсенале пружинные компоненты и специализированные вибропитатели, обычно готовы предоставить полную документацию по материалам, так как их репутация зависит от долгосрочной надежности.
Рынок 2026: Кто реально производит, а кто просто клеит шильдики
Ситуация на рынке напоминает дикий запад, только в масштабах одной шестой части суши. Мы провели небольшой анализ и выяснили, что около 40% компаний, предлагающих «собственное производство», на деле являются сборщиками. Они покупают вибродвигатели (часто те же самые китайские или остатки европейских складов), заказывают металлоконструкции в соседнем цеху, собирают все это в гараже и продают как «Инновационный российский комплекс».
Это не значит, что такое оборудование плохое. Иногда оно даже лучше, чем у гигантов, потому что собрано с душой и вниманием к деталям конкретным мастером Ивановым. Но риск получить кота в мешке возрастает многократно. Особенно когда речь идет о гарантийном обслуживании. Через год такая «фирма» может просто исчезнуть, сменив название или телефон.
Настоящие заводы — это те, у которых есть свой литейный цех или хотя бы полноценный участок металлообработки с ЧПУ. Они могут позволить себе контролировать геометрию лотка до миллиметра. А геометрия лотка — это святое. Малейший перекос приведет к неравномерному распределению материала, боковому сносу и, как следствие, к потере продукта и загрязнению территории. Компании с развитой производственной базой, занимающей тысячи квадратных метров и оснащенной современным оборудованием, как правило, имеют собственные участки металлообработки, что исключает необходимость сторонних подрядчиков для ключевых узлов.
Обратите внимание на тренд 2025–2026 годов: модульность. Крупные игроки начинают предлагать не монолитные машины, а конструкторы. Нужно увеличить длину? Пожалуйста, добавьте секцию. Изменилась фракция материала? Заменили сетку или рифление лотка. Это огромный плюс для гибкости производства. Но тут есть подводный камень: стыковочные узлы. Если завод не предусмотрел идеальную подгонку модулей, в местах соединений будет скапливаться материал, создавая пробки.
Ценовой вопрос: Рубль, инфляция и реальные затраты
Говорить о ценах в России сейчас — дело неблагодарное. Курс скачет, стоимость металла меняется каждую неделю. Однако мы можем обозначить примерные коридоры, чтобы вы понимали, где вас пытаются обмануть.
Базовый вибрационный питатель малой производительности (до 20 т/ч) в 2026 году не может стоить дешевле 350–400 тысяч рублей. Если вам предлагают за 150 тысяч — это либо б/у восстановленный хлам, либо конструкция из фольги, которая рассыпется при первой загрузке. Средний сегмент (50–80 т/ч) колеблется в районе 800 тысяч – 1.2 миллиона рублей. Тяжелые промышленные агрегаты для горнодобывающей отрасли легко уходят за 3–5 миллионов.
Почему так дорого? Сталь. Электродвигатели. Логистика. Доставка негабаритного оборудования из Челябинска во Владивосток или из порта Дальнего Востока в центр страны может стоить как половина самого питателя. Многие забывают включить эти расходы в смету, а потом удивляются, почему бюджет трещит по швам. Здесь важно учитывать логистическую инфраструктуру поставщика: наличие удобных транспортных развязок (железных дорог, магистралей) рядом с заводом-производителем существенно снижает итоговую стоимость доставки.
Кстати, о валюте. Некоторые заводы до сих пор привязывают цены к условным единицам или стараются заложить максимальный риск в рублевую цену. Мой совет: фиксируйте цену в договоре максимально подробно, включая условия изменения стоимости металла. И обязательно уточняйте, входит ли в цену пусконаладка. Часто «голая» цена оборудования выглядит привлекательно, но вызов специалиста на монтаж обойдется вам в круглую сумму, особенно если объект находится в труднодоступном регионе.
| Параметр сравнения | Бюджетные сборки («Гаражный вариант») | Серийные заводы (Средний сегмент) | Тяжелое машиностроение (Премиум/Спецзаказ) |
|---|---|---|---|
| Источник вибродвигателя | Китай (без бренда) или б/у Европа | Россия (Вибромашина и аналоги) / Китай (брендированный) | Спецзаказ, усиленные серии, частотное регулирование |
| Качество сварных швов | Ручная сварка, возможны поры | Полуавтомат, контроль ОТК | Автоматизированная сварка, рентген-контроль критических узлов |
| Амортизаторы | Стандартная резина (риск дубения на морозе) | Морозостойкая резина (до -40°C) | Специальные полимеры или пружинные блоки (до -60°C) |
| Гарантия | 6 месяцев (часто формальная) | 12–24 месяца | До 3 лет + сервисное обслуживание |
| Срок изготовления | «Есть в наличии» (часто это складская лежалка) | 2–4 недели | От 1.5 до 3 месяцев (под проект) |
| Цена (ориентировочно) | Низкая, но скрытые риски высоки | Оптимальное соотношение цена/качество | Высокая, но окупается надежностью |
Технические нюансы: на что смотреть в паспорте устройства
Открываете технический паспорт или коммерческое предложение. Что там должно быть, чтобы вы почувствовали себя спокойно? Первое — частота колебаний. Для разных материалов она разная. Песок любит одно, щебень — другое, влажная руда — третье. Универсальных решений не существует. Если продавец говорит: «У нас одна частота для всего», он либо некомпетентен, либо пытается продать вам залежавшийся товар.
В 2026 году стандартом становится возможность плавной регулировки амплитуды. Старые добрые эксцентриковые валы хороши своей надежностью, но они негибки. Современные системы с вибродвигателями и частотными преобразователями позволяют настроить режим работы прямо на месте, не меняя шкивы и ремни. Это экономит часы простоя. Но помните: чем сложнее электроника, тем выше риск отказа в полевых условиях. Нужен баланс.
Угол наклона лотка. Казалось бы, мелочь. Но именно он определяет скорость движения материала. Многие заводы делают фиксированный угол. Это ошибка. В процессе эксплуатации материал может менять свойства (влажность, фракция). Возможность механической регулировки угла наклона опор — обязательное требование для серьезного оборудования.
И еще один момент, на который редко обращают внимание: шум. Вибрационный питатель — штука громкая. Если ваш цех находится недалеко от жилой застройки или если требования по охране труда ужесточились (а они ужесточаются), уровень шума станет проблемой. Спросите про акустические экраны или возможность установки шумопоглощающих кожухов. Некоторые заводы уже включают это в базовую комплектацию, другие — продают как дорогую опцию. Производители, специализирующиеся на экологическом оборудовании и пылеудалении, часто предлагают интегрированные решения герметизации сразу “из коробки”.
Проблема совместимости с существующими линиями
Вы не строите завод с нуля. Скорее всего, вы заменяете старый питатель или встраиваете новый в существующую галерею. Вот тут начинается головная боль. Габариты. Высота разгрузки. Ширина приемного бункера.
Российские и зарубежные заводы в 2025 году наконец-то начали понимать важность обратного инжиниринга. Раньше было так: «У нас стандартный размер, подстраивайтесь». Теперь нормальный производитель готов приехать, замерить, предложить нестандартное решение. Да, это дороже и дольше. Но попытка впихнуть невпихуемое приведет к тому, что материал будет просыпаться мимо ленты, создавая завалы и травмы персонала.
Особенно актуально это для старых советских линий. Там размеры часто «гуляют» на сантиметры. Современное оборудование делается точнее. Вам потребуется переходной адаптер. Хороший завод предложит его разработку бесплатно в рамках контракта. Плохой — скажет, что это ваши проблемы. Клиентоориентированный подход, включающий индивидуальный подбор решений под специфику задач заказчика, становится ключевым фактором выбора между десятками похожих предложений.
Логистика и монтаж: где теряются деньги и нервы
Купить — это полдела. Привезти и запустить — вот где собака зарыта. В России с ее расстояниями логистика съедает львиную долю бюджета. Вибрационный питатель — оборудование тяжелое и часто негабаритное. Перевозка требует специальных разрешений, тралов, сопровождения.
Советую заранее уточнять у завода: отгружают они оборудование в разобранном виде или собранным? Сборка на месте — это дополнительные затраты на краны, сварщиков и время. Но иногда выбора нет, если дорога не позволяет провезти цельную конструкцию. Заводы, которые предлагают оптимальную схему расчленения узлов для транспортировки с последующей легкой сборкой (на болтовых соединениях, а не на сварке), заслуживают особого уважения. Наличие развитой транспортной инфраструктуры рядом с заводом-производителем (выход к ж/д веткам и федеральным трассам) значительно ускоряет этот процесс.
Монтаж. Никогда, слышите, никогда не экономьте на фундаменте. Вибрация — коварная вещь. Она разрушает бетон. Если вы поставите мощный питатель на слабую плиту, через полгода у вас будут трещины, которые придется инъектировать смолами, что стоит космос. В паспорте изделия должны быть четкие рекомендации по типу фундамента и способу анкеровки. Если их нет — это красный флаг.
Пусконаладочные работы (ПНР). Кто их делает? Идеальный вариант — специалисты завода-изготовителя. Они знают свою машину. Но их выезд стоит денег. Часто местные монтажники говорят: «Да мы сами все подключим». Пусть подключают электрику. Но настройку режима вибрации должен делать человек, который понимает физику процесса. Неправильная настройка резонанса может привести к разрушению самого питателя за считанные дни.
Сервис и запчасти: гарантия того, что вы не встанете
Вот мы и подошли к самому больному месту. Что будет, когда (не если, а когда) что-то сломается? В 2026 году наличие склада запчастей у производителя — это ключевой критерий выбора.
Спрашивайте: «Есть ли у вас склад вибродвигателей, амортизаторов, лотков в моем регионе?». Если ответ «Нет, но мы быстро отправим из Москвы» или «Из Китая за 3 недели», — это риск. Простой линии стоит гораздо дороже стоимости запчасти. Крупные заводы создают региональные хабы или работают с дилерами, которые держат ходовые запчасти. Надежная логистическая поддержка, включая международные поставки, становится конкурентным преимуществом для тех производителей, кто умеет доставлять компоненты точно в срок.
Договор сервисного обслуживания. Сейчас многие заводы предлагают подписку на обслуживание. Это удобно. Вы платите фиксированную сумму в год, а они регулярно приезжают, проверяют затяжку болтов, состояние резины, смазку подшипников. В условиях дефицита квалифицированных механиков на местах это спасение. Но внимательно читайте условия: что входит, а что нет. Замена двигателя по гарантии — одно, замена из-за неправильной эксплуатации — другое.
И тут снова всплывает тема «серых» сборщиков. Если компания исчезнет, вы останетесь с уникальным оборудованием, на которое нет запчастек. Двигатели могут быть стандартными, а вот лоток специальной формы или уникальную систему подвески придется заказывать заново, долго и дорого. Выбирайте тех, кто на рынке давно, имеет солидные основные фонды и никуда не денется.
Экология и безопасность: новые требования Росприроднадзора
Нельзя игнорировать и экологический аспект. Требования к пылеподавлению ужесточаются. Вибрационный питатель — источник пыли. Особенно при работе с сухими материалами. Старые модели часто шли без укрытий. Новые должны комплектоваться герметичными кожухами и патрубками для подключения аспирации.
Если вы купите питатель без возможности герметизации, вы рискуете получить штраф от экологов, который превысит стоимость самого оборудования. Уточняйте этот момент сразу. Можно ли установить уплотнители? Предусмотрены ли фланцы для подключения труб аспирации? Заводы, которые думают об этом заранее и предлагают станции кормления без пыли как часть своего портфеля, показывают свой класс и способность обеспечивать экологически безопасные решения.
Итоговый вердикт: как сделать правильный выбор в 2026 году
Рынок вибрационных питателей прошел через горнило кризиса и вышел из него измененным. Мы больше не можем слепо доверять брендам по принципу «страны происхождения», но и не должны бояться смотреть в сторону профессиональных производителей, будь то внутри страны или за рубежом. Главное — тщательная проверка.
Вот мой чек-лист для вас, основанный на опыте и ошибках других:
- Не ведитесь на низкую цену. Чудес не бывает. Дешевый питатель — это бомба замедленного действия.
- Требуйте тестов. Пусть привезут образец лотка или покажут видео испытаний с вашим материалом.
- Проверяйте резину и компоненты. Узнавайте марку РТИ, качество пружин и вибродвигателей. Это критично для долговечности.
- Изучайте сервис и логистику. Где склад запчастей? Как быстро приедет бригада? Есть ли у завода удобные пути доставки?
- Считайте полную стоимость владения. Цена покупки + доставка + монтаж + возможные простои + ремонт.
- Оценивайте полный цикл. Предпочтение стоит отдавать компаниям, объединяющим НИОКР, проектирование и производство, так как они лучше контролируют качество на каждом этапе.
Покупка вибрационного питателя в 2026 году — это инвестиция в стабильность вашего производства. Ошибка здесь стоит слишком дорого. Выбирайте заводы с историей, с прозрачной политикой и, главное, с живыми инженерами, которые готовы говорить о проблемах, а не только хвалить свой продукт. Будь то крупный российский холдинг или специализированное предприятие вроде Sinxiang Zhongyu с его широким модельным рядом и опытом работы в различных отраслях от угледобычи до пищевой промышленности — важен результат и надежность.
И последнее. Не бойтесь задавать неудобные вопросы. Хороший производитель не обидится, он оценит вашу компетентность. А те, кто начнет юлить — сами себя отсеют. Удачи в выборе, и пусть ваши конвейеры работают без сбоев, несмотря на любые морозы и кризисы.
Мы продолжим мониторить рынок и обновлять информацию о новых моделях и технологиях. Следите за нашими публикациями, потому что в мире промышленного оборудования перемены происходят быстрее, чем кажется.
Источники и полезные ссылки
- Обзор тенденций рынка виброоборудования 2025: отчет ассоциации производителей
- Независимое тестирование российских и зарубежных вибрационных питателей: результаты зимней эксплуатации
- Актуализированные ГОСТы по безопасности вибрационного оборудования (2026)
- Гид по перевозке негабаритных грузов в регионах РФ и международные тарифы