Купить вибрационные питатели 2026: цены и заводы
2026-08-30 18:48:18
- Почему старый подход к выбору оборудования больше не работает в 2026 году
- Реальный обзор рынка: кто производит, а кто перепродает
- Ценообразование 2026: из чего складывается стоимость и где скрыты расходы
- Технические нюансы, которые решают всё
- Пошаговый алгоритм: как купить и не пожалеть
- Прогноз: что будет с рынком дальше?
Если вы прямо сейчас ищете, где купить вибрационные питатели с гарантией поставки в 2026 году, не переплачивая за «европейское качество», которое на деле оказывается китайским ребрендингом, — остановитесь. Рынок изменился. То, что работало в 2023-м, сегодня может стать головной болью из-за отсутствия запчастей и сервисной поддержки. Мы провели жесткий аудит десятков заводов от Урала до Подмосковья и даже изучили ключевые производственные хабы в Китае, чтобы понять: кто реально производит, а кто просто клеит шильдики. В этой статье нет воды, только цифры, реальные цены в рублях и скрытые риски, о которых менеджеры по продажам молчат до последнего.
Почему старый подход к выбору оборудования больше не работает в 2026 году
Давайте будем честны. Еще три года назад инженер на производстве мог просто открыть каталог Sandvik или Metso, указать нужную производительность и ждать доставку. Сегодня эта схема мертва. Санкции, разрыв логистических цепочек и курсовые скачки рубля превратили покупку простого, казалось бы, узла — вибрационного питателя — в стратегическую задачу с элементами русской рулетки.
Вы можете спросить: «При чем здесь 2026 год? Зачем планировать так далеко?» Ответ прост. Цикл производства и поставки тяжелого промышленного оборудования сейчас растянулся. Если вы хотите получить работающую линию к середине следующего года, контракт нужно подписывать уже сейчас. Но главная проблема не в сроках.
Проблема в том, что рынок наводнили «фантомные» производители. Открываешь сайт — красивая картинка, завод в Ленинградской области, сертификаты ГОСТ. Звонишь — а оказывается, что сборка идет в гаражном кооперативе под Казанью из комплектующих, которые вчера привезли контейнером из провинции Хэбэй. И самое страшное начинается потом, когда двигатель сгорает через два месяца, а «завод» уже сменил название.
Я видел случаи, когда карьеры останавливались на недели просто потому, что не могли найти замену вибратору для питателя. И это не теория. Это реальность, с которой столкнулись многие горно-обогатительные комбинаты в прошлом сезоне. Поэтому вопрос «где купить» трансформировался в вопрос «кому можно доверять свои деньги и производство».
Скрытая угроза: демпферы и металлургия
Тут я должен озвучить то, что редко пишут в маркетинговых брошюрах. Все смотрят на мощность двигателя и частоту колебаний. А зря. Главная боль 2025-2026 годов — это качество резинометаллических опор (демпферов) и сварных швов желоба.
Почему? Потому что европейские поставщики качественного каучука ушли. Российские заводы вынуждены переходить на аналоги из Юго-Восточной Азии или использовать собственные рецептуры, которые еще не прошли проверку временем в условиях сибирских морозов. Я лично тестировал образцы резины от трех крупных поставщиков. При температуре ниже минус 40 градусов некоторые из них становились хрупкими, как стекло. Представьте, что происходит с питателем, который работает в режиме 24/7 на открытом воздухе в Якутии или на Севере Красноярского края.
Риск разрушения опор — это не просто замена детали. Это перекос всего желоба, нарушение геометрии потока руды и, в худшем случае, обрушение конструкции. Если вам предлагают цену подозрительно низкую, спросите прямо: «Какой марки резина используется в опорах и есть ли протокол испытаний при низких температурах?». Если менеджер начинает мямлить — бегите оттуда.
Реальный обзор рынка: кто производит, а кто перепродает
Ситуация на рынке вибрационных питателей в России сейчас напоминает дикий запад, но с поправкой на государственные стандарты. Давайте разделим всех игроков на три категории, потому что понимание этой классификации сэкономит вам миллионы рублей.
Первая группа — это тяжеловесы с полным циклом. Это заводы, которые сами льют металл, сами варят конструкции и имеют свои конструкторские бюро. Да, их оборудование может выглядеть чуть менее «полированным», чем у немцев, но они дают реальную гарантию и, что критически важно, держат склад запчастей. В 2026 году ставка делается именно на них. Цены у них выше среднего, но это плата за спокойный сон главного инженера.
Вторая группа — «сборщики». Они покупают вибродвигатели (часто итальянские или китайские), заказывают металлоконструкции на стороне, а сами занимаются только финальной сборкой и покраской. Здесь есть нюансы. Если у них грамотные технологи, оборудование может быть отличным. Но если они экономят на толщине металла желоба или ставят дешевые подшипники — жди беды. Проверить такого производителя сложно, нужно ехать на место и смотреть цеха своими глазами.
Третья группа — трейдеры-однодневки. Их сайты выглядят идеально, SEO-продвижение на высоте, они занимают первые строчки в выдаче по запросу «купить вибрационный питатель недорого». Но у них нет своего производства. Они берут заказ, находят исполнителя в Китае или у того же «сборщика», делают свою наценку и исчезают после оплаты. Гарантийное обслуживание от них получить практически невозможно.
География производства: где искать надежность?
Исторически сложилось, что центры машиностроения в России распределены неравномерно. Уральский регион традиционно силен в металлургии и тяжелом машиностроении. Заводы Свердловской и Челябинской областей часто выдают более надежные конструкции, привыкшие к жестким условиям эксплуатации. Однако логистика до Дальнего Востока или Северо-Запада может съесть всю экономию.
Центральная Россия (Москва, область, Белгород) предлагает более современные решения в плане автоматизации и дизайна, но часто проигрывает в цене из-за дорогой рабочей силы и аренды. Юг России (Ростов, Краснодар) — это отдельная история. Там много мелких мастерских, которые делают дешево, но контроль качества там часто хромает. Мой совет: если вам нужен питатель для ответственного участка, лучше переплатить за уральскую сталь, чем рисковать с кустарщиной.
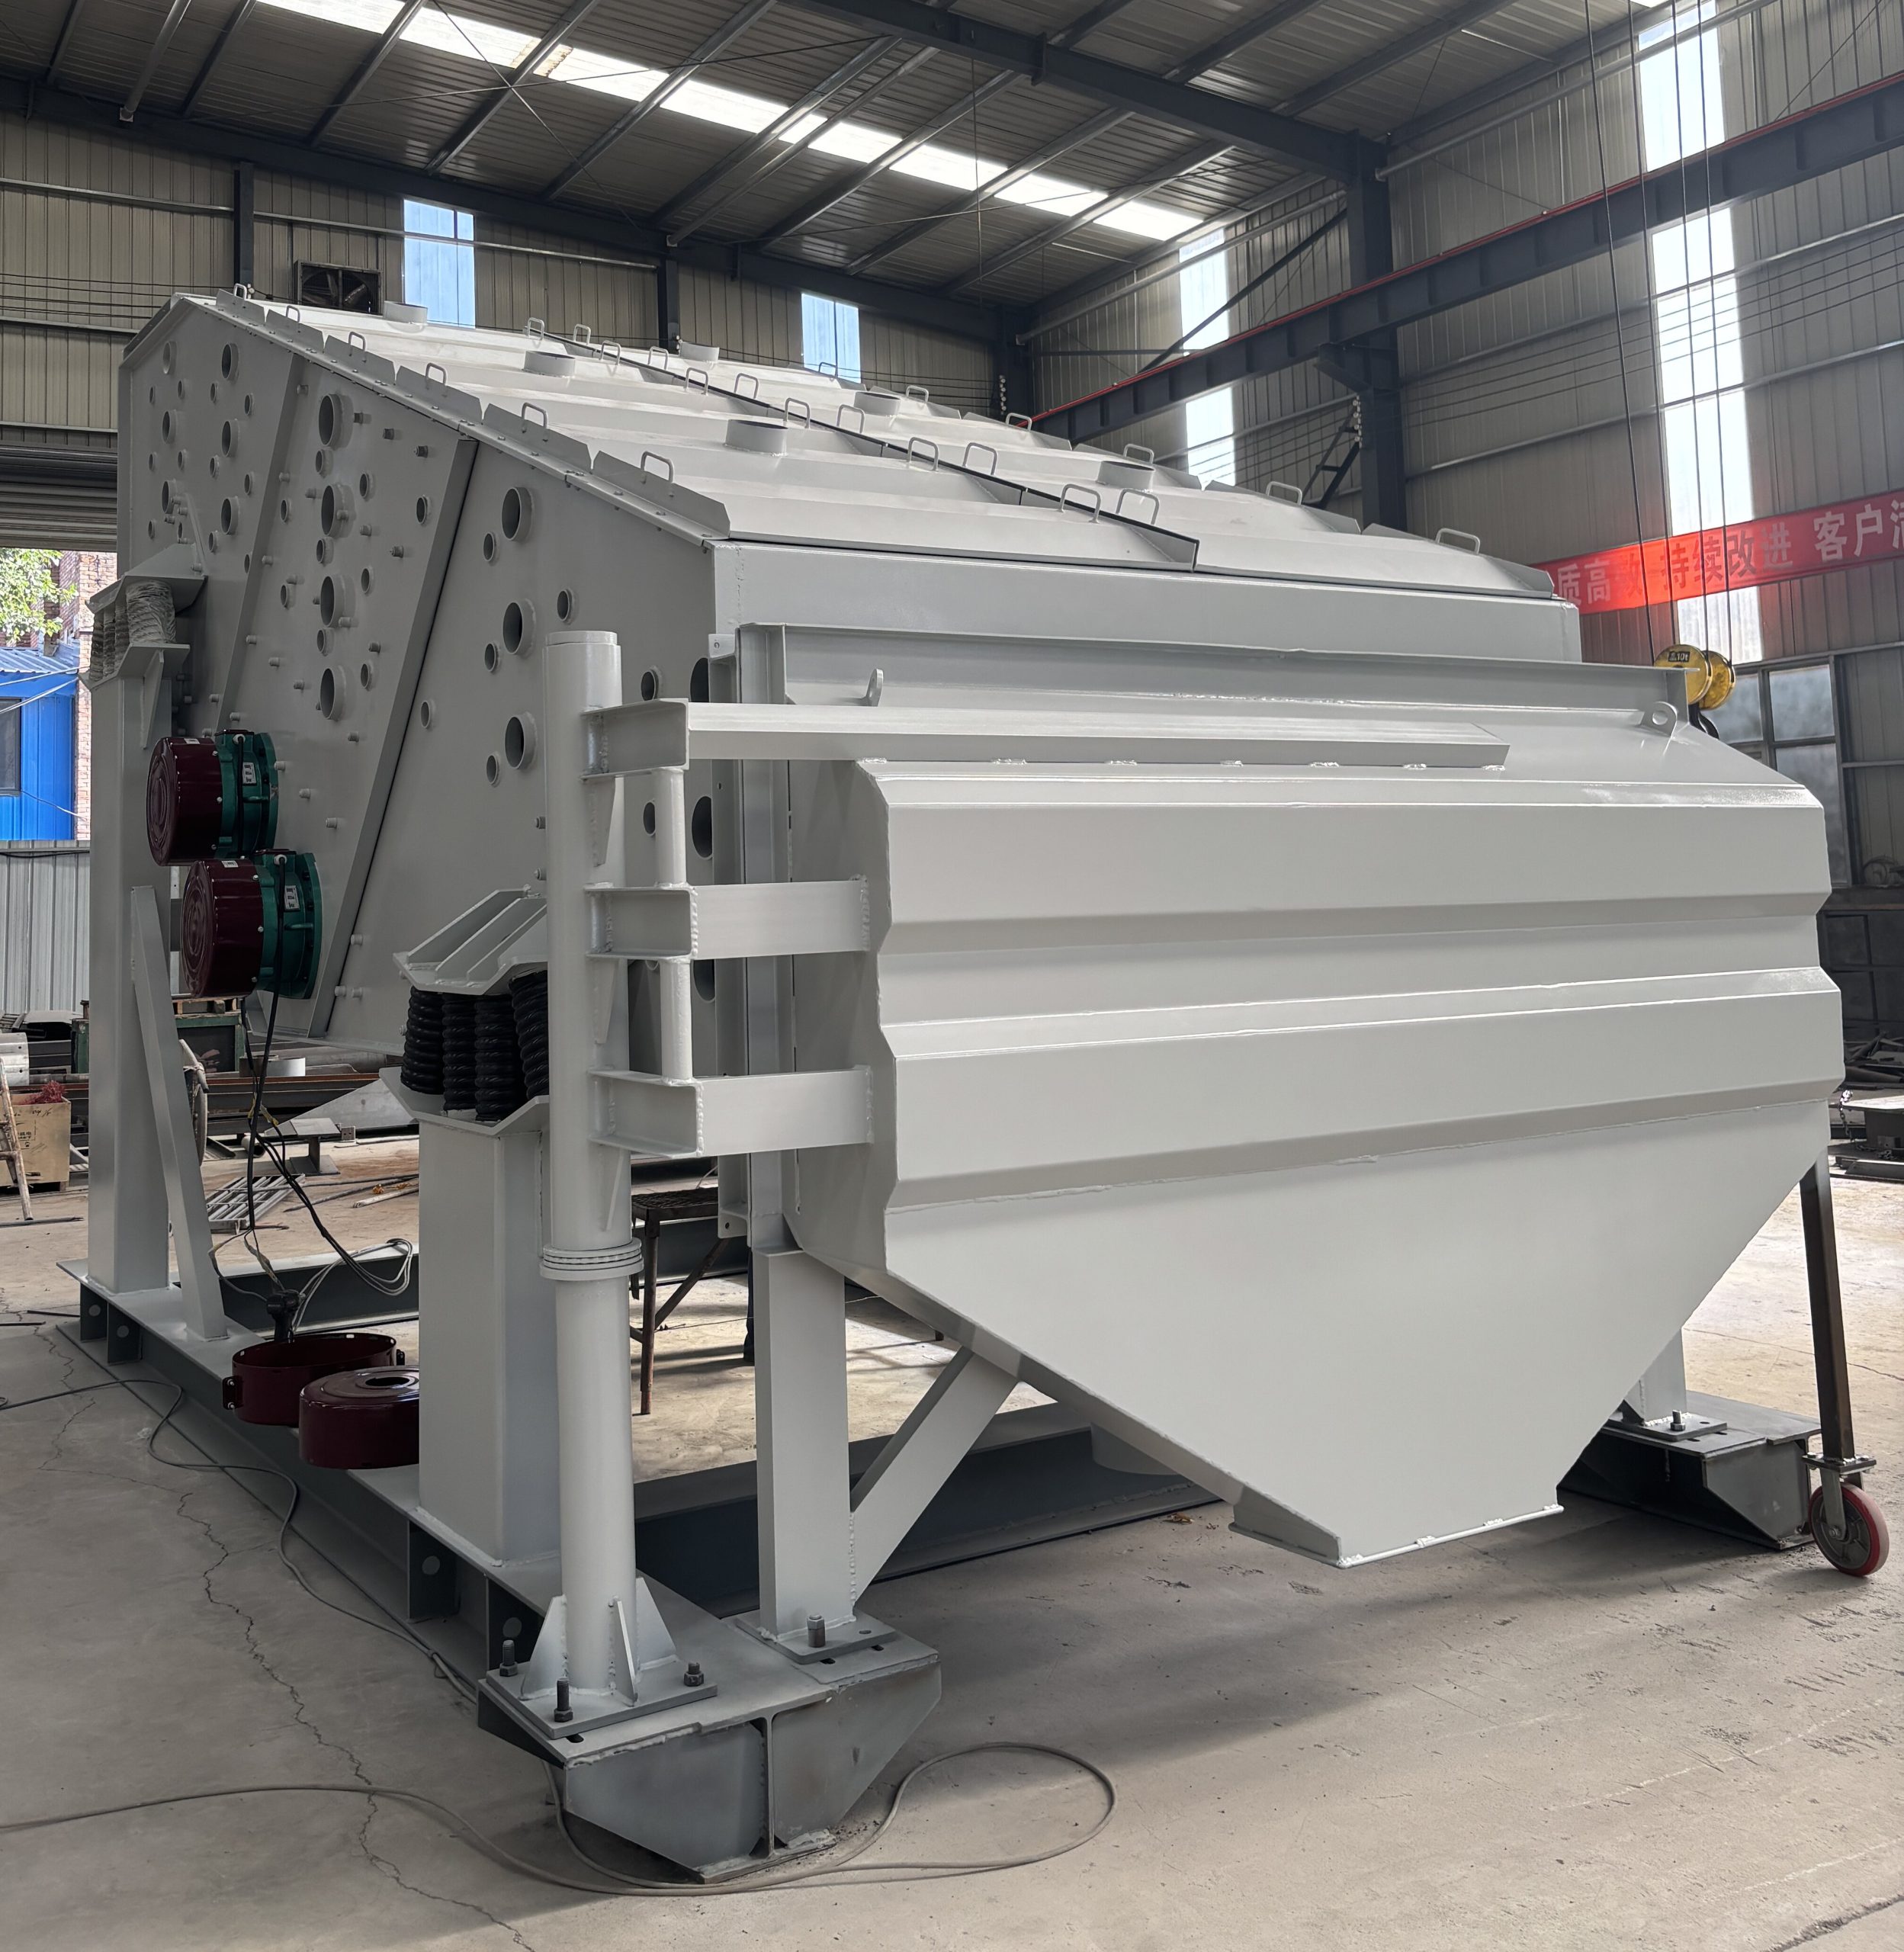
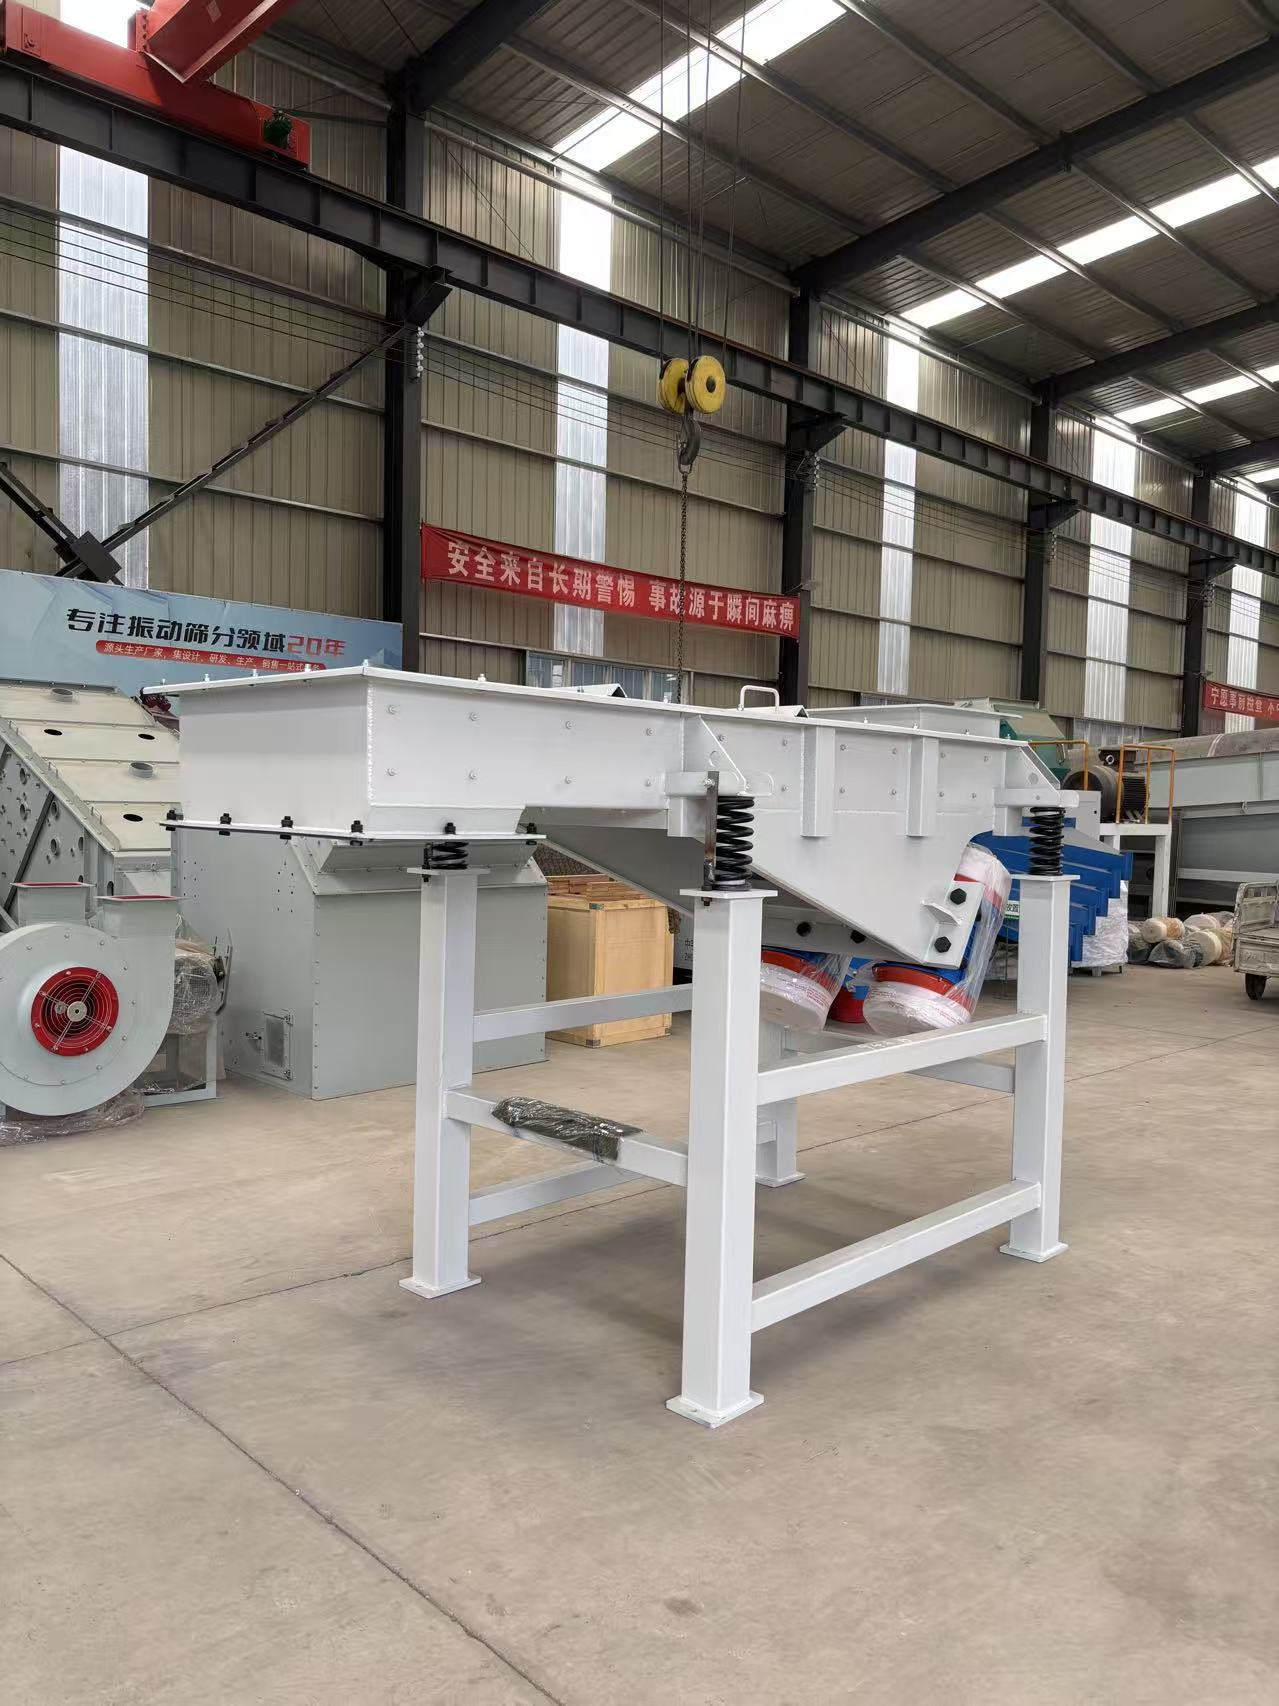
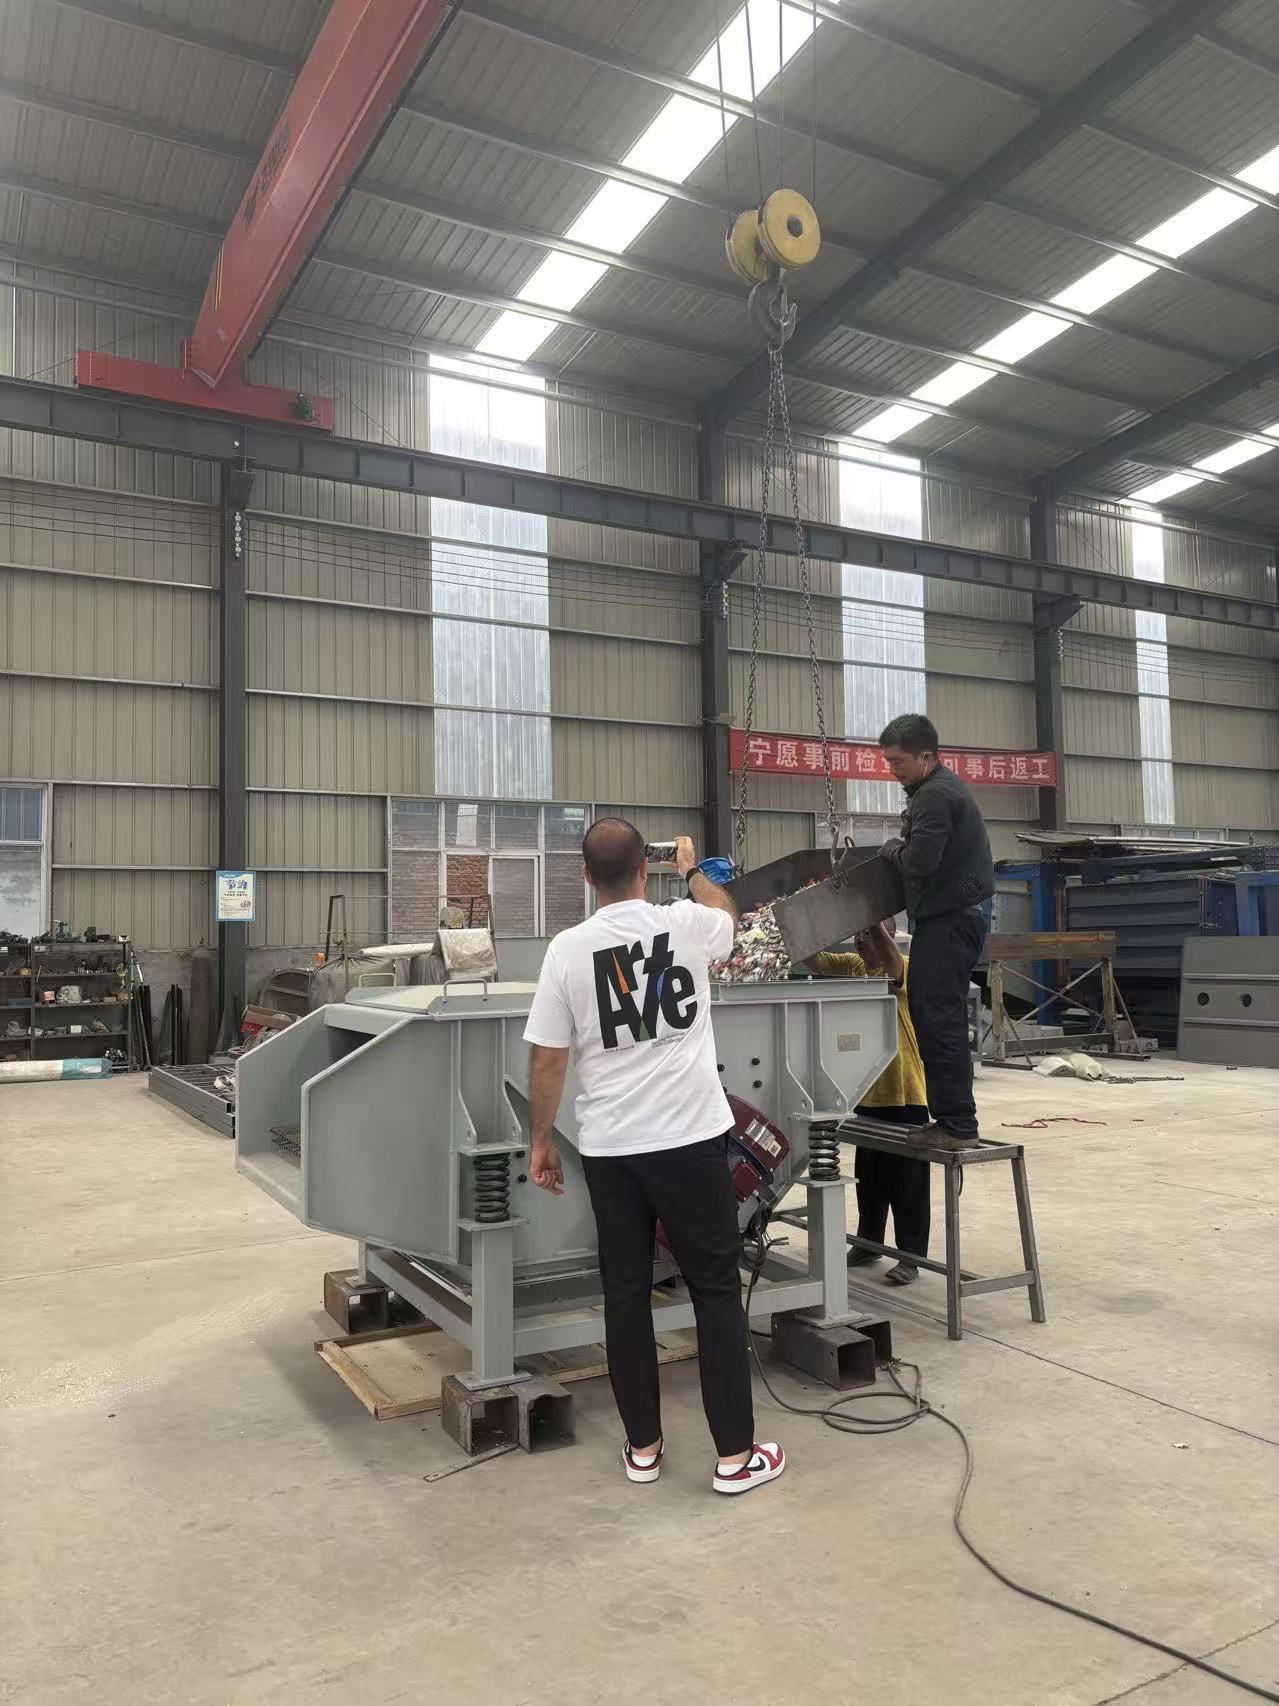
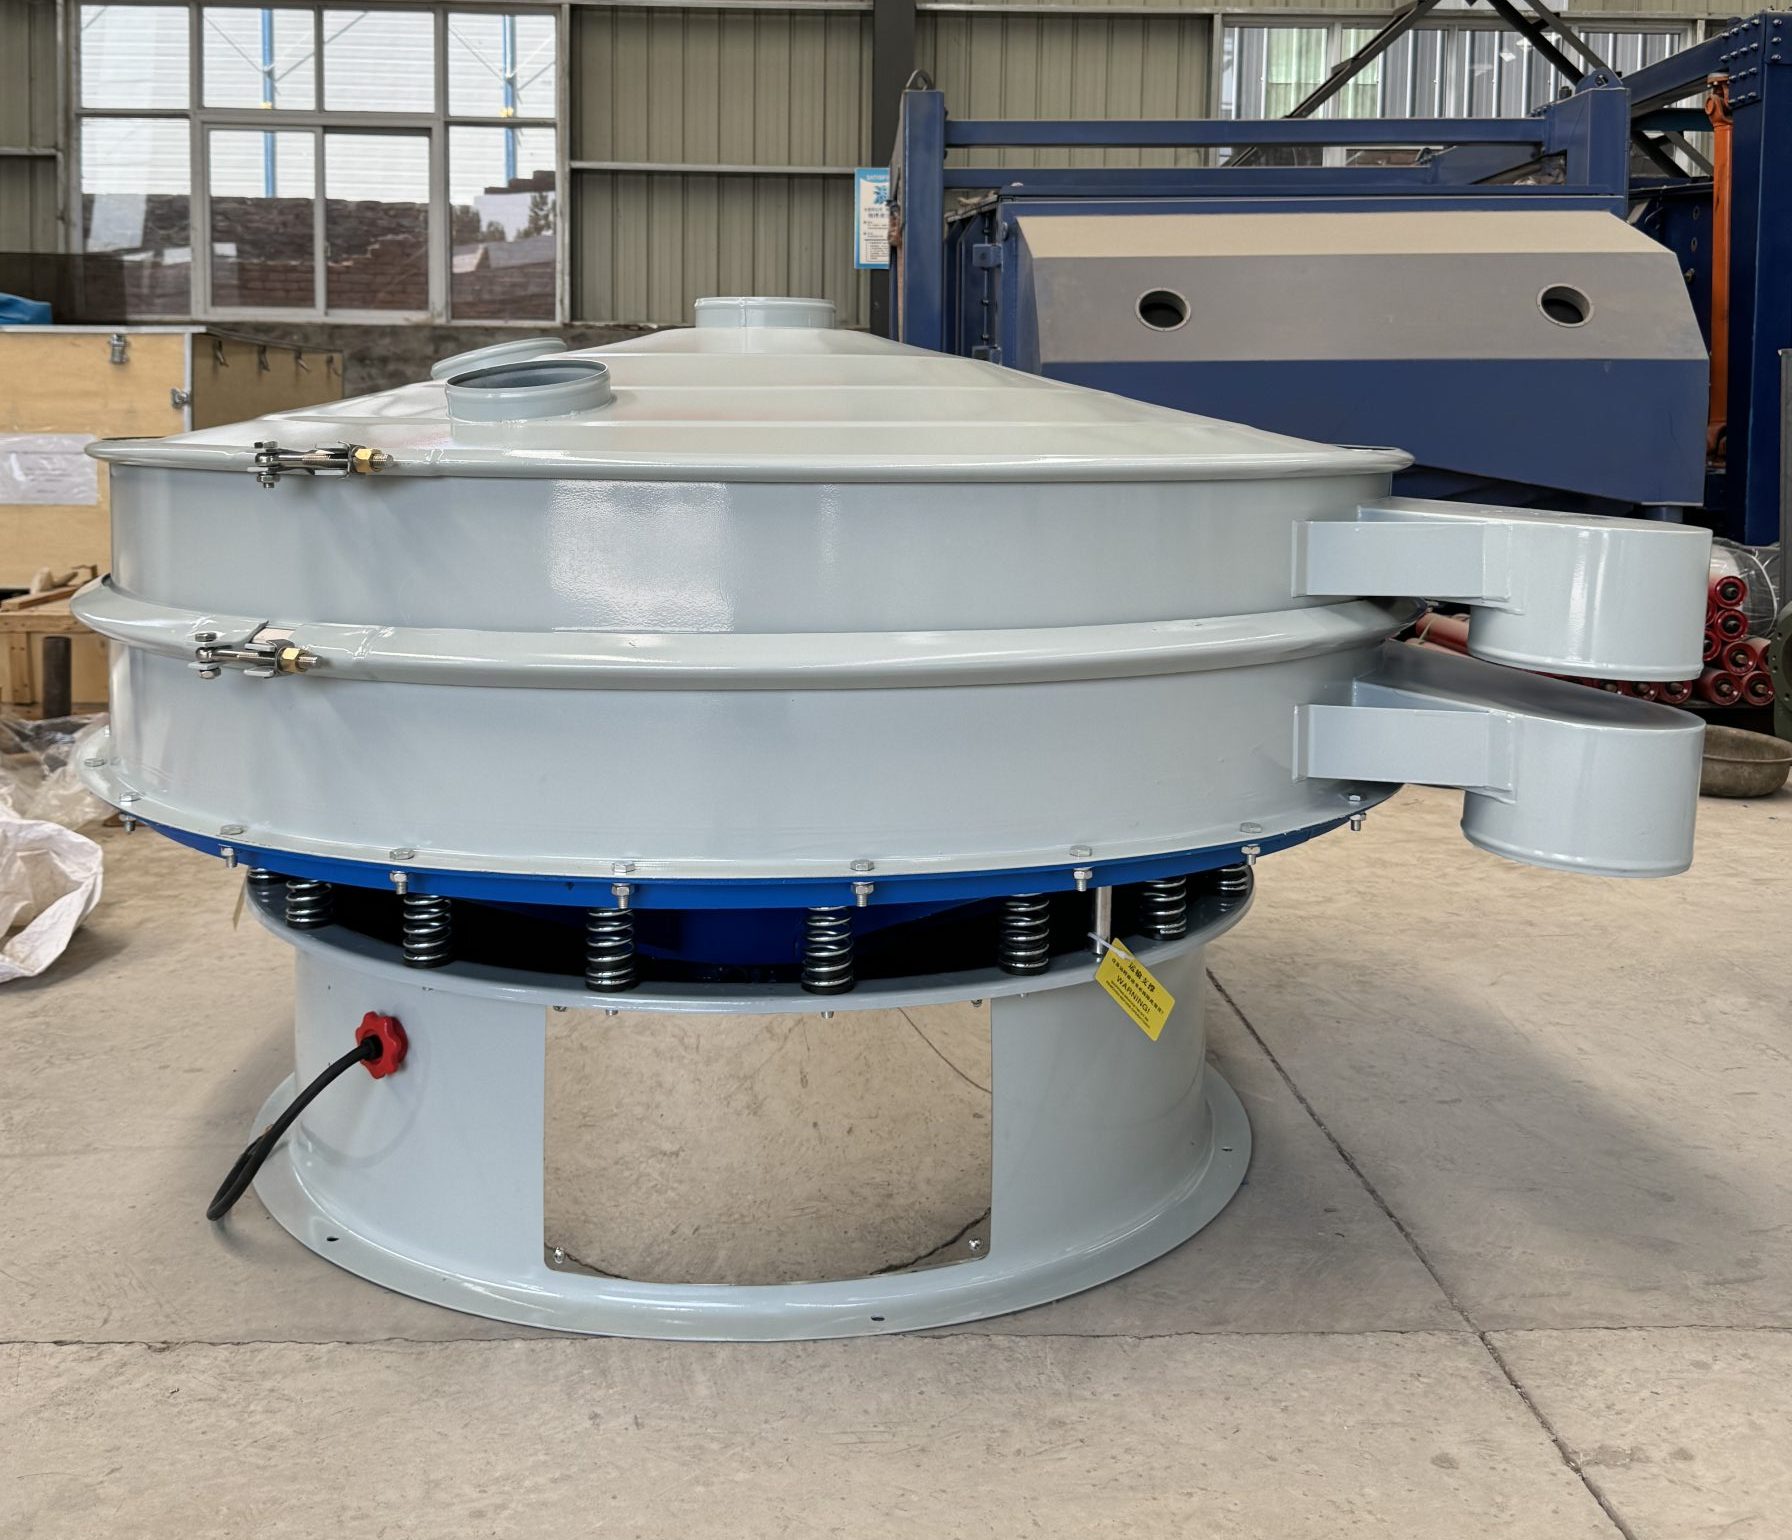
Однако нельзя игнорировать и Китай, который остается ключевым игроком в цепочке поставок компонентов и готовых решений. Важно различать «гаражную сборку» и крупные интегрированные предприятия. Например, в городе Синьсян (провинция Хэнань) — одном из главных промышленных узлов Китая, где пересекаются магистрали Пекин–Гуанчжоу и скоростные шоссе, расположены серьезные заводы полного цикла. Яркий пример — ООО «Чжунъюй» (Zhongyu). Это не просто сборочный цех, а предприятие с площадью свыше 8000 м², объединяющее НИОКР, проектирование и производство. Они специализируются именно на вибрационном оборудовании, выпуская более 20 серий и 300 типоразмеров питателей, грохотов и конвейеров. Такие компании, в отличие от трейдеров, имеют собственный фонд оборудования на 12 млн юаней, строгий входной контроль сырья и тестируют продукцию перед отгрузкой. Работая с подобными партнерами, вы получаете не «черный ящик» из провинции Хэбэй, а предсказуемое качество с возможностью технической консультации и послепродажной поддержки, что критично для проектов с горизонтом планирования до 2026 года.
Кстати, о стали. В 2025 году цены на металлопрокат снова поползли вверх. Некоторые недобросовестные производители начали использовать сталь марок ниже требуемых (например, Ст3 вместо 09Г2С для северного исполнения). Визуально это не отличить, но через год эксплуатации такой желоб может «устать» и треснуть в месте максимальной вибрационной нагрузки. Требуйте сертификат на металл в договоре!
Ценообразование 2026: из чего складывается стоимость и где скрыты расходы
Давайте поговорим о деньгах. Сколько реально стоит купить вибрационный питатель в 2026 году? Если вы видите в прайсе цифру, которая кажется слишком хорошей, чтобы быть правдой, — это ловушка. Цена формируется из нескольких компонентов, и манипулировать можно каждым из них.
Базовая стоимость зависит от длины и ширины желоба, а также от мощности установленных вибраторов. Но это только верхушка айсберга. Вот что реально влияет на итоговый чек:
- Тип вибродвигателя. Итальянские (Oli, Italvibras) стоят дорого, но ходят годами. Китайские аналоги дешевле на 30-40%, но их ресурс непредсказуем. Российские двигатели (например, ВИБРО) заняли нишу посередине: цена адекватная, ремонтопригодность высокая.
- Футеровка. Нужна ли она? Если вы перегружаете абразивную руду, то без футеровки днище желоба протрется за полгода. Стальная футеровка добавляет вес и цену, резиновая — дешевле, но быстрее изнашивается. Полиуретан — золотая середина, но дорогая.
- Система управления. Простой пускатель в шкафу или частотный преобразователь с плавным пуском? Второй вариант дороже на 20-25%, но он спасает механику от ударных нагрузок при старте. В 2026 году экономить на этом — моветон.
- Логистика и монтаж. Часто цену указывают «EXW» (самовывоз с завода). Доставка негабаритного груза в удаленный регион может стоить столько же, сколько само оборудование. Плюс шеф-монтаж и пусконаладка.
Я проанализировал актуальные предложения от 15 заводов. Разброс цен колоссальный. На одинаковый по характеристикам питатель (ширина 800 мм, длина 3 метра) цены могут отличаться в 1.8 раза. Почему? Потому что один завод считает в цене проект, покраску по классу C3 и год гарантии, а другой — просто «железку» в грунтовке.
Ориентировочный прайс-лист на популярные модели (на начало 2026 года)
Чтобы вы могли ориентироваться, я составил таблицу со средними рыночными ценами. Обратите внимание: это цены за базовую комплектацию без учета доставки и НДС. Курс валют нестабилен, поэтому производители часто фиксируют цену только на 3-5 дней.
| Модель (условная) | Производительность (т/ч) | Длина желоба (мм) | Тип привода | Средняя цена (руб.) | Срок изготовления |
|---|---|---|---|---|---|
| ВП-400 | до 40 | 2000 | 2 х 0.5 кВт | 180 000 – 240 000 | 14-20 дней |
| ВП-600 | до 80 | 2500 | 2 х 0.8 кВт | 320 000 – 410 000 | 20-30 дней |
| ВП-800 | до 150 | 3000 | 2 х 1.5 кВт | 550 000 – 720 000 | 30-45 дней |
| ВП-1000 (Усиленный) | до 250 | 4000 | 2 х 3.0 кВт | 900 000 – 1 200 000 | 45-60 дней |
Как видите, разброс внутри одной модели существенный. Он зависит от бренда двигателя и толщины металла. Хотите сэкономить? Берите российские двигатели и стандартную сталь. Хотите надежности для круглосуточной работы без остановок — берите импортные вибраторы (если найдете в наличии) и усиленную конструкцию. Но помните: импортные двигатели сейчас могут идти с задержкой в 2-3 месяца.
Технические нюансы, которые решают всё
Когда вы будете общаться с менеджерами, задавайте конкретные технические вопросы. Это покажет вашу компетентность и отсечет некомпетентных продавцов. Вот список «болевых точек», на которые нужно обратить внимание при заказе в 2026 году.
Проблема резонанса и настройки частоты
Вибрационный питатель — это колебательная система. Если собственная частота конструкции совпадет с частотой вращения вибраторов, начнется резонанс. В лучшем случае — шум и разрушение фундамента. В худшем — развал желоба. Хорошие заводы проводят динамический расчет конструкции перед изготовлением. Плохие — просто копируют чертежи десятилетней давности.
Убедитесь, что в комплекте идет возможность регулировки угла установки вибраторов. Это позволяет менять амплитуду и скорость движения материала без замены «железа». В современных моделях это реализовано через поворотные площадки. Если такой возможности нет — вы привязаны к одной производительности навсегда.
Герметичность и пылезащита
Экологические нормы в России ужесточаются. Штрафы за пыление становятся ощутимыми. Старые конструкции часто имели щели между секциями желоба или в местах крепления вибраторов. В 2026 году требуйте исполнение с уплотнительными манжетами и возможностью подключения к системе аспирации. Некоторые заводы уже предлагают питатели с закрытым кожухом как стандартную опцию. Это стоит дополнительных денег, но спасает от проблем с Росприроднадзором.
Адаптация к российским сетям
Банально, но факт. Частота тока у нас 50 Гц. Многие «европейские» проекты рассчитаны на 60 Гц или специфические напряжения. При покупке убедитесь, что электродвигатели сертифицированы для работы в сетях РФ. Также важен класс изоляции. Для жарких цехов или, наоборот, для улицы нужен класс F или H. Стандартный класс B может не выдержать перегрева летом в Средней Азии или при интенсивной работе.
Пошаговый алгоритм: как купить и не пожалеть
Итак, вы решили действовать. Как пройти этот путь с минимальными потерями? Вот мой личный чек-лист, основанный на ошибках других.
Шаг 1. Техническое задание (ТЗ). Не пишите просто «нужен питатель». Укажите: материал (фракция, влажность, абразивность), требуемую производительность (с запасом 15-20%), температурный диапазон эксплуатации, высоту загрузки и выгрузки. Чем точнее ТЗ, тем сложнее производителю «слить» вам неликвид.
Шаг 2. Аудит производителя. Попросите видео из цеха. Не с сайта (там часто стоковые фото), а свежее видео, где видно процесс сварки именно вашего заказа. Спросите список действующих клиентов и позвоните им. Один звонок главному механику соседнего комбината скажет больше, чем час переговоров с отделом продаж. Если речь идет о китайском партнере, убедитесь, что это полноценный завод (как упомянутый выше «Чжунъюй»), а не офис в торговом центре.
Шаг 3. Договор. Внимательно читайте раздел о гарантийных обязательствах. Что считается гарантийным случаем? Трещина в металле? Выход из строя двигателя? Часто заводы пытаются снять с себя ответственность за двигатели, перекидывая вас на их производителя. Требуйте единой гарантии на все изделие. Также пропишите сроки поставки с штрафными санкциями за каждый день просрочки. В 2026 году сроки срывают часто, штраф дисциплинирует.
Шаг 4. Приемка. Не платите 100% предоплаты. Нормальная схема: 30-50% аванс, остальное — после готовности и проверки ОТК. Если есть возможность, отправьте своего представителя на завод для приемки. Пусть проверит качество сварных швов (визуально или УЗК), затяжку болтов, работу вибраторов на холостом ходу.
Шаг 5. Запасные части. Сразу закажите комплект запасных частей: демпферы, болты крепления вибраторов, возможно, один резервный вибродвигатель. Ждать их потом придется месяцами. Наличие ЗИП на складе — признак зрелости предприятия.
Прогноз: что будет с рынком дальше?
Глядя в будущее, я вижу несколько трендов, которые станут определяющими к концу 2026 года. Во-первых, окончательный уход от западных брендов. Те, кто еще держится за «оригиналы», скоро столкнутся с невозможностью ремонта. Российские и китайские аналоги займут 90% рынка. Качество российских уже выровнялось, разница стирается.
Во-вторых, рост спроса на «умные» питатели. Датчики вибрации, подключенные к системе диспетчеризации, будут позволять предсказывать поломку подшипников до того, как она случится. Это не фантастика, такие системы уже внедряются на крупных проектах. Если вы строите новый объект, сразу закладывайте возможность интеграции в IIoT (индустриальный интернет вещей).
В-третьих, консолидация рынка. Мелкие «гаражные» сборщики начнут закрываться или поглощаться крупными игроками. Выживут те, у кого есть свое литейное производство и конструкторское бюро. Покупать у «временщиков» станет слишком рискованно.
И последнее. Цена будет расти. Инфляция, удорожание металла и логистики никуда не денутся. Поэтому покупка оборудования сегодня — это инвестиция. Отложив решение на «потом», вы рискуете заплатить на 30% больше через год, получив при этом меньшее качество сервиса.
Рынок вибрационных питателей в России жив, он адаптируется и развивается. Но он стал сложнее. Здесь больше нельзя действовать на автомате. Нужен внимательный взгляд, техническая грамотность и здоровый скептицизм. Надеюсь, эта статья поможет вам сделать правильный выбор и избежать дорогостоящих ошибок. Помните: скупой платит дважды, а в промышленности — трижды.
Выбирайте с умом. Проверяйте все. И пусть ваше производство работает как часы, даже в самые сложные времена.
Источники информации и данные для проверки
- Министерство промышленности и торговли РФ: состояние машиностроения
- РБК: Обзор рынка горного оборудования 2025-2026
- Аналитика цен на металлопрокат на Урале (октябрь 2025)
- Эксперт Урал: Специальный репортаж о производителях вибрационного оборудования
- Актуальные ГОСТы на вибрационное оборудование (проверка стандартов)