Заводы производителей конвейерной ленты
Когда говорят про заводы производителей конвейерной ленты, многие представляют просто рулоны резины. На деле же это многослойные композитные системы, где каждый слой работает на растяжение, трение или температурное сопротивление. В прошлом месяце видел, как на одном из уральских ГОКов лента ContiTech Class 800 вышла из строя именно из-за несовместимости соединительных замков - производитель заложил стальные сердечники, а карьер использовал механические замки под полимерные усилители. Такие нюансы редко учитывают в спецификациях.
Каркас как основа долговечности
Синьсянское ООО по механическому оборудованию Чжунъюй в своих каталогах правильно акцентирует внимание на EP-армировании. Трехслойный полиэстер-нейлоновый корд действительно держит ударные нагрузки лучше, чем традиционный брезент ТК-200. Но в их же практике был курьезный случай: для угольного разреза в Кемерово отгрузили партию с повышенным содержанием антипиренов, а температура в лампочках сушильной камеры оказалась ниже паспортной. В результате термостойкость упала на 15% против заявленных 180°C.
Сейчас многие производители переходят на цельностянутые каркасы вместо сборных секций. Это снижает количество стыков, но требует пересмотра всей технологии вулканизации. На том же заводе в Синьсяне после модернизации прессов удалось добиться равномерности прогрева по ширине 2200 мм - критически важный параметр для лент типа Steel Cord.
Кстати, о стальных кордах: их противокоррозионная обработка до сих пор остается головной болью. Цинкование методом горячего погружения дает толщину покрытия 40-60 мкм, но при динамических нагрузках в зоне декиттера появляются микротрещины. Альтернатива - электролитическое цинкование с пассивацией, но адгезия к резине хуже. В прошлом квартале пробовали комбинированный метод для заказа из Норильска, пока данные по износу противоречивые.
Резиновые смеси под конкретные среды
Морозостойкость до -60°C - не маркетинг, а необходимость для арктических проектов. Но здесь важно не переборщить с пластификаторами: увеличение доли дибутилфталата сверх 12% действительно снижает температуру стеклования, но резко падает сопротивление истиранию. Для карьерных лент это смертельно - помните инцидент на 'Алроса' в 2022 году? Как раз из-за переплава резиновой смеси в зоне погрузки породы.
Синьсянское ООО по механическому оборудованию Чжунъюй в своем техническом портфолио правильно указывает на разделение верхних и нижних обкладок. Для рабочей стороны действительно нужна повышенная абразивная стойкость - тут оптимальны смеси на основе SBR с добавлением кремнезема. А для беговой стороны важнее низкое трение и антистатические свойства, особенно для подземных выработок.
Сейчас экспериментируем с наноразмерными модификаторами на основе фуллеренов. В лабораторных тестах прирост стойкости к многократному изгибу достигает 23%, но стоимость производства пока неприемлема для серийных изделий. Хотя для специальных применений - например, в аэропортовых системах сортировки багажа - уже есть пилотные заказы.
Геометрия и система соединений
Ширина 3200 мм - не предел для современных линий, но здесь встает вопрос транспортировки. Для того же Синьсянского завода с его производственными мощностями логистика становится ключевым ограничителем. Пришлось разрабатывать систему стыковки 'внахлест' с термоотверждаемыми клеями прямо на объекте - классическая вулканизация в полевых условиях для таких размеров невозможна.
Кстати, о стыках: до сих пор встречаю проекты, где не учитывают коэффициент удлинения при нагреве. Для лент с ПВХ-основой это 0.18-0.22 мм/м°C, для полиуретановых - до 0.35. Разница кажется незначительной, но при длине трассы 850 м и сезонных перепадах температур в 80°C (Сибирь, Дальний Восток) набегает 15-20 см лишнего провисания. Приходится пересчитывать натяжные системы с запасом хода.
Особняком стоят замковые соединения типа Flexco? - их установка требует прецизионной вырубки отверстий. На своем опыте скажу: лучше использовать гидравлические пробойники с ЧПУ, чем ручные инструменты. Погрешность в 1.5 мм по осям уже через месяц эксплуатации приводит к расслоению стыка. Дорого, но дешевле, чем останавливать конвейер на перестыковку.
Контроль качества на каждом этапе
Площадь 8000 м2 у Чжунъюй - это не просто метраж, а продуманная цепочка операций. Отмечаю, что у них сырье проходит входной контроль на реометре Монсанто еще до попадания в смеситель. Важный нюанс, который многие игнорируют: индекс вулканизации должен проверяться партиями, а не выборочно. Разброс свойств между разными поставками каучука достигает 12% даже у одного производителя.
На этапе каландрирования критичен контроль толщины обкладок. Автоматизированные системы с лазерными сканерами сейчас есть у всех крупных игроков, но часто экономят на калибровке. Результат - разнотолщинность до 0.8 мм при норме 0.3 мм. Для пищевых лент это вообще недопустимо - там допуск 0.15 мм.
Испытания на горючесть - отдельная тема. По стандартам MSHA требования жестче, чем по ГОСТ . Особенно по дымообразованию - максимум 450 Ds при тепловой нагрузке 21 кВт. На практике это означает специальные добавки типа гидроксида алюминия, которые ухудшают эластичность. Приходится искать компромисс между безопасностью и гибкостью.
Адаптация под российские реалии
Основные фонды в 12 миллионов юаней - цифра, которая говорит о серьезности подхода. Но в России важно учитывать не только технические спецификации, но и климатические особенности. Например, для северных регионов нужны морозостойкие сорта резины, сохраняющие эластичность при -60°C. У многих азиатских производителей такой опыт отсутствует.
Синьсянское ООО по механическому оборудованию Чжунъюй постепенно нарабатывает эту экспертизу. В их каталогах появились позиции с индексом 'Arctic', но пока нет полноценных испытаний в условиях Крайнего Севера. Это важно, потому что стандартные тесты при -25°C не отражают реального поведения материалов при длительном воздействии экстремальных температур.
Еще один момент - совместимость с российским оборудованием. Часто импортные ленты не стыкуются с отечественными барабанами из-за разницы в коэффициентах трения. Приходится либо менять футеровку, либо подбирать специальные покрытия. Это тот случай, когда универсальных решений не существует - каждый объект требует индивидуального расчета.
Перспективы и узкие места
Совмещение R&D и производства на одной площадке - правильный путь. Это позволяет быстро тестировать прототипы и вносить коррективы в технологический процесс. Например, недавно пробовали добавлять углеродные нанотрубки в состав резиновых смесей для повышения электропроводности. Лабораторные результаты обнадеживают, но масштабирование пока проблематично.
Стоит обратить внимание на цифровизацию - внедрение RFID-меток в структуру ленты. Это позволяет отслеживать пробег, нагрузку и остаточный ресурс. Пилотный проект с одним из алмазодобывающих предприятий показал снижение внезапных отказов на 34%. Правда, стоимость меток пока высока для массового применения.
Главный вызов ближайших лет - утилизация. Резинотехнические изделия плохо поддаются переработке, а объемы отходов растут. Некоторые европейские производители экспериментируют с биоразлагаемыми полимерами, но их прочностные характеристики пока не удовлетворяют промышленным требованиям. Возможно, стоит присмотреться к опыту японских компаний, которые разрабатывают технологии холодной девулканизации.
Соответствующая продукция
Соответствующая продукция
Самые продаваемые продукты
Самые продаваемые продукты-
 Резиновая пружина для вибросита
-
 Встроенный вибрационный грохот ZYPS
-
 Стандартная рама для сита из нержавеющей стали — сменный ситовый узел для лабораторного сортирования частиц
-
 Вибрационный экран специальный пинбол
-
 Линейный вибрационный грохот из нержавеющей стали 316
-
 Зубчатая роликовая дробилка
-
 Вибрационный конвейер для пищевых продуктов
-
 Грохот для горных пород
-
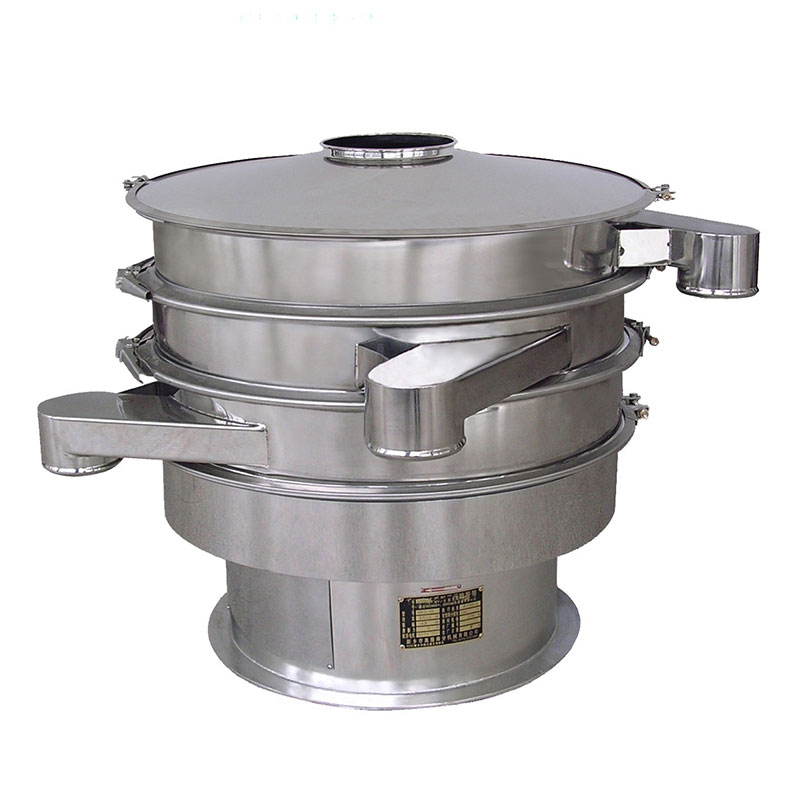 Круговой вибрационный грохот ZYXS
-
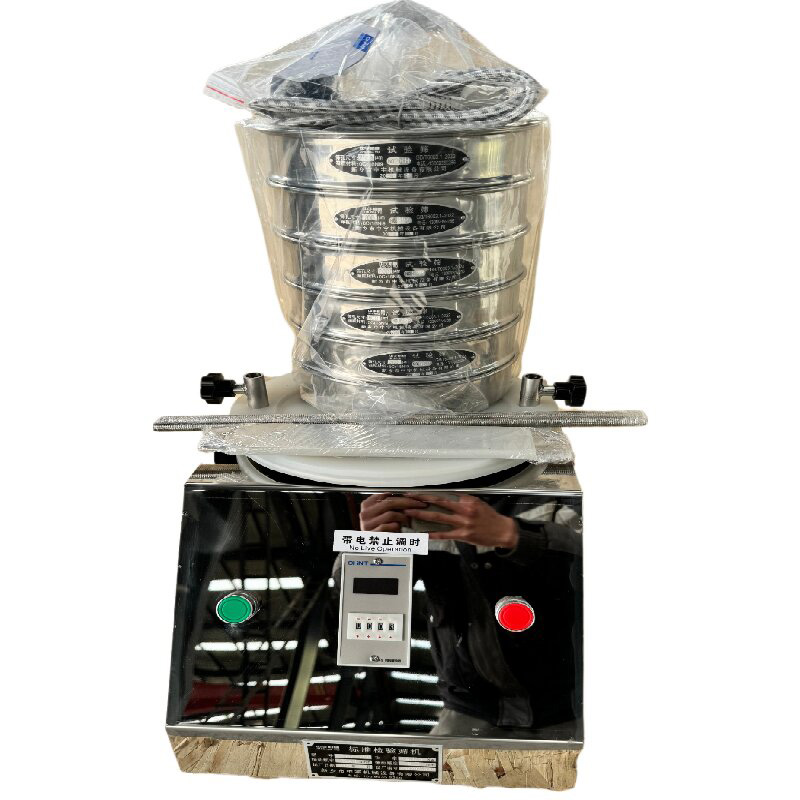 Стандартное контрольное сито
-
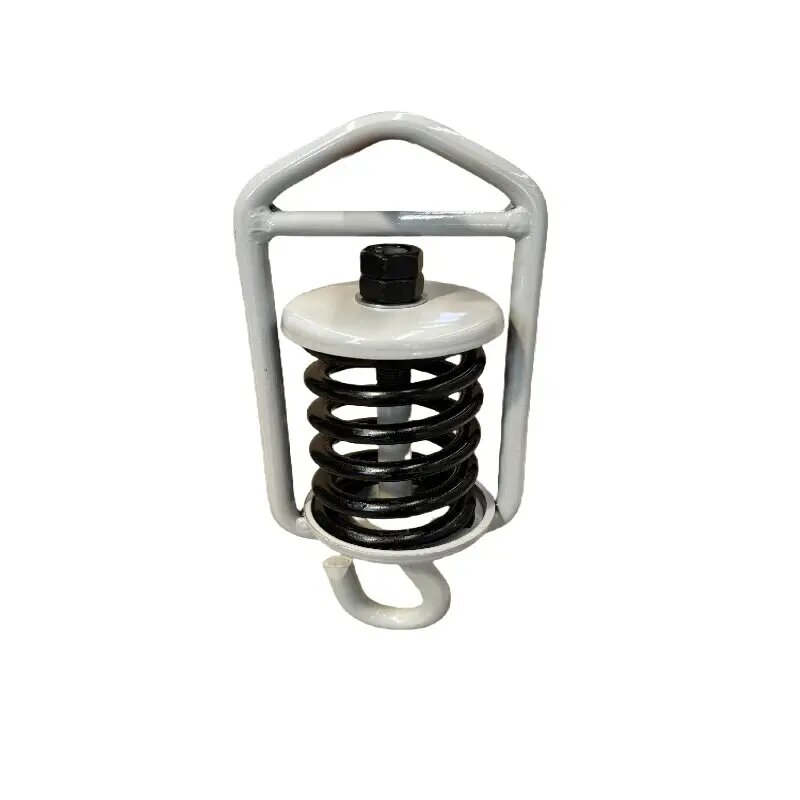 Стальная пружина
-
 Электромагнитный вибрационный питатель
Связанный поиск
Связанный поиск- Купить цена приводной ленточный конвейер
- Купить круговой вибрационный грохот производитель цена
- Цена покупки круглый качающийся экран
- Заказать тяжёлый грохот производитель
- Китайские поставщики вибрационный грохот солнце 1 производителей
- Цена вибросито для бурового раствора в Китае
- Производители конвейерного оборудования в Екатеринбурге
- Поставщики Вибрационный грохот в Китае
- Завод круглого качающегося грохота
- Заказать щебень контрольные сита в Китае